-
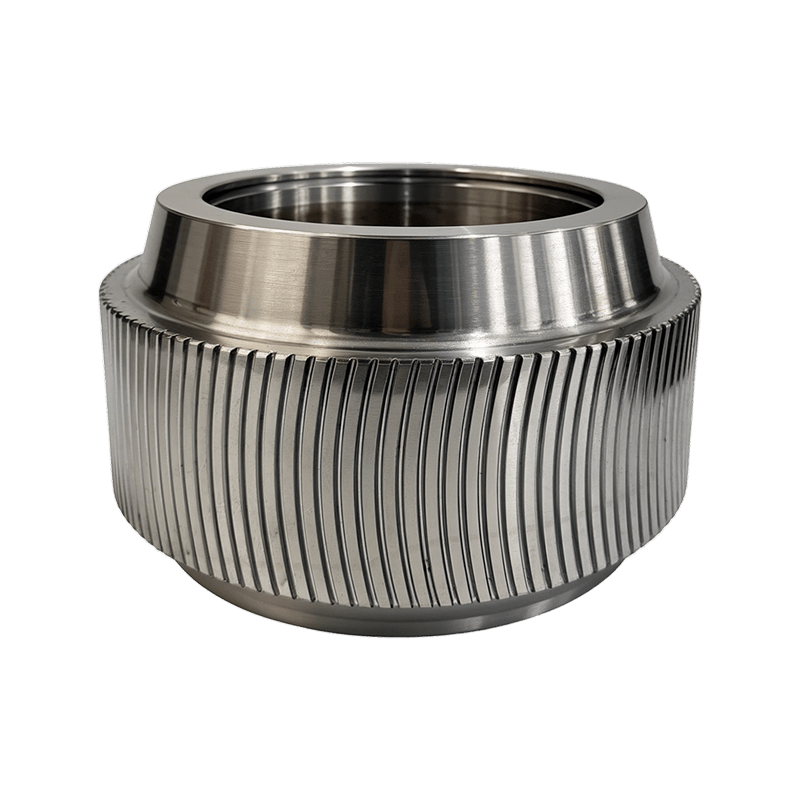 Pangkalahatang-ideya ng Produkto Ang Arc Tooth Roller Shell ay isang susi na may suot na ...Tingnan ang mga Detalye
-
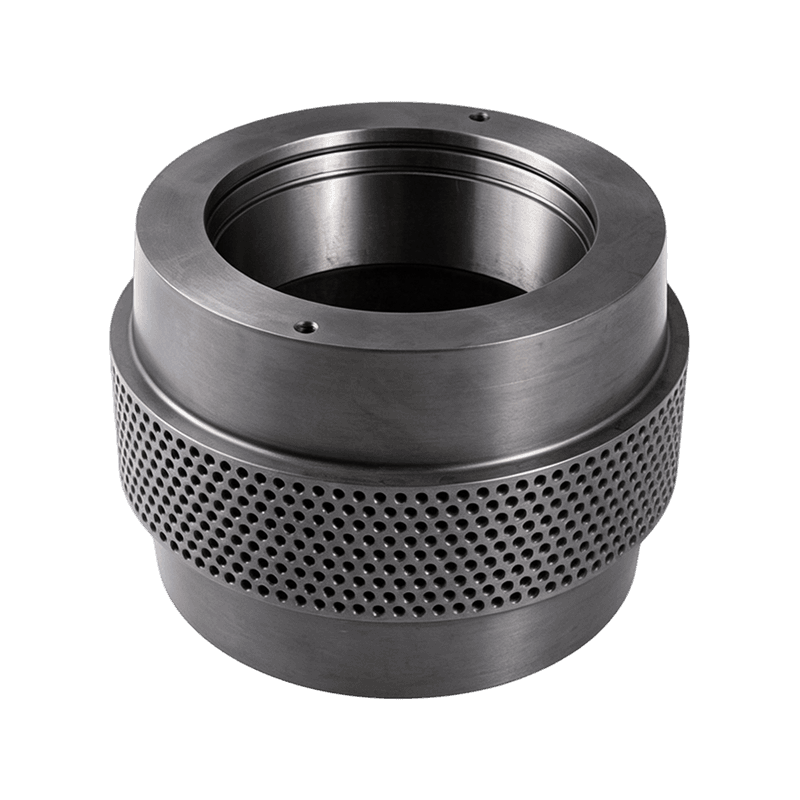
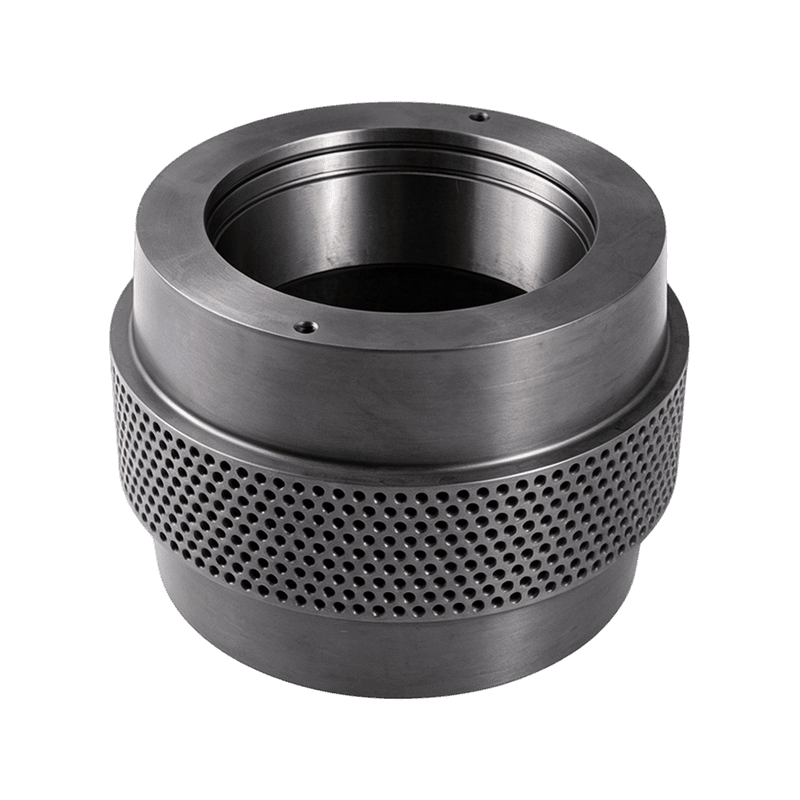 Pangkalahatang-ideya ng Produkto Isang high-strength, wear-resistant pressure roller comp...Tingnan ang mga Detalye
-
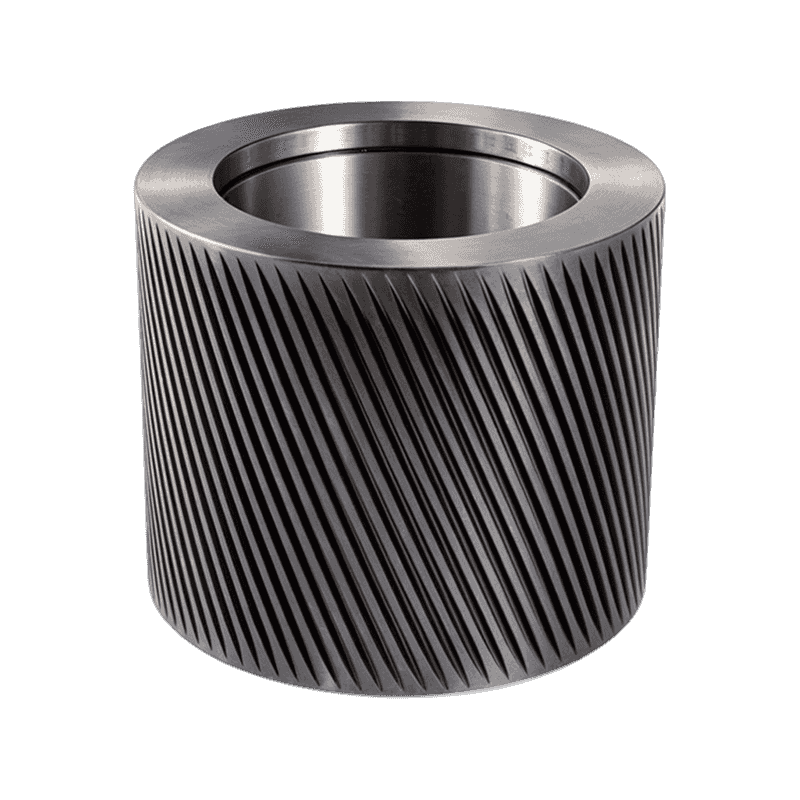
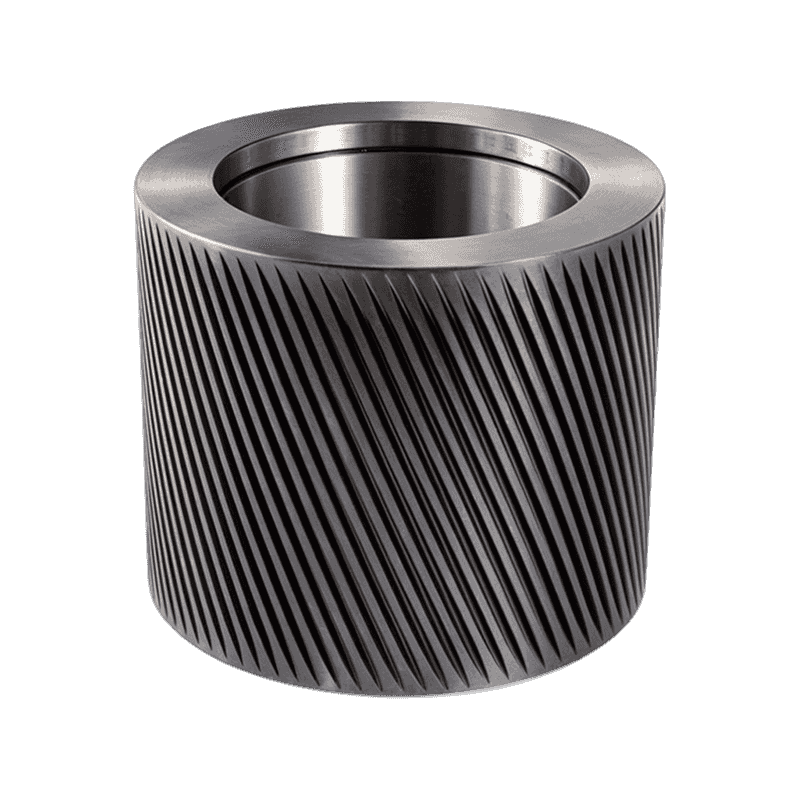 Pangkalahatang-ideya ng Produkto Mga dalubhasang high-performance roller na ginawa mula s...Tingnan ang mga Detalye
-
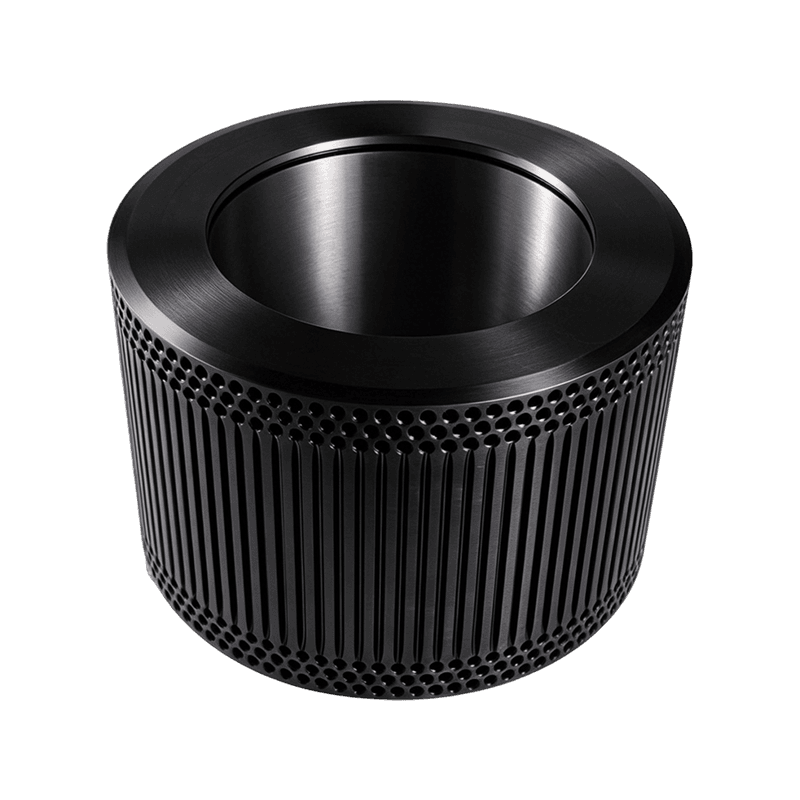
 Pangkalahatang-ideya ng Produkto Isang nababanat na pressure roller shell na gawa sa 60Si...Tingnan ang mga Detalye
-
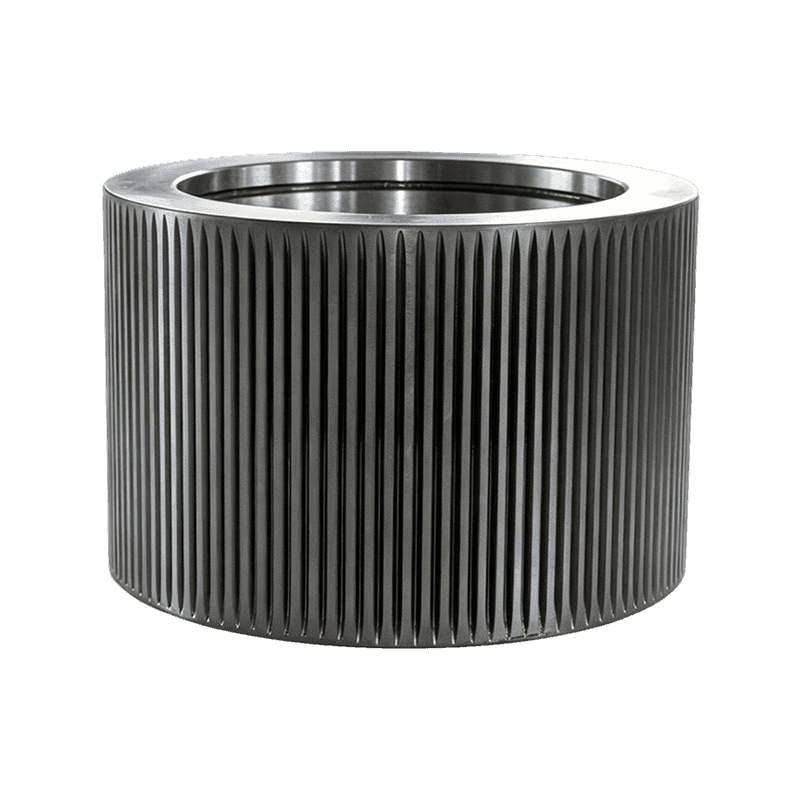
 Pangkalahatang-ideya ng Produkto Isang malawak na ginagamit at maraming nalalaman na allo...Tingnan ang mga Detalye
-
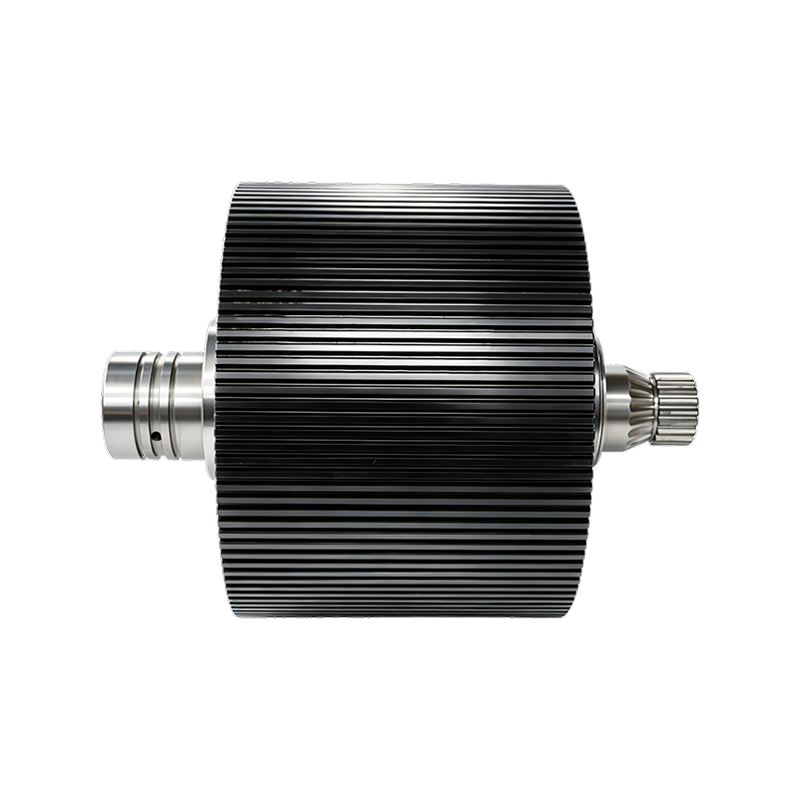
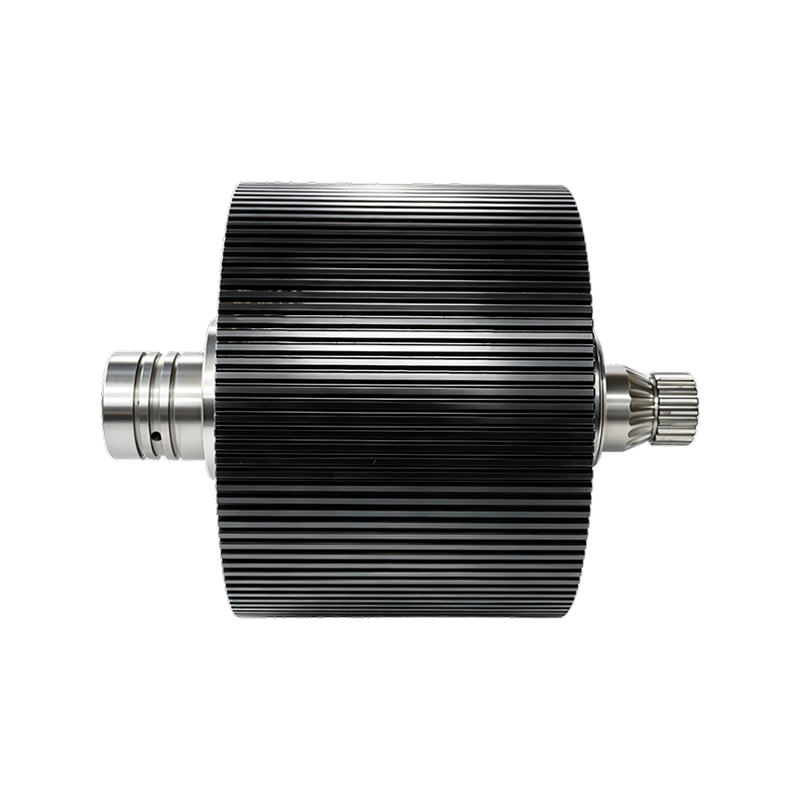
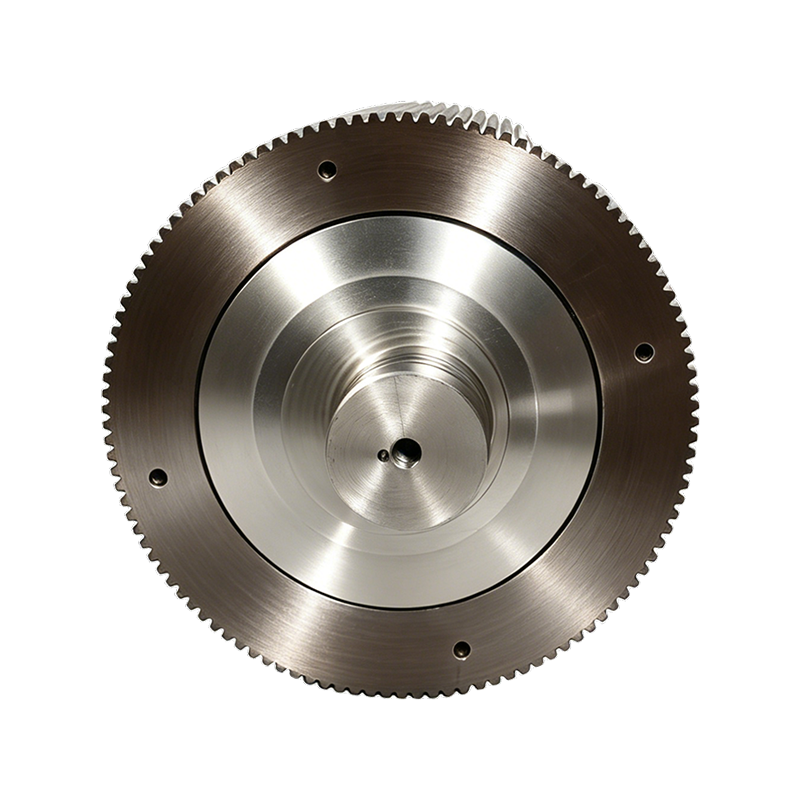
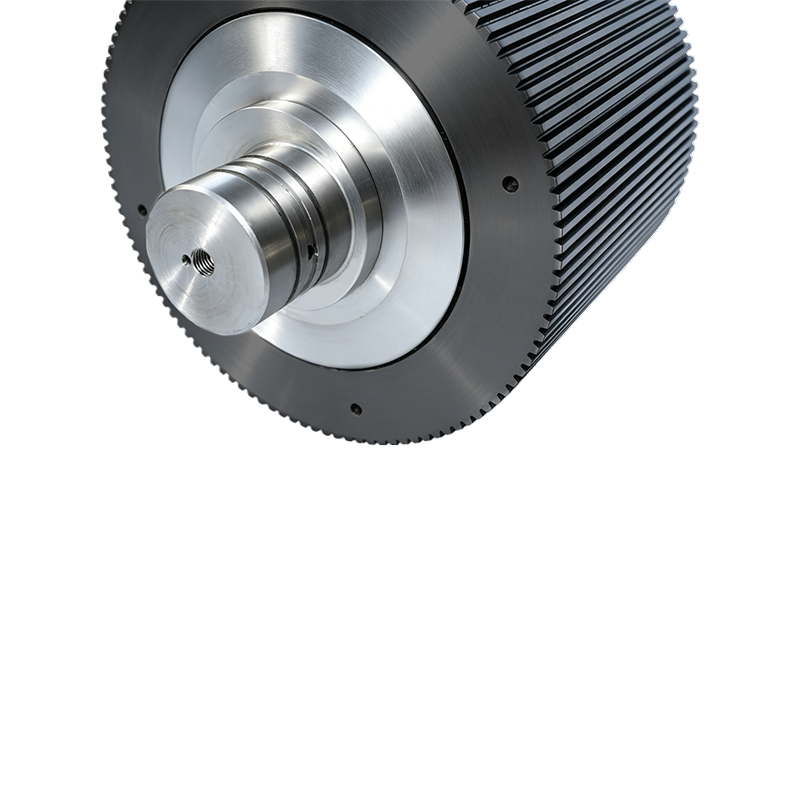
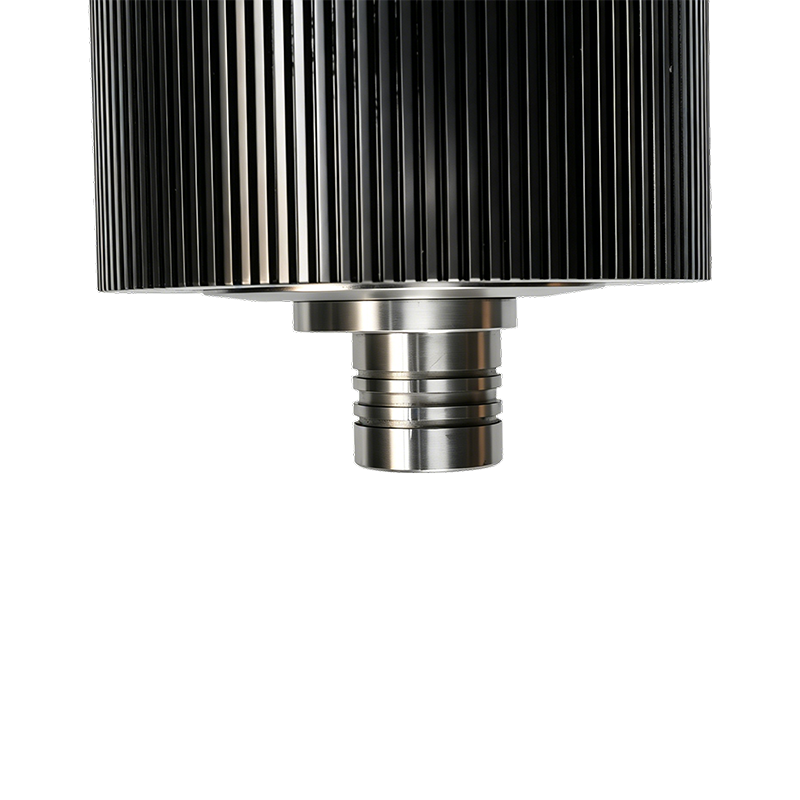
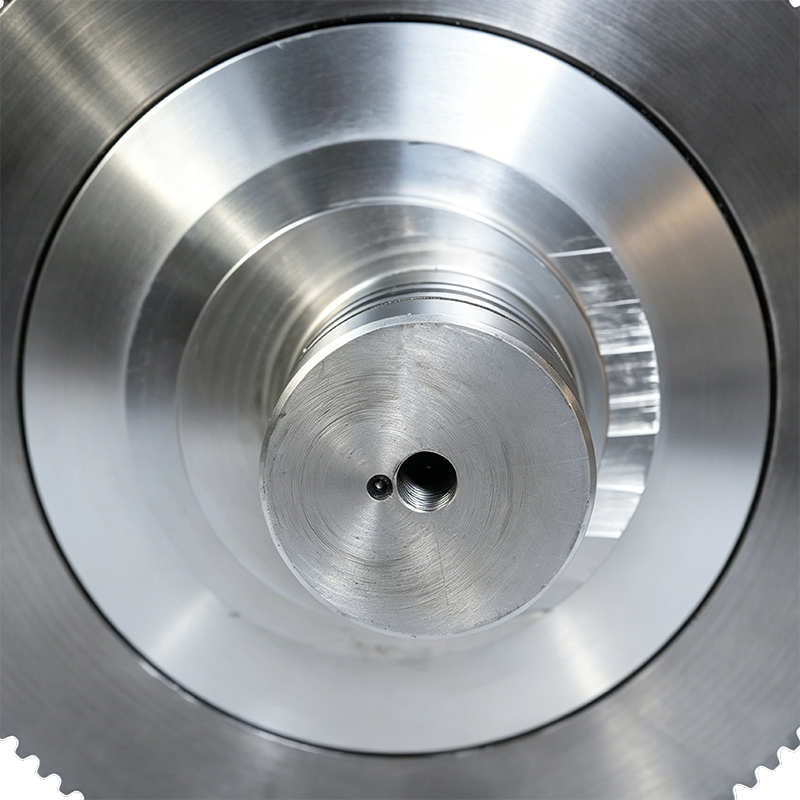
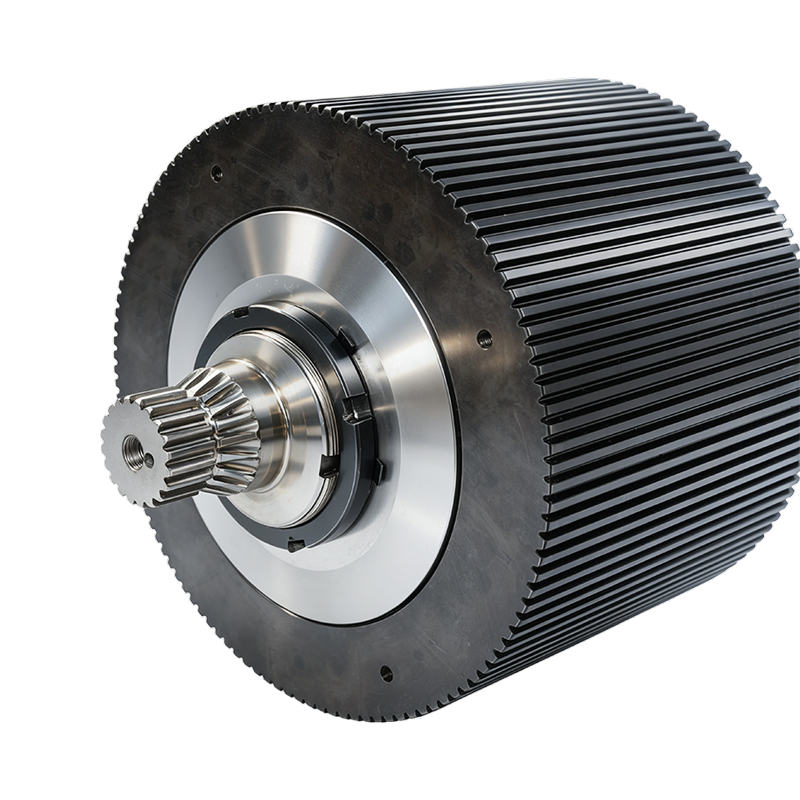
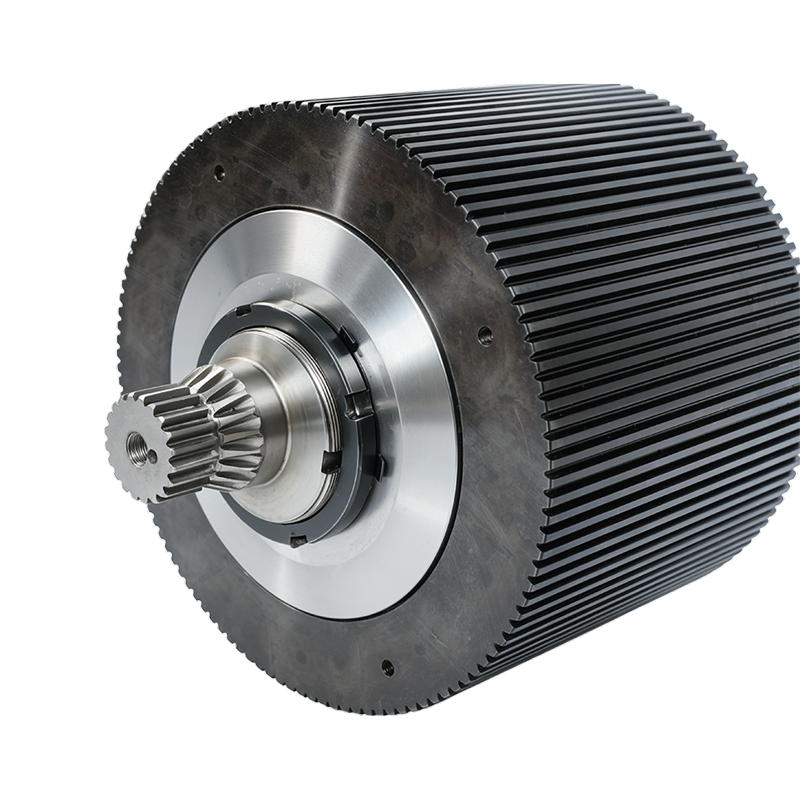
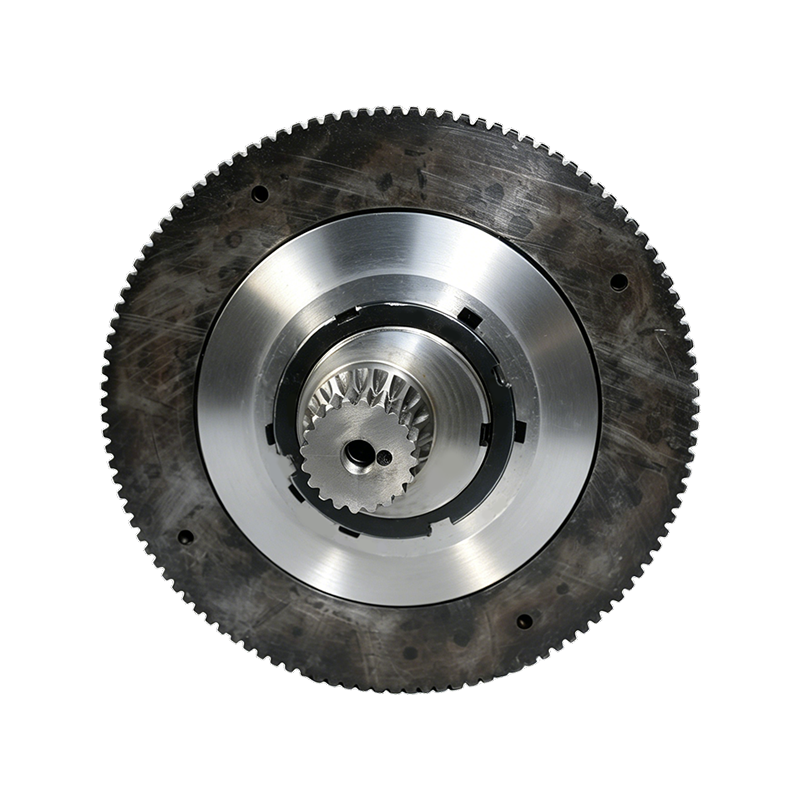
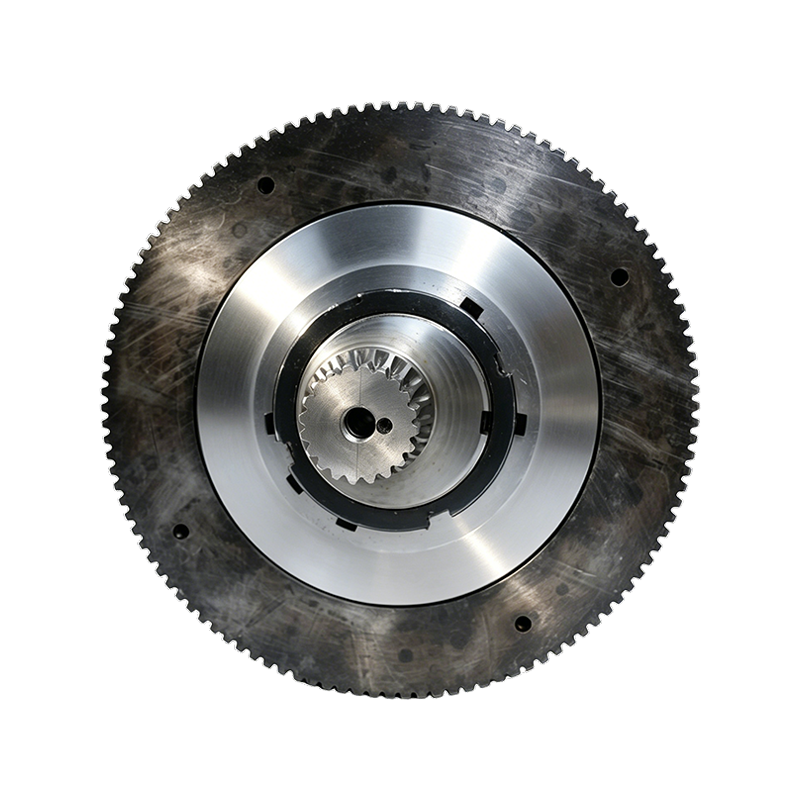
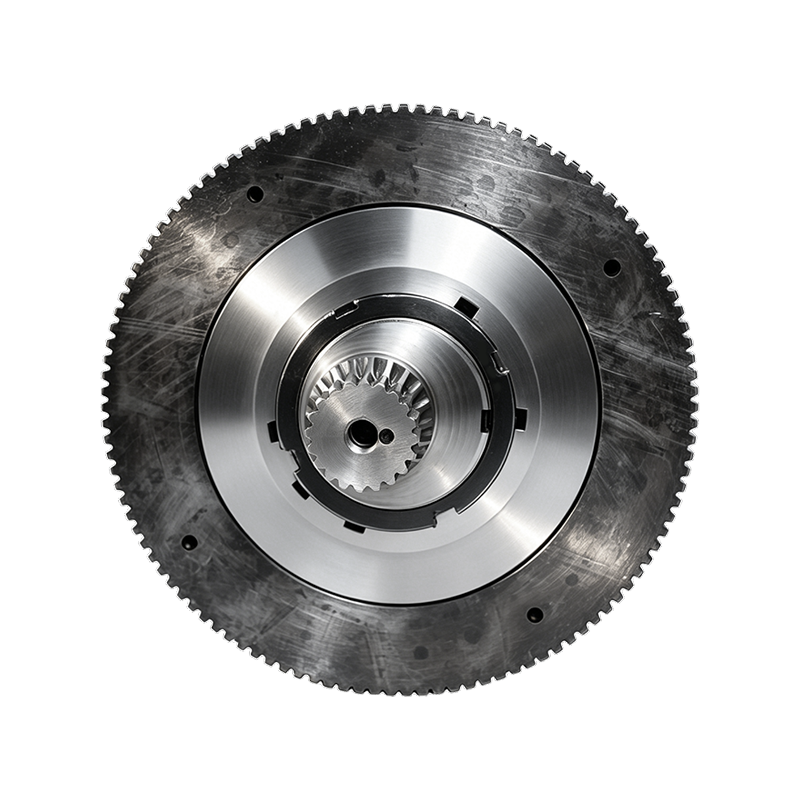
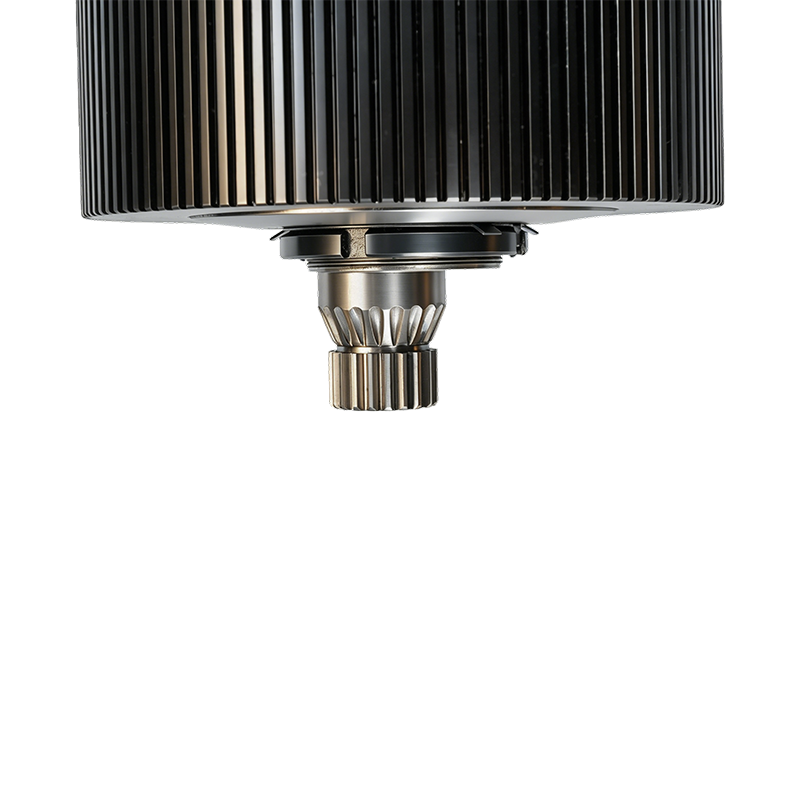
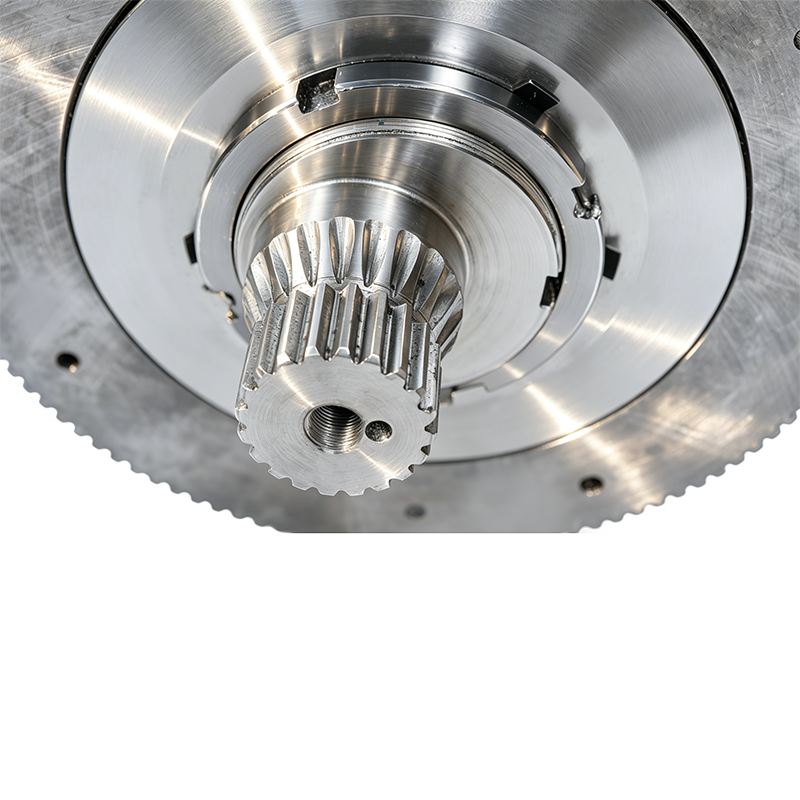
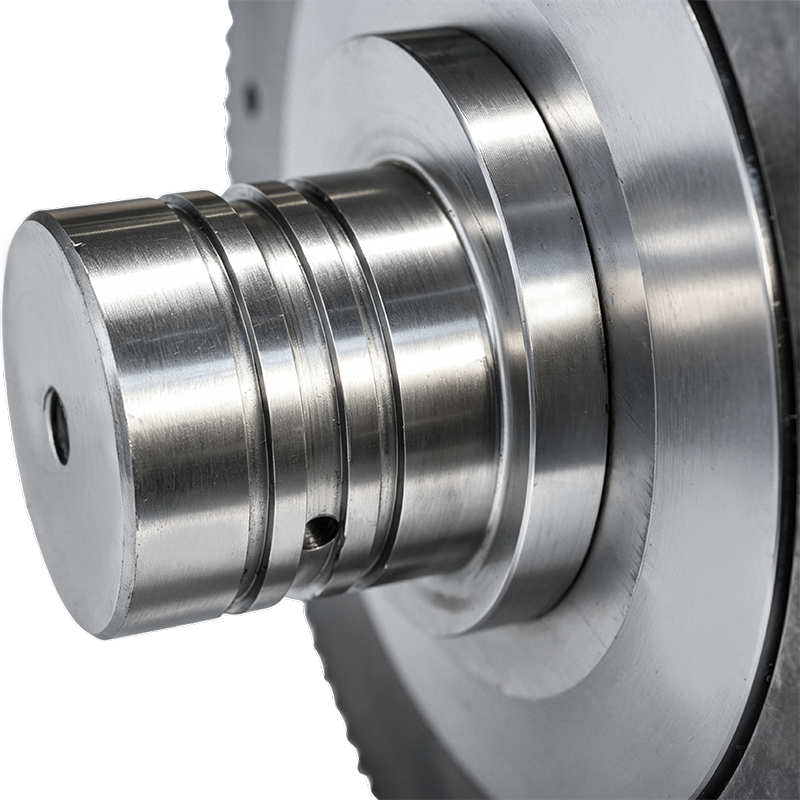 Pangkalahatang-ideya ng Produkto Ang High-Productivity Pellet Mill Roller Shell Assembly ...Tingnan ang mga Detalye
-
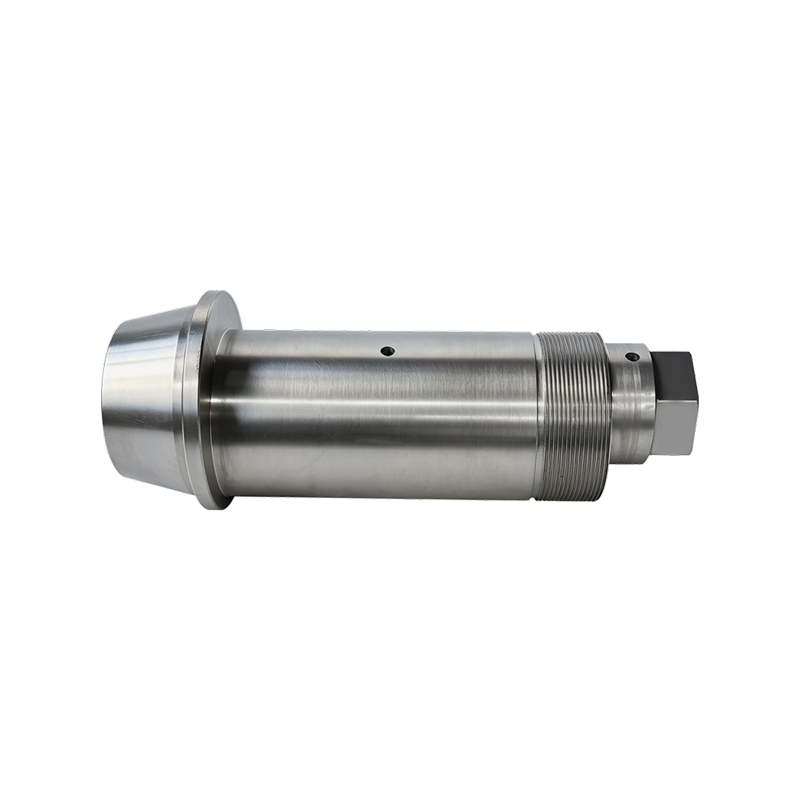
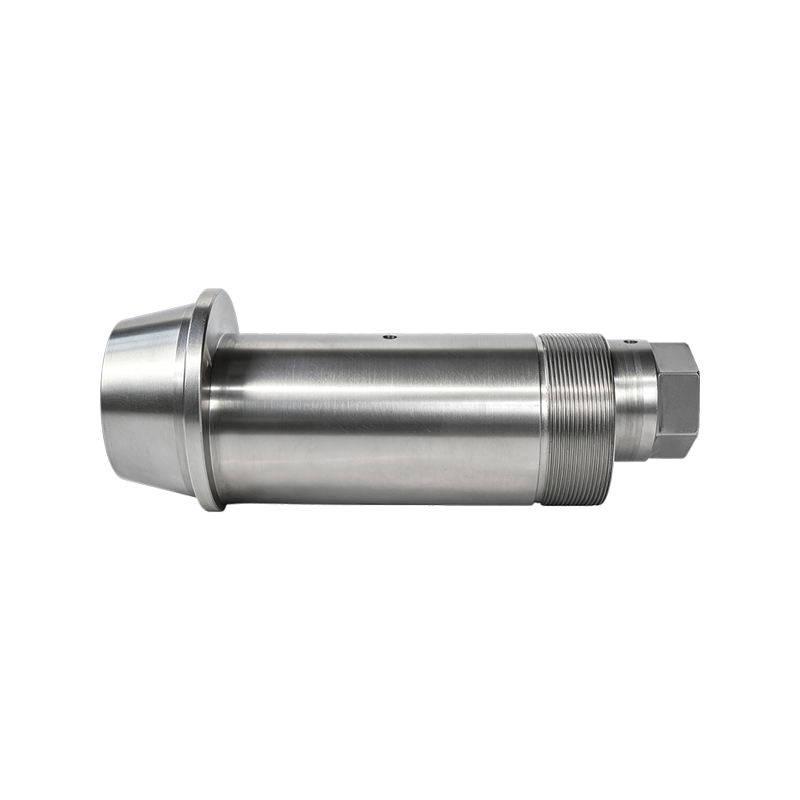 Pangkalahatang-ideya ng Produkto: Ang 42CrMo Eccentric Shaft ay isang high-strength alloy...Tingnan ang mga Detalye
-
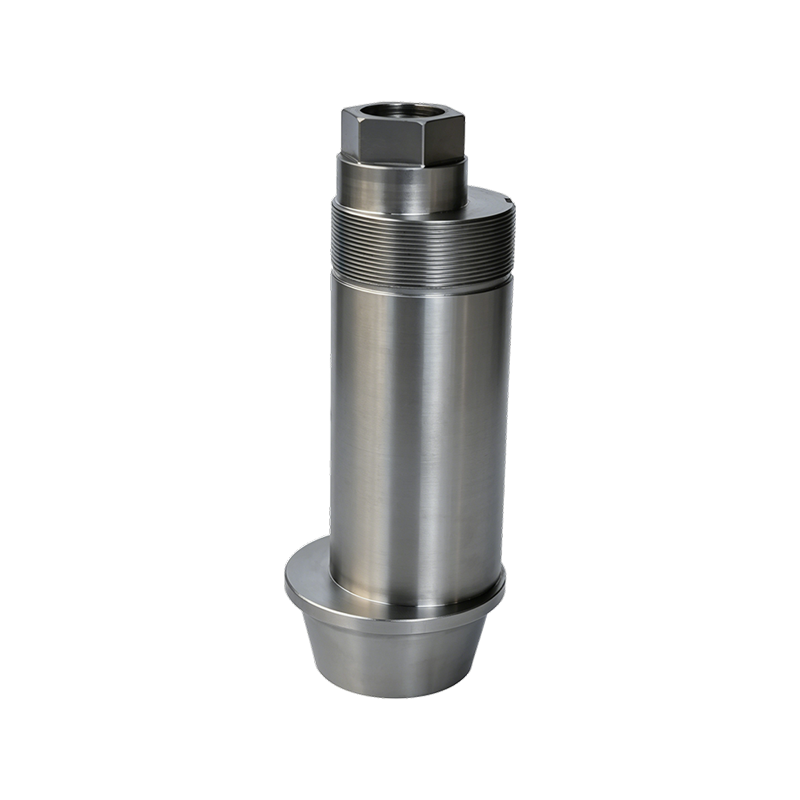
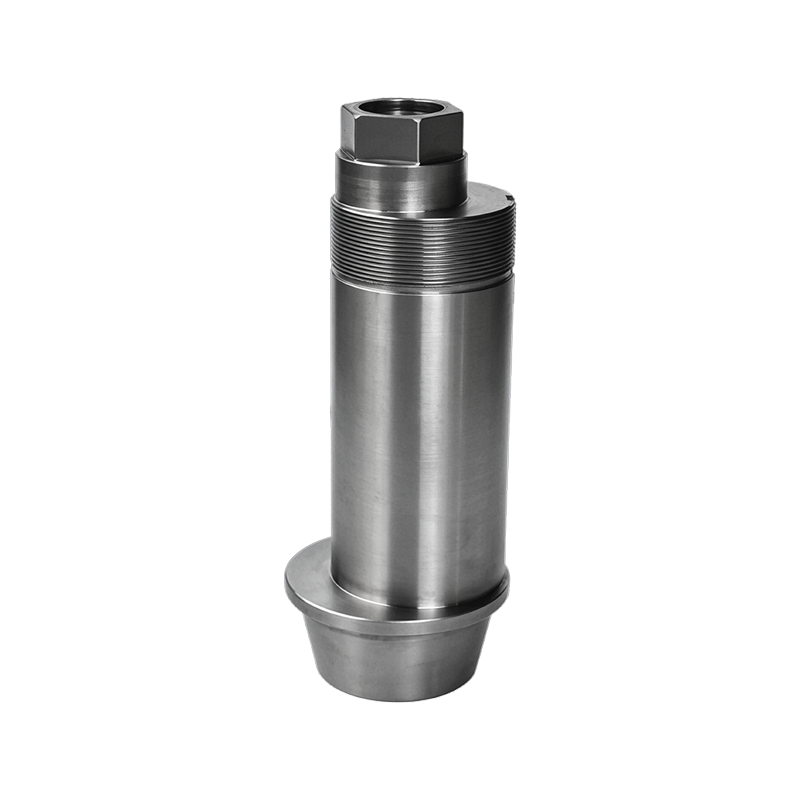
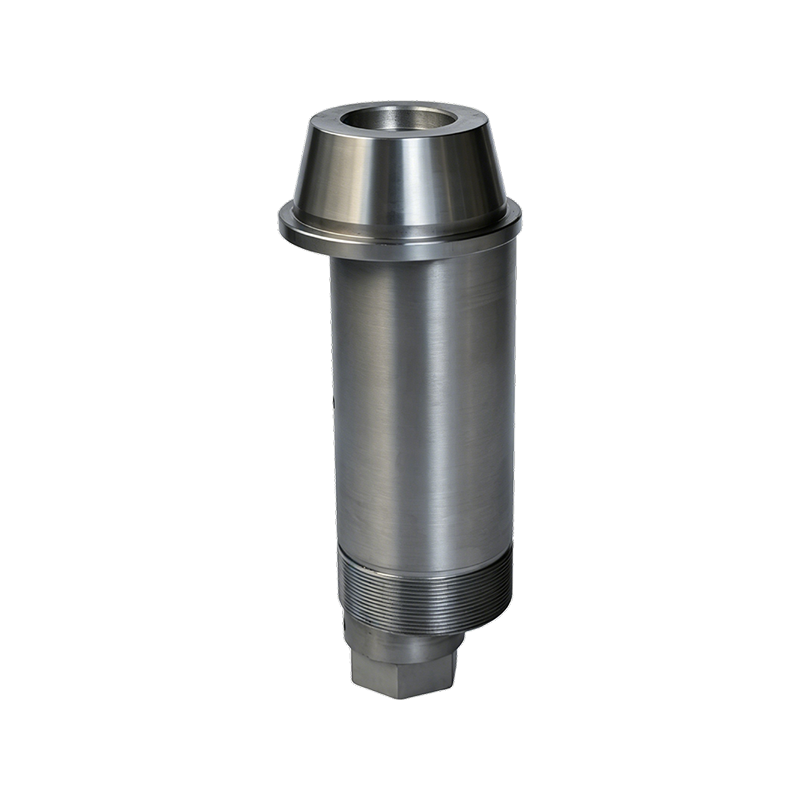
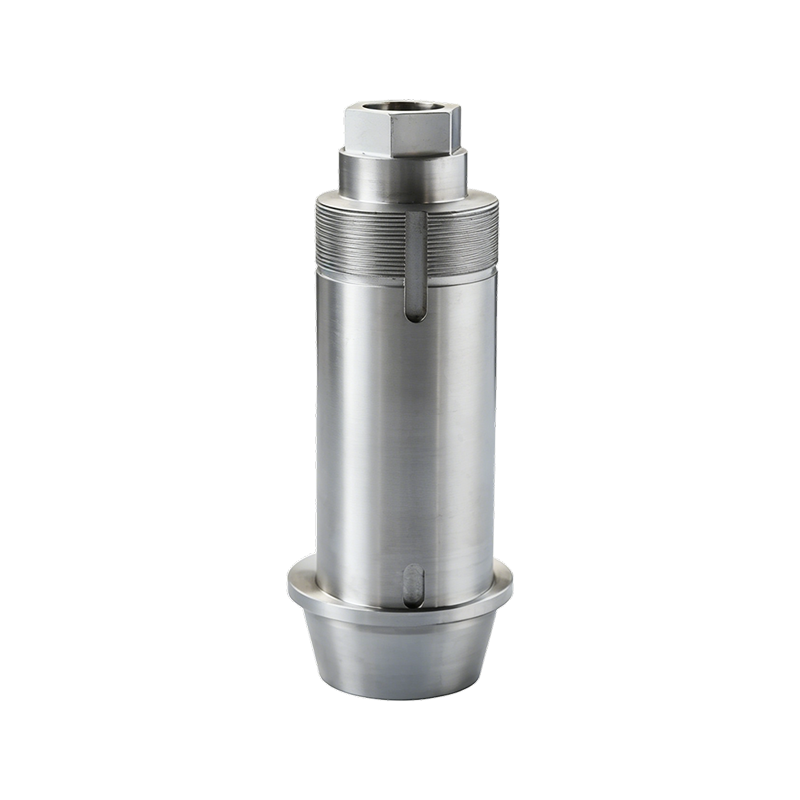
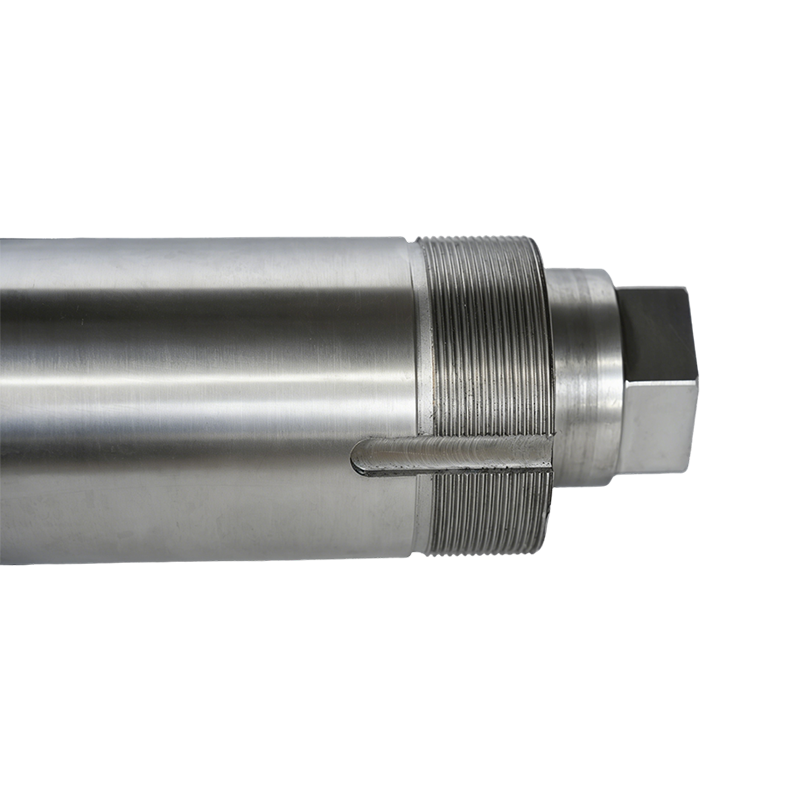
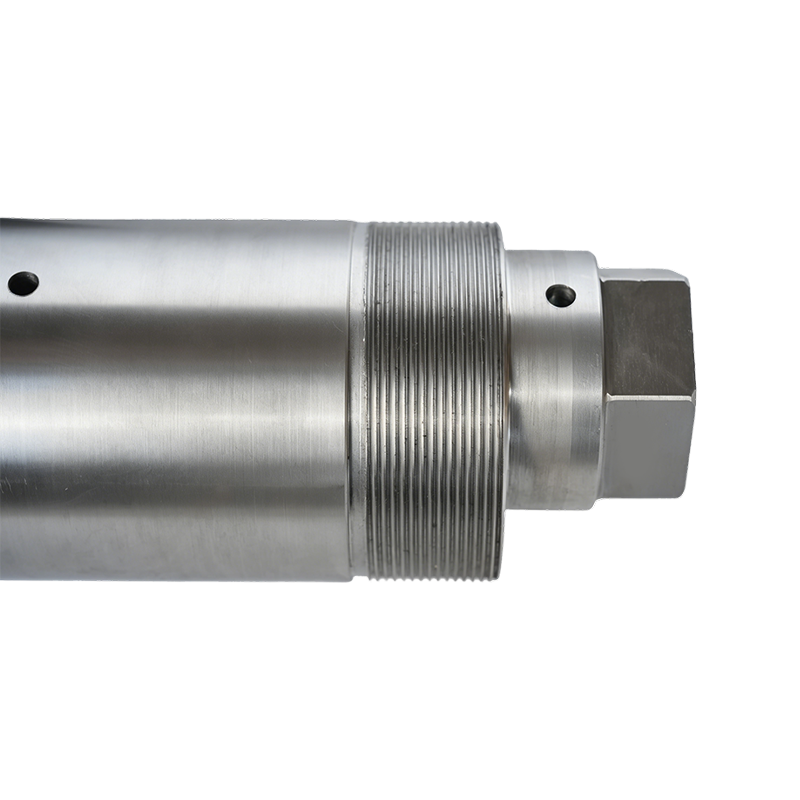
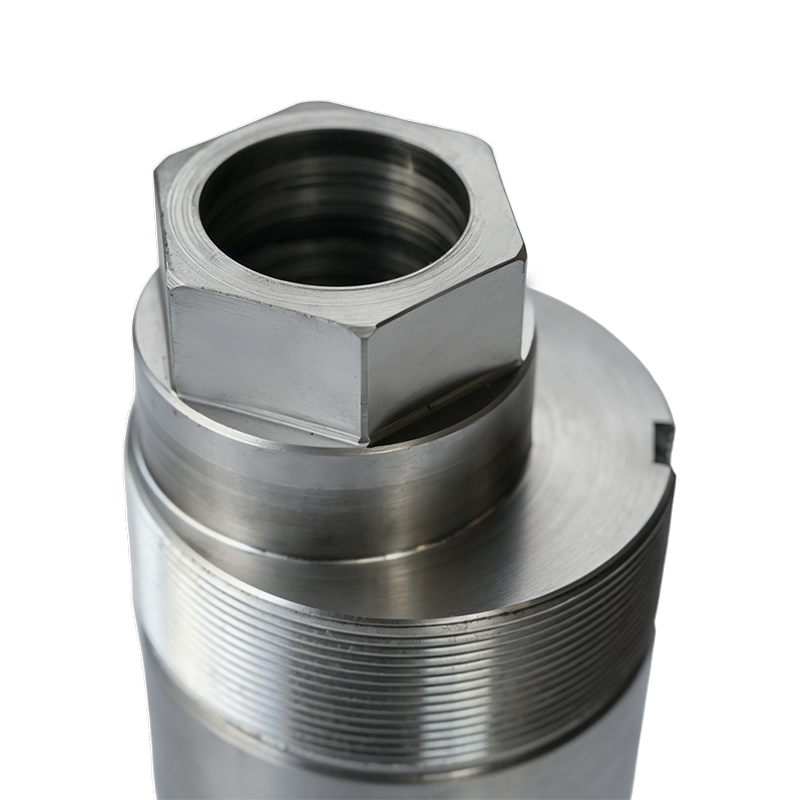
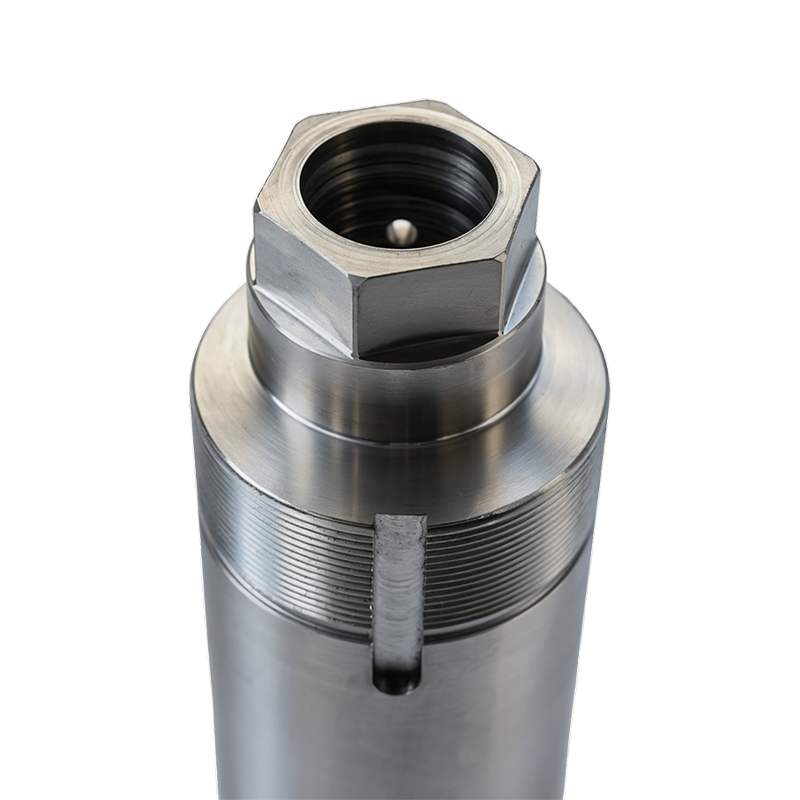
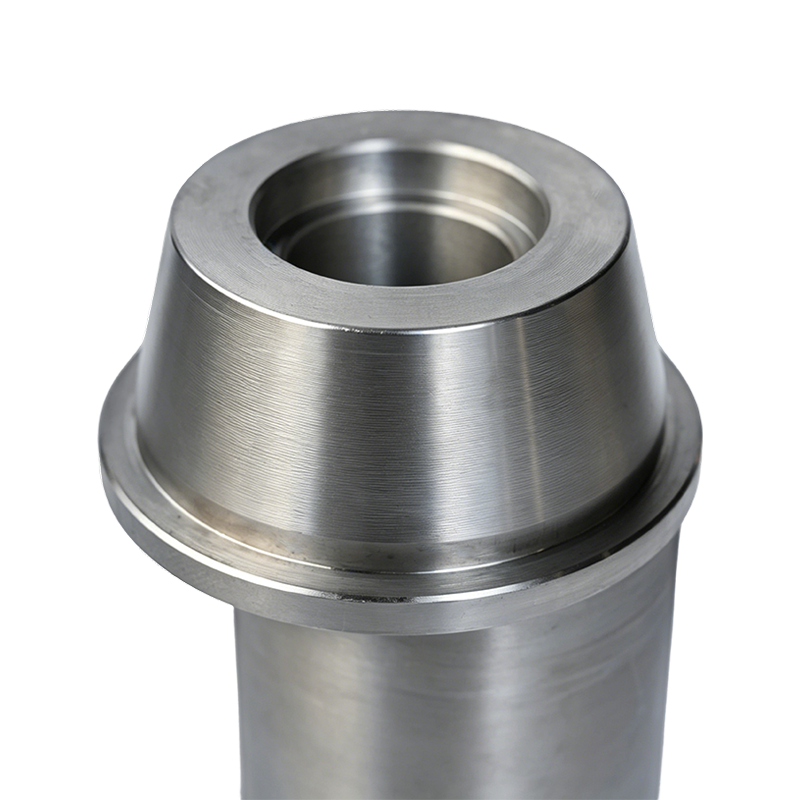 Pangkalahatang-ideya ng Produkto: Ang sira-sira na shaft na ito ay isang precision-engine...Tingnan ang mga Detalye
-
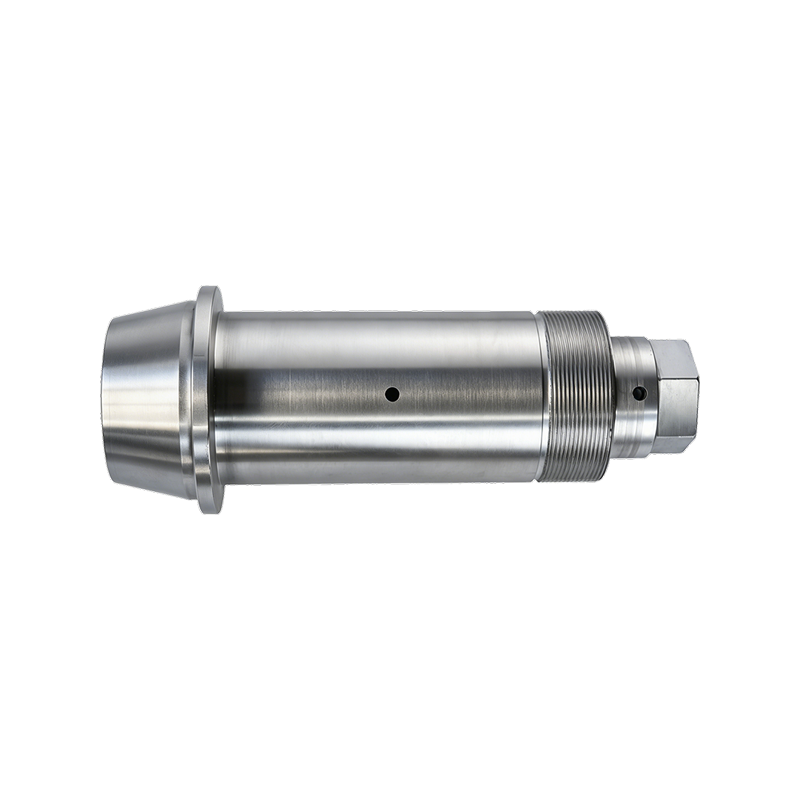
 Pangkalahatang-ideya ng Produkto: Ang 40Cr Eccentric Shaft ay isang alloy steel component...Tingnan ang mga Detalye
-
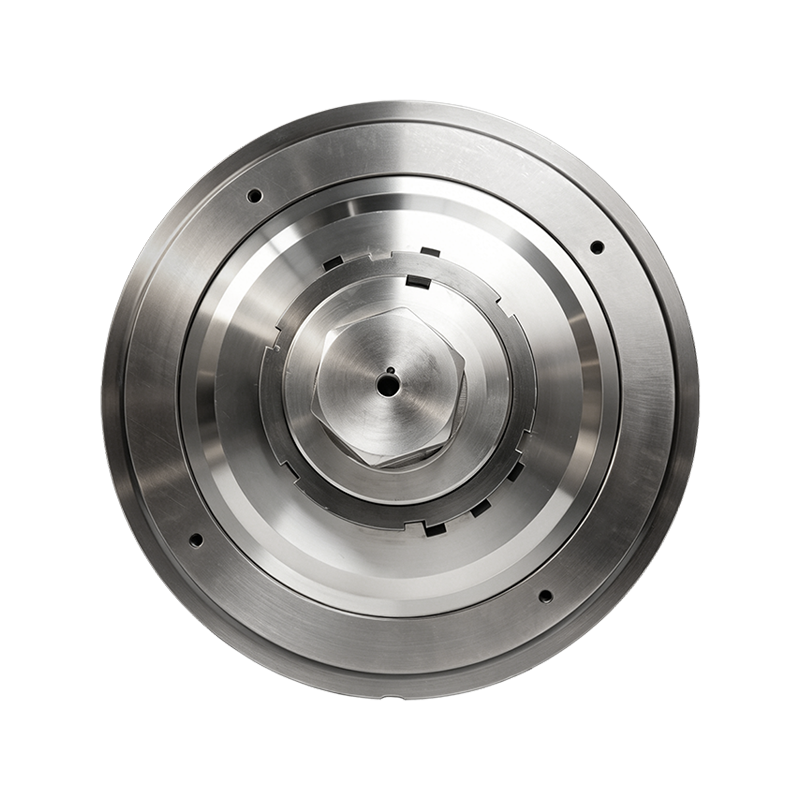
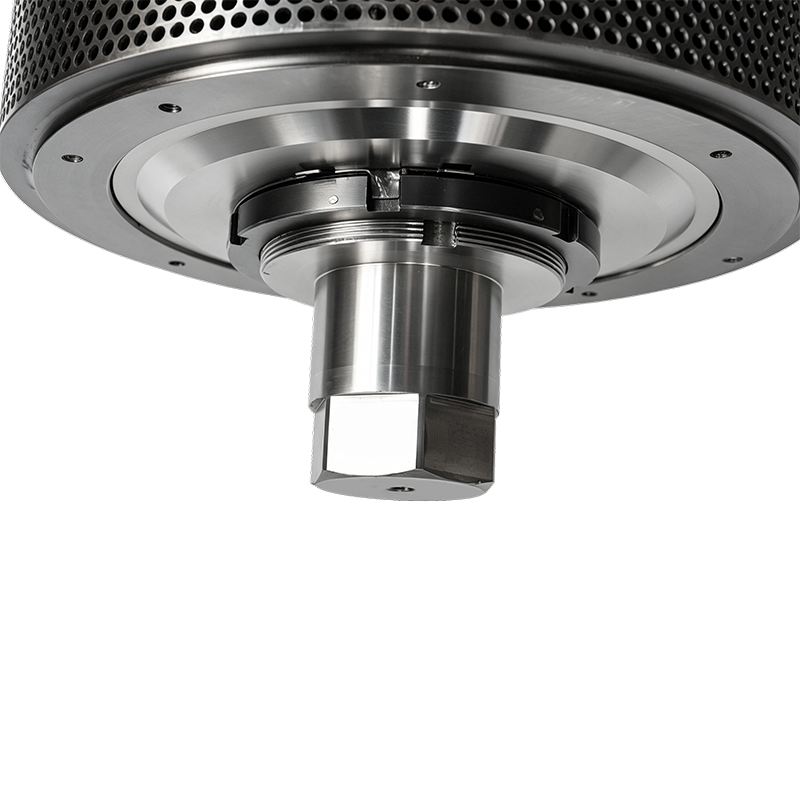
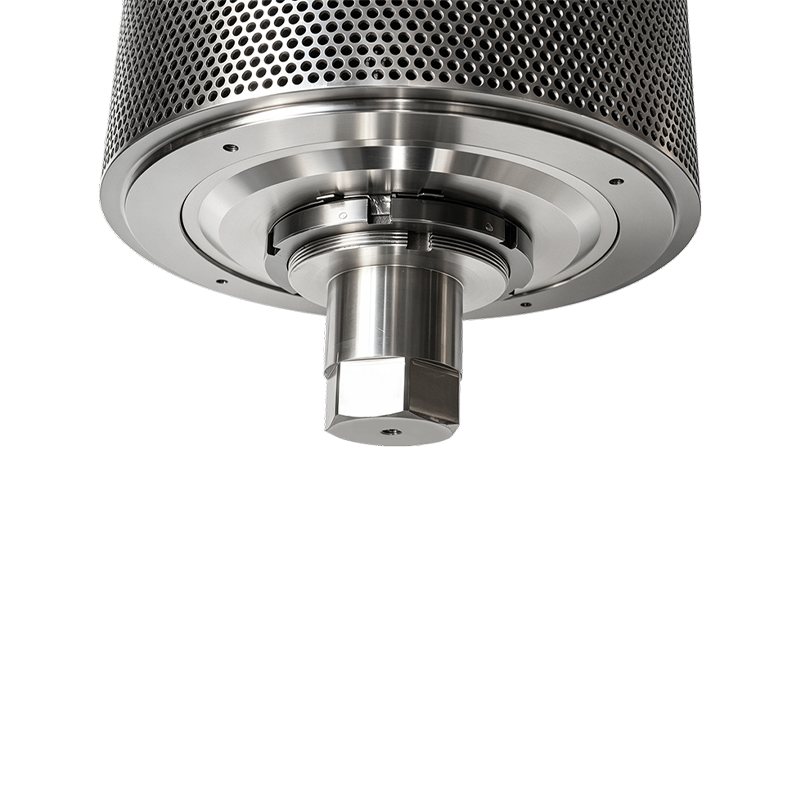
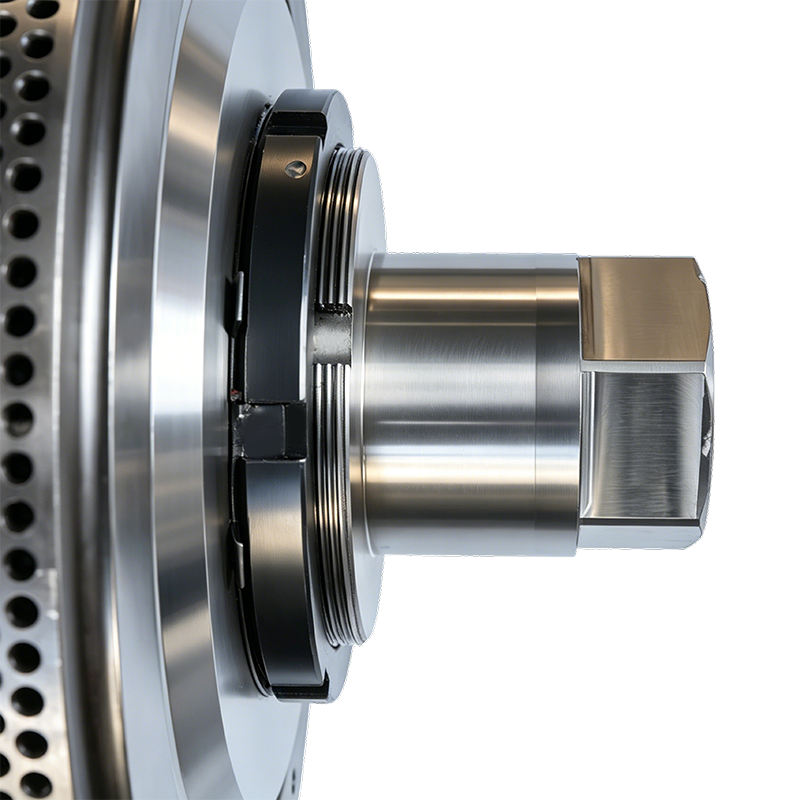
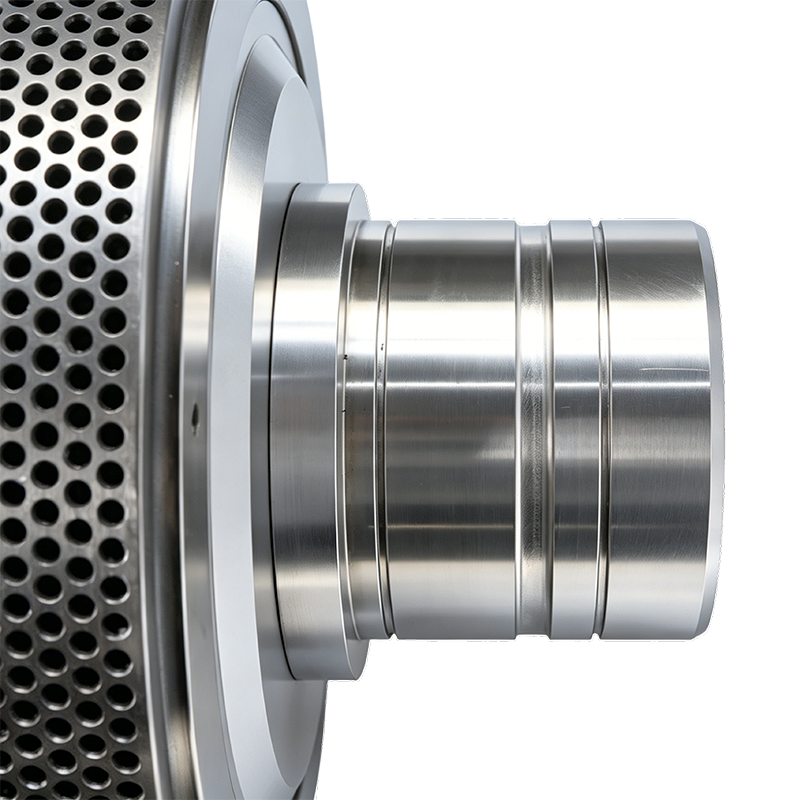
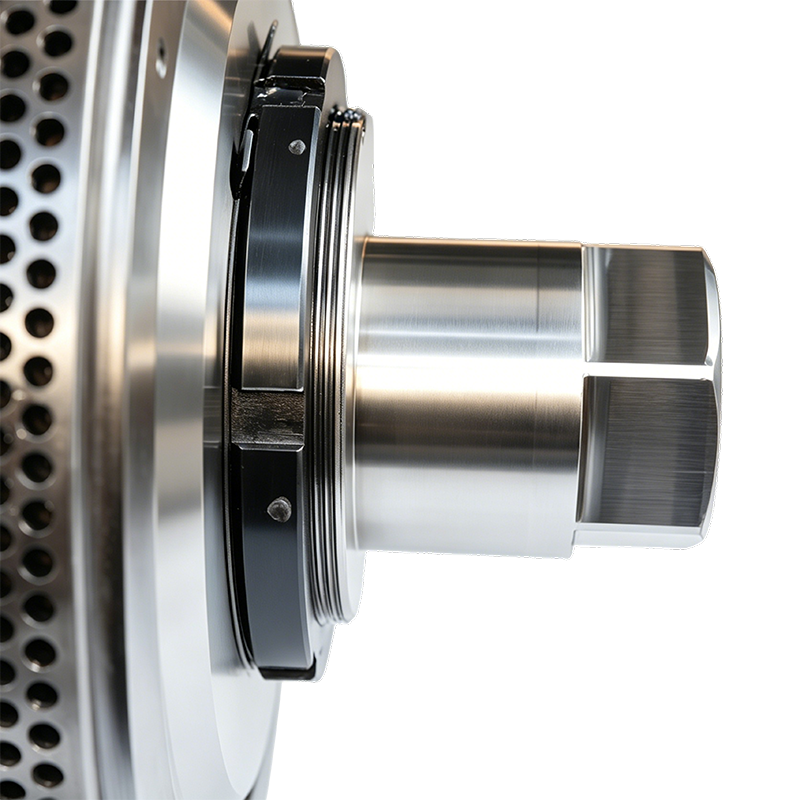
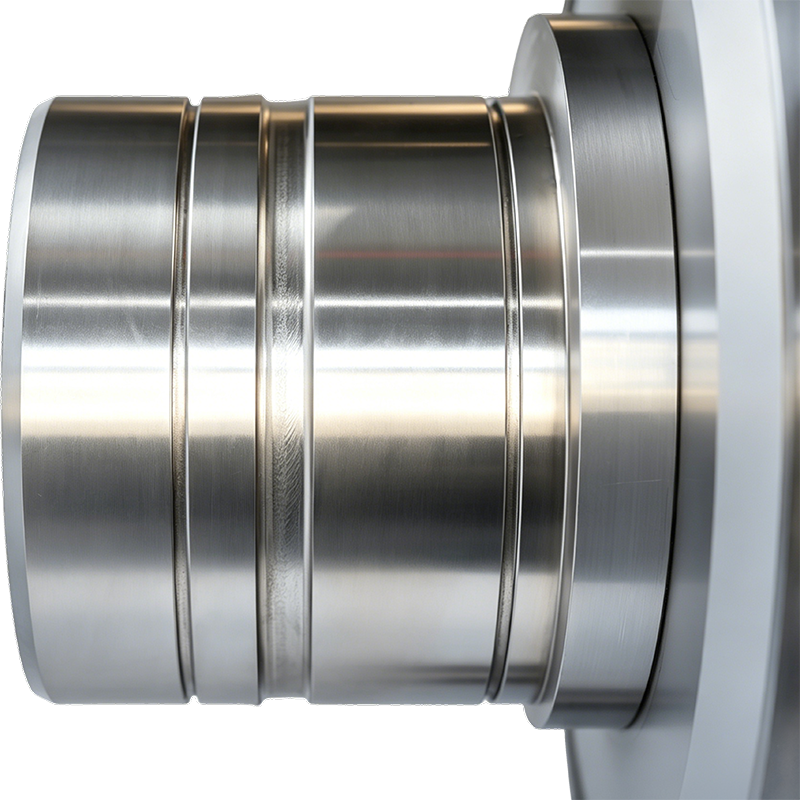
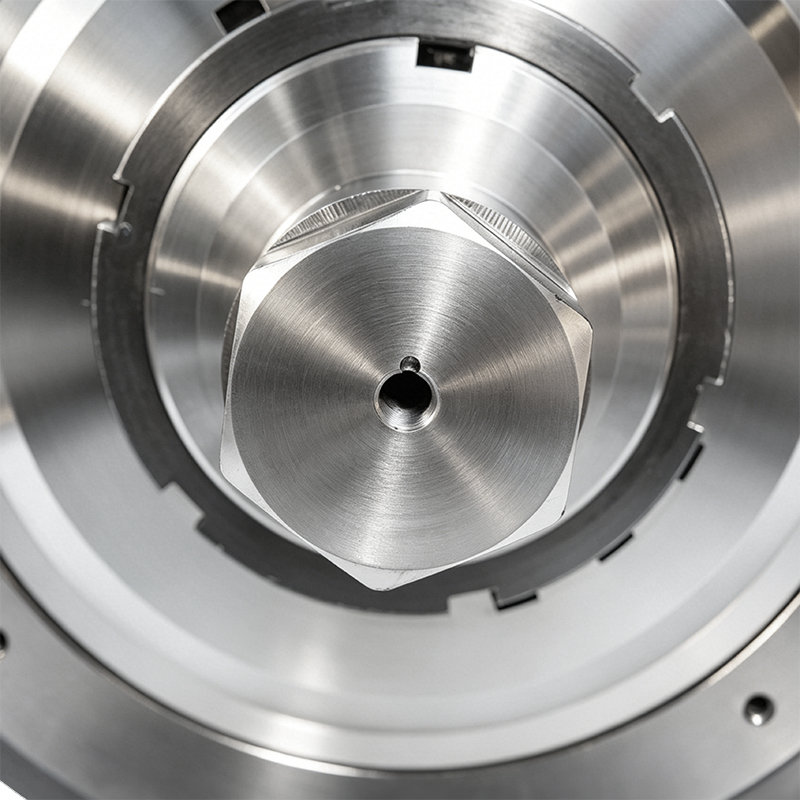 Pangkalahatang-ideya ng Produkto Ang produktong ito ay isang precision-machined na 45# St...Tingnan ang mga Detalye
-
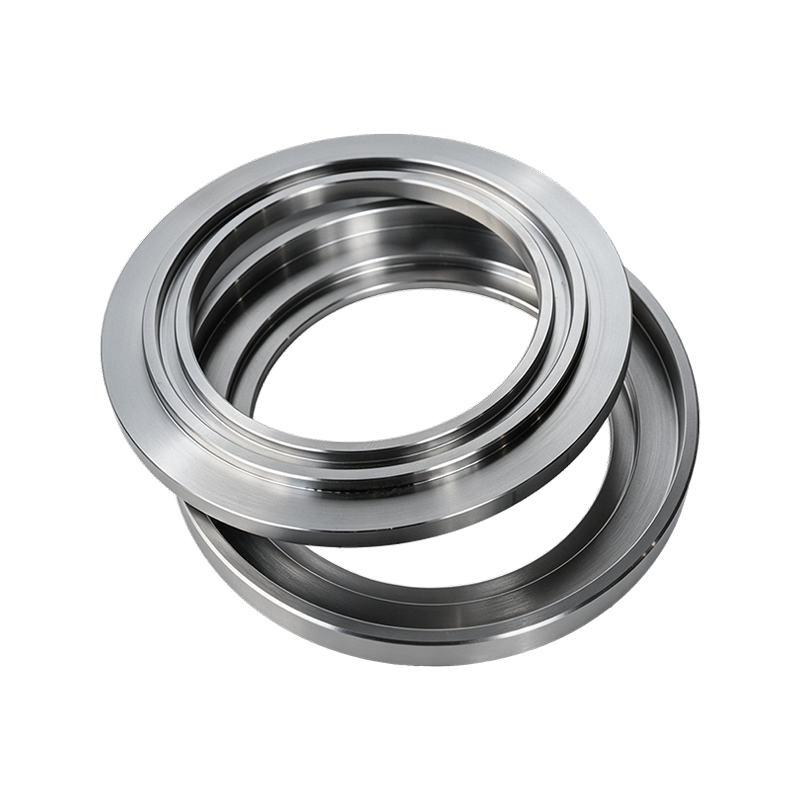
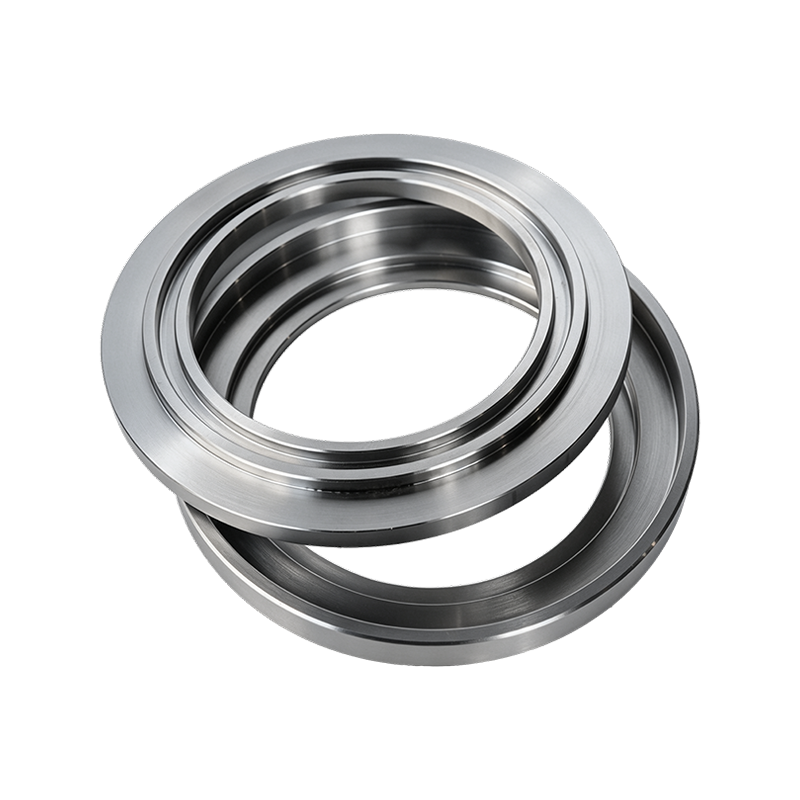
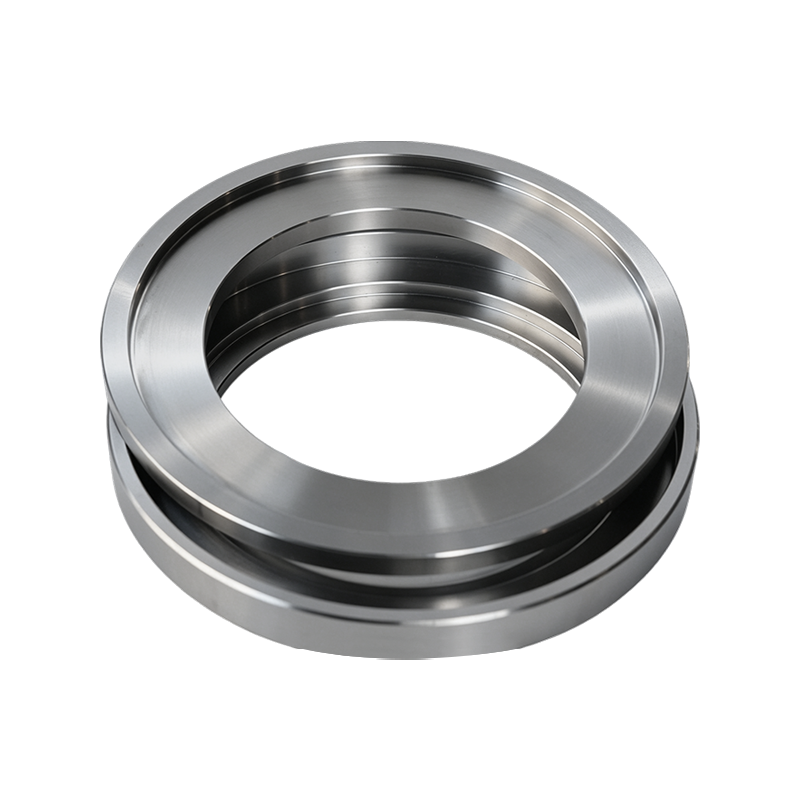
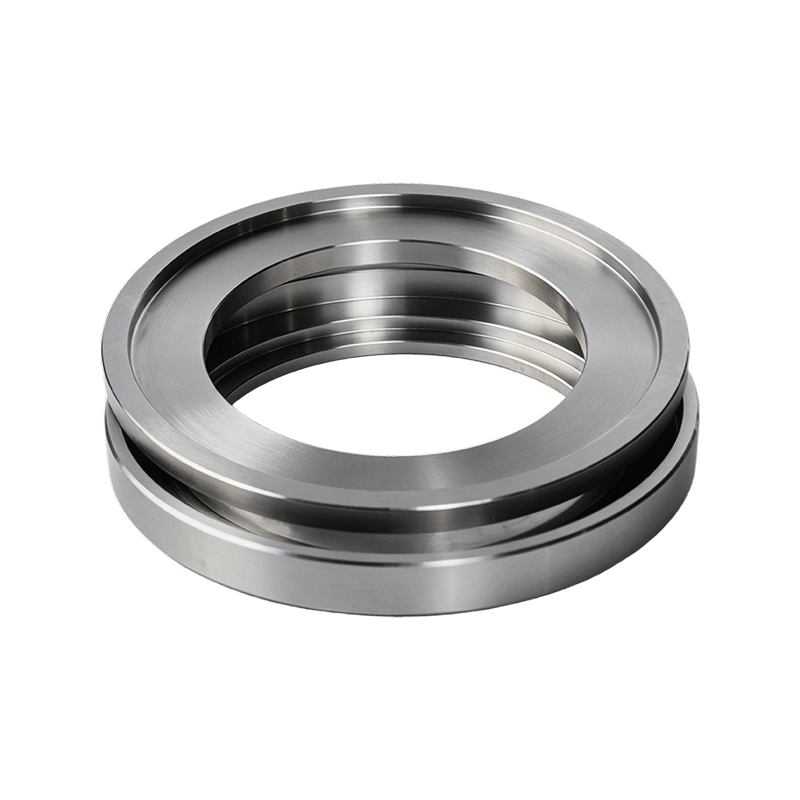
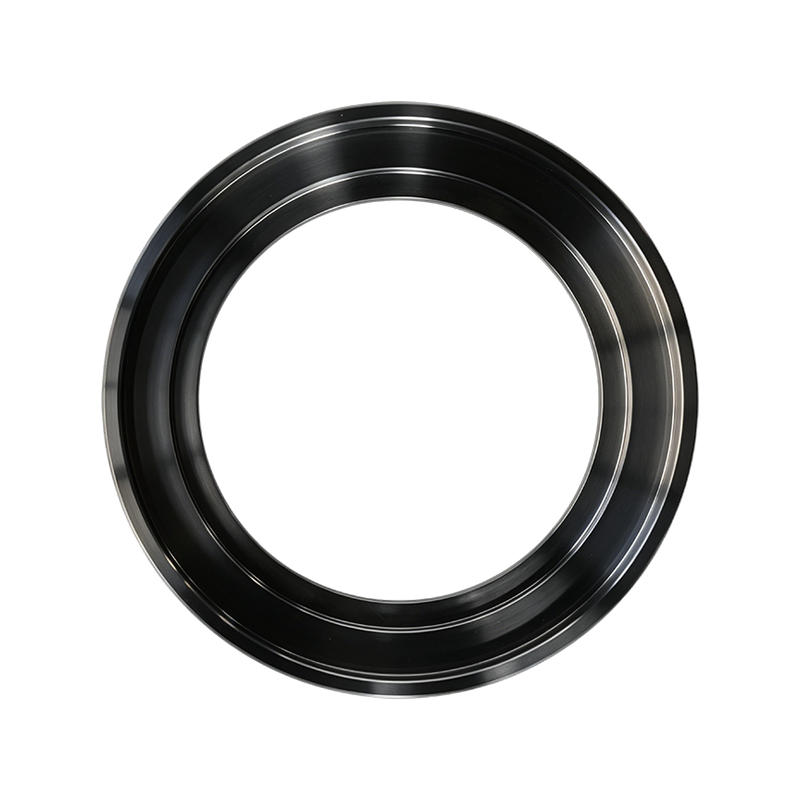
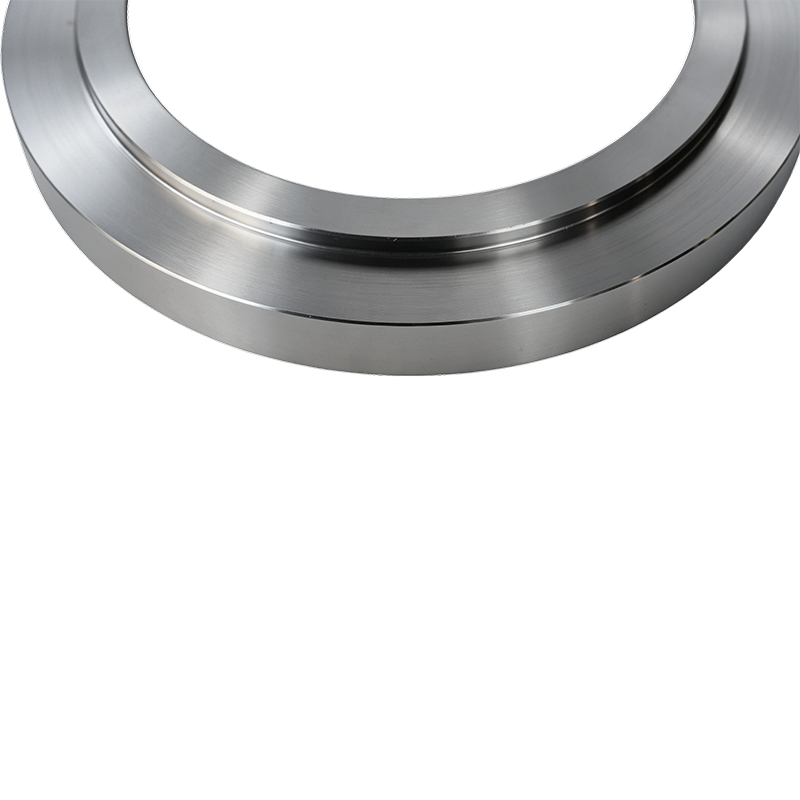
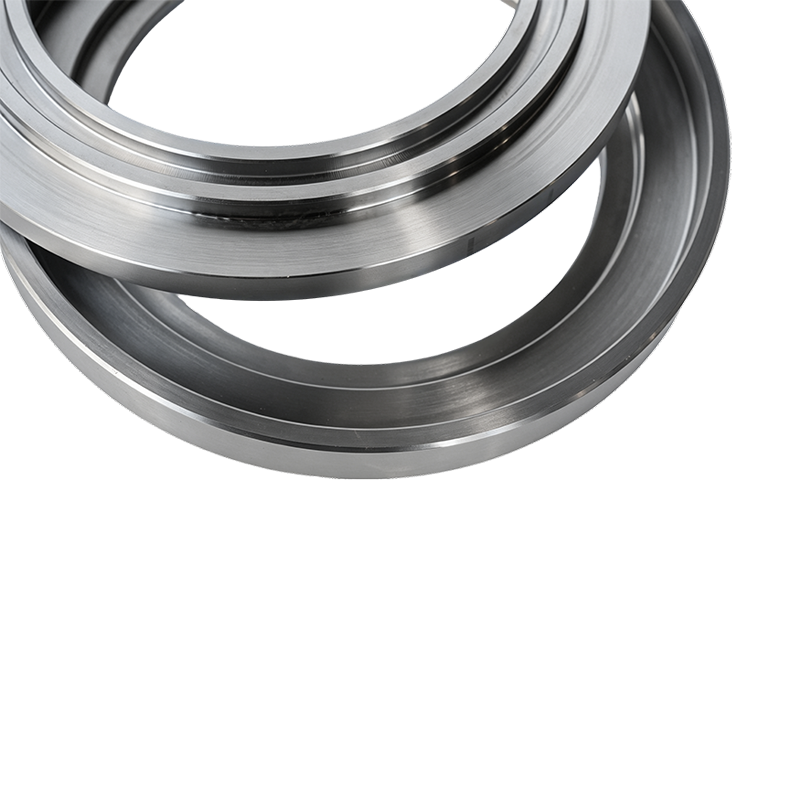 Pangkalahatang-ideya ng Produkto Ang 45# Steel Oil Slinger (Oil Deflector) ay isang preci...Tingnan ang mga Detalye
-
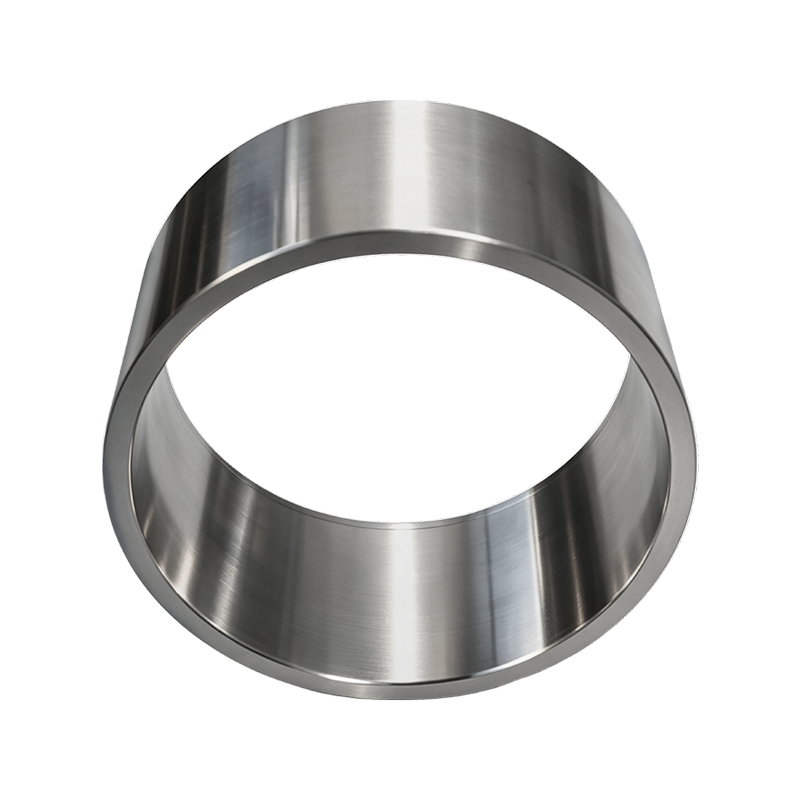
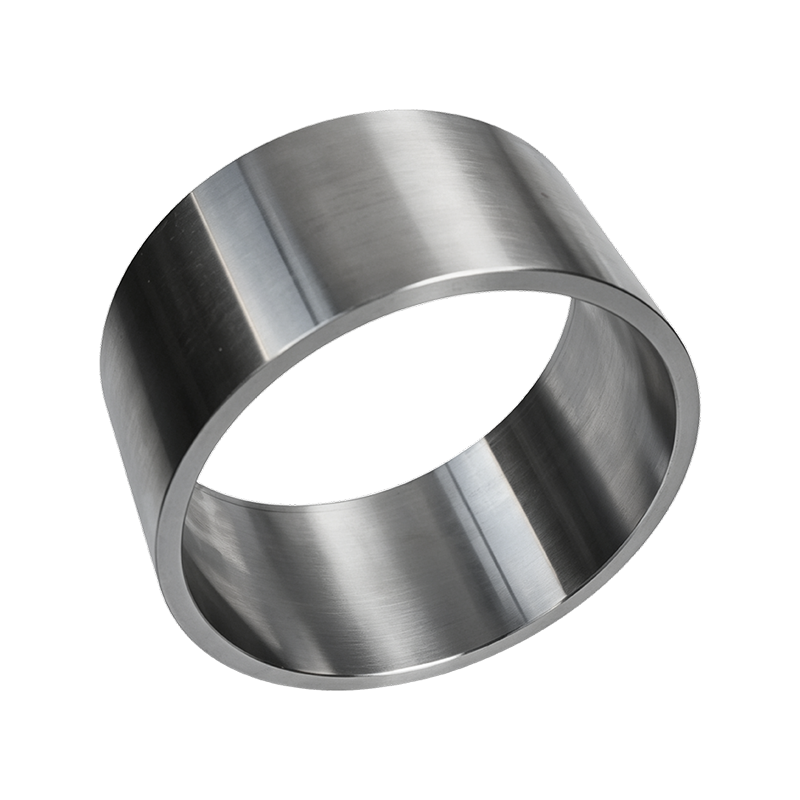
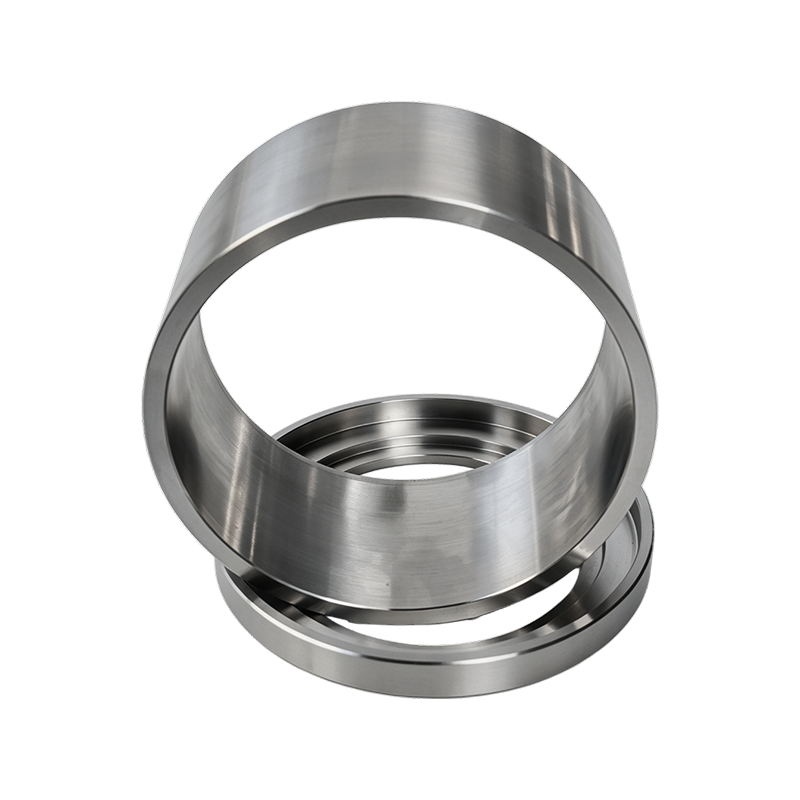
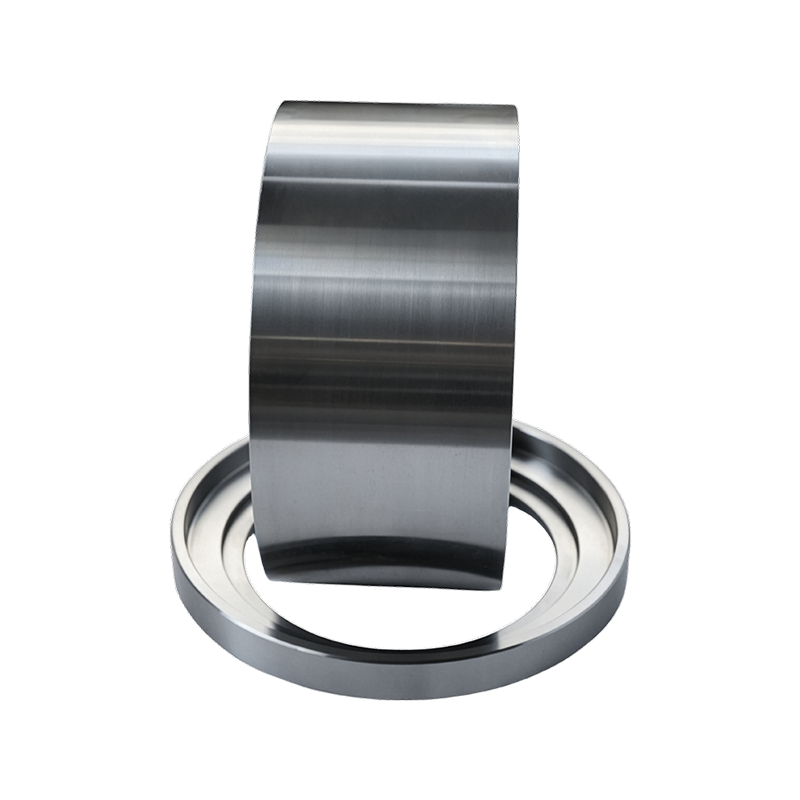 Pangkalahatang-ideya ng Produkto Ang 45# Steel Precision Spacer (Spacer Ring) ay isang kr...Tingnan ang mga Detalye
Dimpled Roller Shells
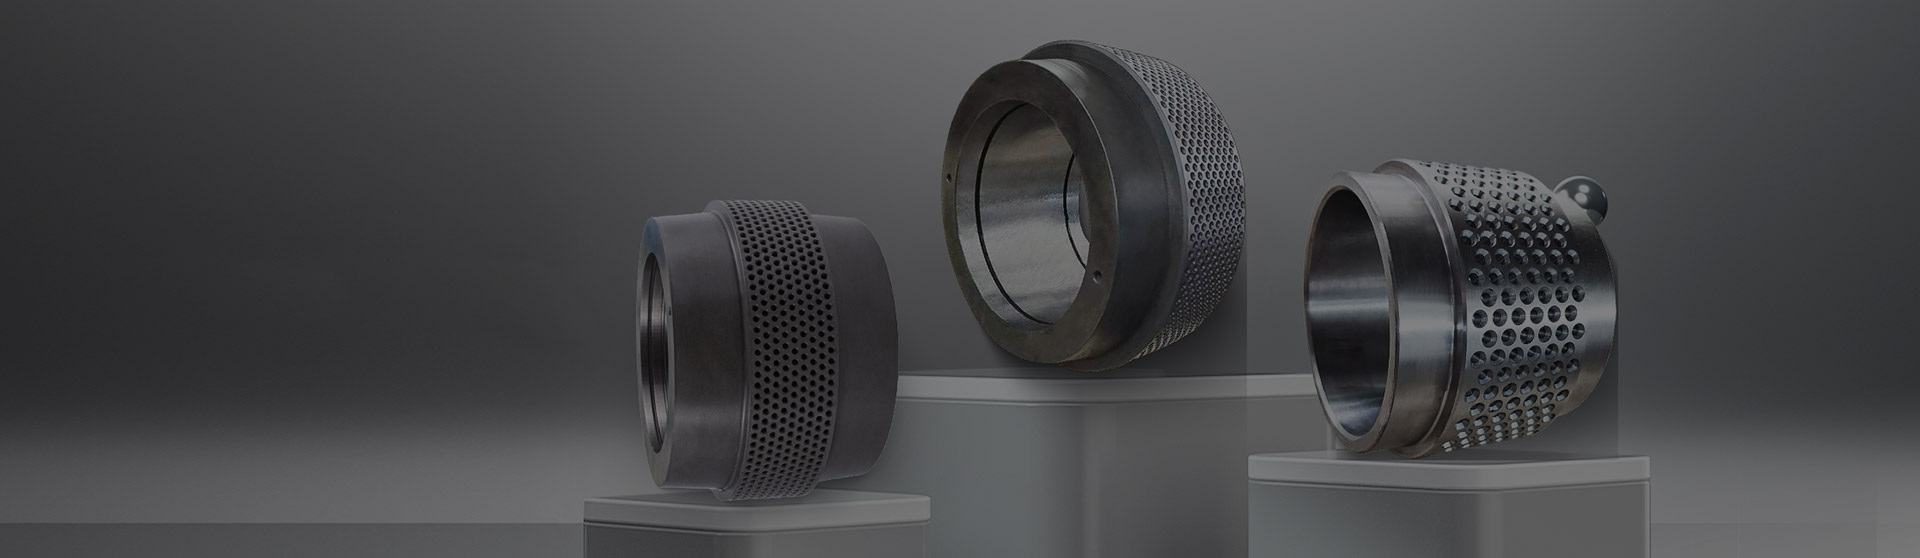
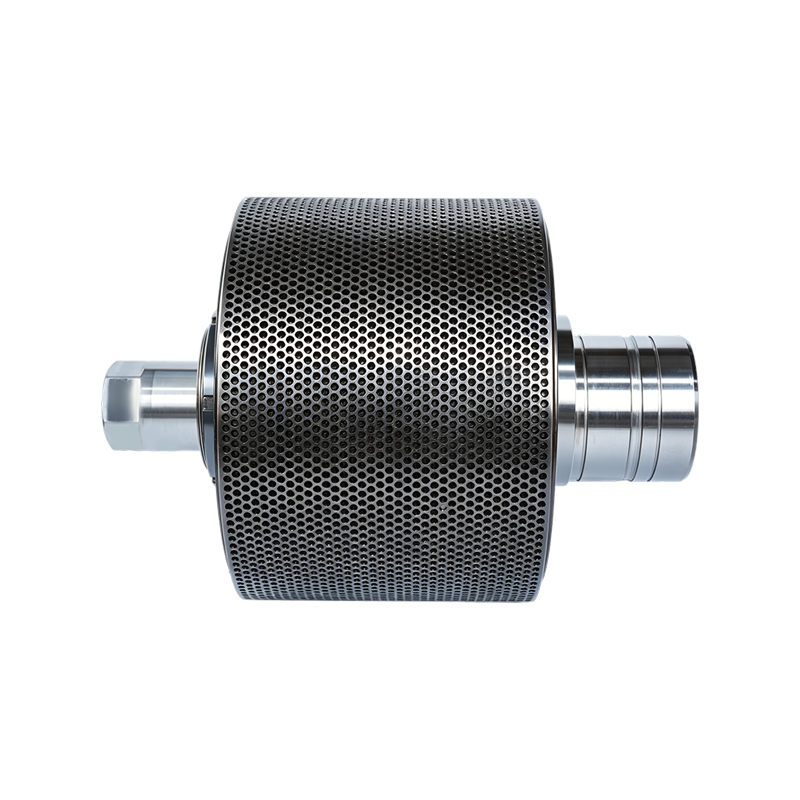
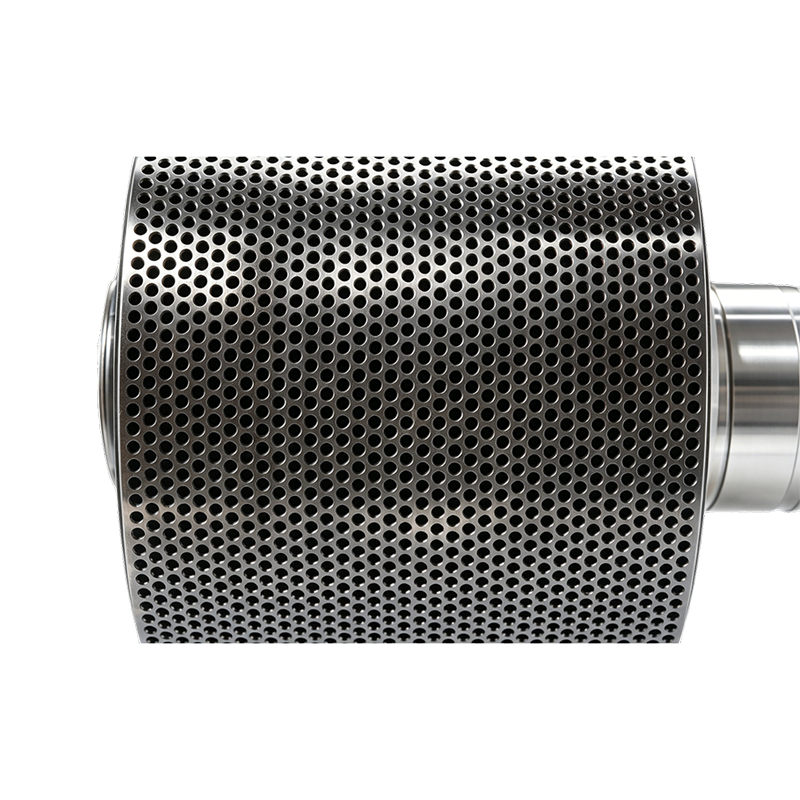
Ang Anhui Jindingsheng Machinery Co., Ltd. ay gumagawa ng mga dimpled roller shell para sa mga industrial pellet mill. Ginagawa ang mga bahaging ito gamit ang kontroladong proseso ng forging at heat treatment, na may mga dimensional na tolerance na pinananatili sa loob ng 0.05 mm. Ang dimpled surface geometry ay inengineered upang mapataas ang friction sa pagitan ng roller at ang ring die, na pinapadali ang pare-parehong compaction ng materyal sa iba't ibang biomass o feed formulations. Ang bawat shell ay ginawa mula sa high-carbon steel at sumasailalim sa multi-stage hardness testing upang matiyak ang pagkakapareho ng istruktura. Ang kumpanya ay nagpapatakbo ng pinagsama-samang linya ng produksyon mula sa hilaw na materyal na inspeksyon hanggang sa tapos na packaging ng produkto, na nagbibigay-daan para sa batch traceability at stable na supply sa mga operator ng pellet plant sa buong mundo.
Mga Pangunahing Kalamangan
- Tinitiyak ng pare-parehong pattern ng dimple ang pare-parehong pagkakahawak ng materyal sa buong lapad ng roller, na binabawasan ang lateral slip sa panahon ng compression
- through-hardened structure na may core hardness HRC 58 hanggang 62 at case depth na hindi bababa sa 2.5 mm, na nagbibigay ng paglaban sa abrasive wear sa ilalim ng tuluy-tuloy na pagkarga
- Nako-customize na dimple depth mula 0.8 hanggang 2.0 mm at spacing para tumugma sa mga partikular na katangian ng raw material, kabilang ang haba ng fiber at moisture variability
- Ganap na traceability mula sa bakal na lote hanggang sa huling inspeksyon, na may mga dimensional na ulat at hardness log na ibinibigay bawat batch para sa kalidad ng kasiguruhan
- Tugma sa mga pangunahing tatak ng pellet mill; ang mga sukat ng baras at keyway ay maaaring iakma sa umiiral na kagamitan nang walang pagbabago
Mga Katangian ng Produkto
| materyal | High-carbon chromium bearing steel SAE 52100 o DIN 100Cr6 na may laki ng butil ASTM 8 hanggang 10 |
| Katigasan ng HRC | 58 hanggang 62 through-hardened, hindi case-only |
| Dimple geometry | Mga spherical indentation, lalim na 0.8 hanggang 2.0 mm, pitch 4 hanggang 8 mm, nako-customize na |
| Saklaw ng panlabas na diameter | 200 mm hanggang 600 mm, iba pang mga sukat kapag hiniling |
| Pang-ibabaw na tapusin | Ra mas mababa sa o katumbas ng 0.8 micrometres sa mga lugar ng journal; dimpled face as-forged with controlled roughness |
| Pagbalanse ng grado | G 6.3 bawat ISO 1940 para sa pag-ikot ng shell hanggang 450 RPM |
Mga Sitwasyon ng Application
- Ang paggawa ng biomass pellet kabilang ang mga wood chips, straw, sunflower husks, at palm kernel shells kung saan kinakailangan ang mataas na friction upang malampasan ang elastic deformation ng fibrous na materyales
- Animal feed pelleting para sa mais, soybean meal, alfalfa, at compound feed para mapanatili ang throughput sa ilalim ng iba't ibang moisture level at oil content
- Mga linya ng granulation ng fertilizer kung saan binabawasan ng anti-slip roller surface ang die clogging at pinapabuti ang pagkakapareho ng granule sa mga high-humidity na kapaligiran
- I-retrofit para sa mga umiiral nang pellet mill mula sa CPM, Andritz, Buhler, at iba pang mga karaniwang brand na may mga mapagpapalit na configuration ng shaft mounting
Pagproseso at Kontrol ng Kalidad
- Pag-verify ng hilaw na materyal: bawat batch ng bakal ay sumasailalim sa pagtatasa ng komposisyon ng kemikal ayon sa OES at rating ng kalinisan sa bawat ASTM E45
- Proseso ng forging: billet na pinainit hanggang 1050 hanggang 1100 degrees Celsius, napeke sa ilalim ng 4000T press, na may kontroladong paglamig upang maiwasan ang pagbuo ng carbide network
- Paggamot sa init: na-austenitize sa 830 hanggang 850 degrees Celsius, pinapatay ng langis, pagkatapos ay pinainit sa 180 hanggang 220 degrees Celsius upang makamit ang stable retained austenite sa ibaba 5 porsiyento
- In-process na inspeksyon: 100 porsyentong dimensional na pagsusuri sa OD, ID, at keyway; hardness test bawat piraso gamit ang Rockwell scale; surface crack detection sa pamamagitan ng magnetic particle
Mga Tala sa Pag-install at Pagpapanatili
- Bago i-mount, linisin ang baras at ang shell bore upang alisin ang anumang mga labi; ilapat ang anti-seize compound sa susi at taper na ibabaw upang mapadali ang pagkalas sa hinaharap
- Torque ang retaining nut sa halagang tinukoy para sa modelo ng gilingan; Ang sobrang paghigpit ay maaaring masira ang shell bore at makaapekto sa pagkakahanay sa die
- Subaybayan ang temperatura ng roller shell sa unang 4 na oras ng operasyon; ang pagtaas ng temperatura sa itaas 85 degrees Celsius ay maaaring magpahiwatig ng hindi sapat na clearance o labis na preload
- Suriin ang dimple wear tuwing 200 oras ng pagpapatakbo gamit ang isang depth gauge; plano para sa pagpapalit kapag ang average na dimple depth ay bumaba sa ibaba 0.4 mm upang maiwasan ang pagkasira ng mamatay
Mga Madalas Itanong
Ano ang karaniwang buhay ng serbisyo ng isang dimpled roller shell
Ang buhay ng serbisyo ay mula 800 hanggang 2500 na oras depende sa abrasiveness ng feedstock, moisture content, at operating pressure. Ang regular na inspeksyon ng dimple wear depth ay inirerekomenda; pinapayuhan ang pagpapalit kapag ang dimple depth ay bumaba sa ibaba 0.4 mm.
Maaaring ipasadya ang mga pattern ng dimple para sa iba't ibang materyales
Oo. Ang dimple depth, diameter, at spacing ay inaayos bawat order. Para sa mga fibrous na materyales tulad ng straw, ang mas malalim na dimples mula 1.6 hanggang 2.0 mm na may mas malawak na espasyo ay madalas na tinukoy; para sa pinong feed, ang mababaw na pattern ay nagbabawas ng pagkasira.
Anong kalidad ng dokumentasyon ang ibinibigay sa bawat kargamento
Ang bawat batch ay may kasamang sertipiko ng materyal na pagsubok sa bawat EN 10204 3.1, ulat sa pag-verify ng hardness, dimensional na inspeksyon sheet, at pagsukat ng dimple geometry. Maaaring isaayos ang karagdagang hindi mapanirang pagsubok gamit ang UT o MT.
Paano dapat iimbak ang shell bago i-install
Mag-imbak sa isang tuyo, maaliwalas na lugar na may relatibong halumigmig sa ibaba 60 porsiyento. Lagyan ng rust-preventive oil coating ang mga machined surface. Iwasan ang pagsasalansan ng mabibigat na bagay sa shell upang maiwasan ang pagbaluktot.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Dimpled Roller Shells Supplier and China Dimpled Roller Shells Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Nakatuon ang kumpanya sa pangunahing negosyo ng R&D at pagmamanupaktura ng granulator ring die, roller, at mga kaugnay na serbisyo ng granulator parts. Ang mga pangunahing uri ng produkto ay ring die, roller, at granulator accessories. Mayroon itong pinaka-advanced na kagamitan at mas kumpletong serbisyo ng enterprise sa China. Ang mga produkto ng kumpanya ay iniluluwas sa maraming dayuhang bansa: Ang Estados Unidos, Japan, South Korea, Vietnam, France, Bangladesh, Russia, India, Pilipinas, at mga bansang Europeo. Mahigpit na kinokontrol ng kumpanya ang lahat ng proseso mula sa mga hilaw na materyales hanggang sa forging, finishing, at heat treatment. Ito ang one-stop service center na kumpanya sa China.
Ang Anhui Jindingsheng Machinery Co., Ltd., alinsunod sa konsepto ng produksyon ng "refinement", ay gumagamit ng matatag at maaasahang kalidad upang lumikha ng iyong pangmatagalang pag-unlad.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Feedback ng Mensahe