Balita sa Industriya
Gabay sa Pagbili ng Shell ng 100Cr6 Bearing Steel Pellet Roller: Tigas, Pagkasuot, Pagkasyahin
Ano ang Nagpapasya sa Buhay ng Serbisyo ng isang Pellet Roller Shell
Karamihan sa mga pellet mill roller shell ay pinapalitan hindi dahil nabasag ang mga ito, ngunit dahil napudpod na ang mga ito — at sa oras na makita ang pagkasuot, ang ring die ay madalas ding namarkahan. Ang pagkakasunud-sunod na iyon ay kung bakit ang materyal ng shell ay ang nag-iisang pinakamahalagang detalye kinokontrol ng isang mamimili. Ang 100Cr6 bearing steel, katumbas ng GCr15 sa Chinese standard system, ay ang benchmark para sa abrasive feed at biomass service. Nagbibigay ito ng pinakamataas na tigas sa ibabaw at paglaban sa pagkapagod sa pakikipag-ugnay sa mga bakal na karaniwang ginagamit para sa mga roller shell. Sa mga tuntunin ng produksyon, nangangahulugan iyon ng mas maraming tonelada bawat shell, mas kaunting hindi planadong paghinto, at mas kaunting panganib na mapinsala ng pagod na shell ang mamatay bago mapansin ng sinuman.
Ipinapaliwanag ng gabay na ito kung ano ang 100Cr6, kung paano pinoproseso ang isang shell sa grade na ito, ang apat na pangunahing failure mode na nilalabanan nito, kung aling profile ng ngipin ang ipapares dito, kung paano ito itugma sa isang ring die, at kung ano ang hitsura ng praktikal na maintenance routine.
Ano ang 100Cr6 Bearing Steel at Paano Ito Pinoproseso
Komposisyon at paggamot sa init
Ang 100Cr6 ay ang European designation para sa isang high-carbon chromium bearing steel; ang parehong grado ay ginawa sa China bilang GCr15. Ang nominal na komposisyon nito ay humigit-kumulang 0.95–1.05% carbon, 1.30–1.65% chromium, 0.25–0.45% manganese, at 0.15–0.35% silicon. Ang Chromium ay ang mapagpasyang elemento dahil ito ay bumubuo ng pinong, matitigas na karbida na nagbibigay sa bakal ng paglaban nito sa abrasion at rolling contact fatigue.
Ang isang roller shell sa grade na ito ay sumusunod sa isang tinukoy na ruta ng proseso: forging upang pinuhin ang ingot structure, spheroidizing annealing upang gawing machinable ang bakal, pagliko at pagputol ng ngipin, pagkatapos ay sa pamamagitan ng hardening at tempering. Ang isang wastong naprosesong shell ay umaabot sa humigit-kumulang 58–62 HRC . Ang antas ng katigasan na iyon ang naghihiwalay sa isang bearing-steel shell mula sa isang structural-steel shell sa pang-araw-araw na serbisyo.
Paano ikinukumpara ang 100Cr6 sa iba pang materyales ng roller shell
Ang merkado ay nag-aalok ng apat na karaniwang mga materyales sa shell, at ang bawat isa ay nagbabalanse sa tigas, tigas, at gastos nang iba. Ang talahanayan sa ibaba ay nagbubuod sa mga praktikal na tradeoff.
| materyal | Karaniwang tigas | Magsuot ng pagtutol | Katigasan | Pinakamahusay na angkop para sa |
|---|---|---|---|---|
| 40Cr haluang metal na bakal | 28–42 HRC (pinatay at pinainit) | Katamtaman | Mabuti | Banayad hanggang katamtamang tungkulin, kapalit na sensitibo sa gastos |
| 20CrMnTi haluang metal na bakal | Carburized case 58–62 HRC, mas malambot na core | Mabuti on the case | Magaling | Serbisyong mabigat ang epekto at pag-load ng shock |
| 60Si2Mn spring steel | 45–52 HRC | Katamtaman-taas | Napakahusay | Mataas ang epekto ng mga kondisyon at nababanat na pagbawi |
| 100Cr6 / GCr15 tindig na bakal | 58–62 HRC | Pinakamataas | Katamtaman | Abrasive feed, biomass, mataas na dami ng produksyon |
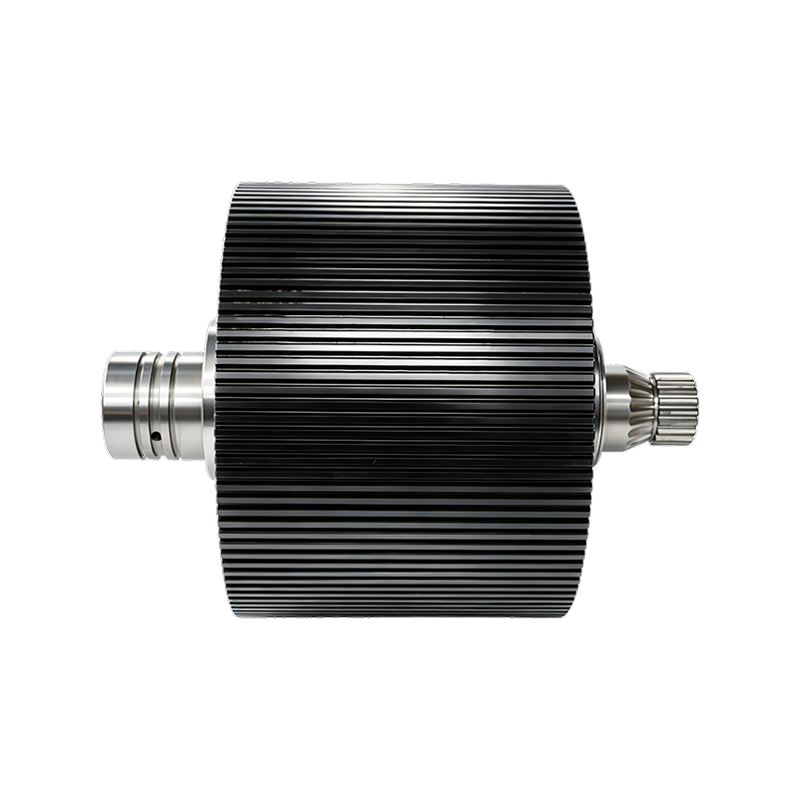
Basahin ang talahanayan bilang isang tradeoff. Ang 100Cr6 ay nanalo sa wear at fatigue resistance, na siyang mga failure mode na nangingibabaw sa normal na pelleting. Kung ang isang gilingan ay regular na nakakakuha ng padyak na metal o nagpapatakbo ng masyadong magaspang na materyal, ang sobrang tigas ng 20CrMnTi o 60Si2Mn ay maaaring bigyang-katwiran ang kanilang mas maikling panahon ng pagkasira. Para sa mga karaniwang linya ng feed at biomass, a bearing steel GCr15/100Cr6 pellet roller shell ginawa gamit ang kinokontrol na hilaw na materyal at heat treatment ang pinakamatibay na panimulang punto.
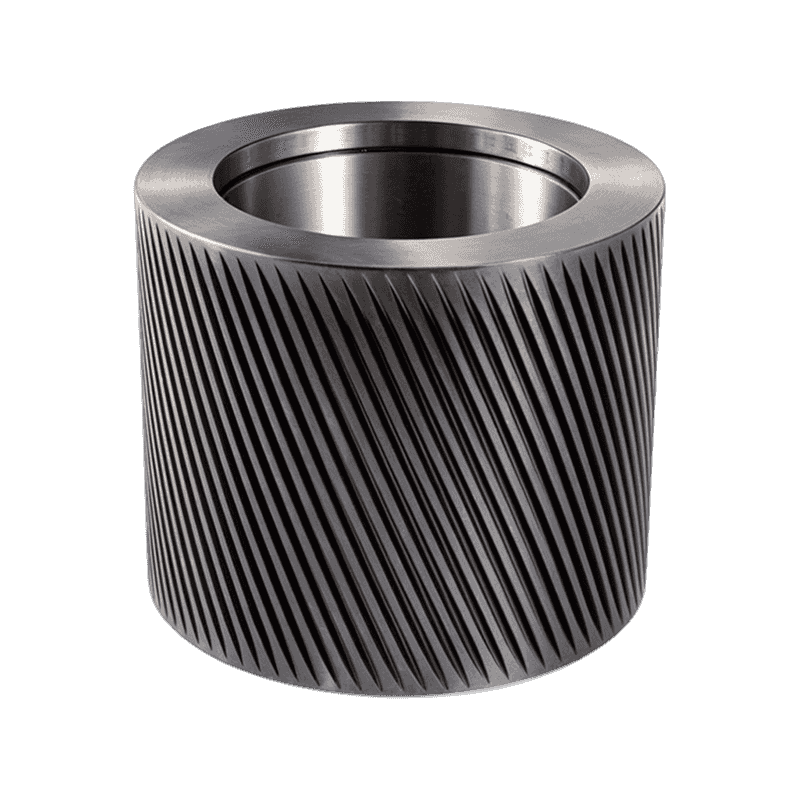 Custom Bearing Steel GCr15/100Cr6 Pellet Roller Shell Supplier, Kumpanya Ang Anhui Jindingsheng Machinery Co., Ltd ay China Custom Bearing Steel GCr15/100Cr6 Pellet Roller Shell Supplier at Company. Overvi ng Produkto... Tingnan ang Produkto →
Ang Apat na Paraan Namatay ang isang Roller Shell
Nabigo ang mga roller shell sa apat na makikilalang paraan. Ang pagkilala sa iyong kinakalaban ay ginagawang mas madali ang materyal na desisyon.
- Abrasive wear — Ang mga multa, buhangin, at mineral ay kumikilos tulad ng papel de liha; ang profile ng ngipin ay unti-unting nahuhulog at bumababa ang output.
- Contact fatigue spalling — Ang cyclic pressure sa pagitan ng shell at die ay nagpapasimula ng mga micro-crack sa ilalim ng balat na lumalaki hanggang sa lumabas ang mga flakes sa ibabaw.
- Plastic deformation — Ang isang piraso ng tramp metal, isang sobrang higpit na roller gap, o isang natigil na gilingan ay pumipindot sa ibabaw na lampas sa lakas ng ani nito.
- Brittle fracture — Ang isang matalim na impact, o isang shell na nilagyan ng tolerance, ay nagtutuon ng stress hanggang sa pumutok ang shell.
Ang 100Cr6 ay ininhinyero para sa unang dalawa. Ang grado ay orihinal na binuo para sa rolling-element bearings, na nakakaranas ng parehong paulit-ulit na stress ng contact na nakikita ng isang roller shell laban sa die. Ang mataas na tigas ay lumalaban sa abrasion, at ang isang malinis, pare-parehong istraktura ng carbide ay nakakaantala sa spalling. Ang bakal ay hindi gaanong mapagpatawad sa epekto kaysa sa mas mahihigpit na mga marka ng istruktura, kaya naman ang pag-iwas sa mga dayuhang bagay sa gilingan ay higit na mahalaga kapag nagpapatakbo ka ng bearing steel.
Profile ng Ngipin: Pagpapares ng Shell Surface sa Iyong Materyal
Makinis, may dimple, o corrugated
Ang ibabaw ng shell ay kailangang hawakan ang materyal, ikalat ang pagkarga, at itulak ang materyal sa mga butas ng mamatay. Ang mga karaniwang pattern ay sumasaklaw sa iba't ibang trabaho.
- Smooth — sapat para sa pulbos, libreng dumadaloy na mga formula na madaling i-compress; madaling madulas na may mamantika o mahibla na materyal.
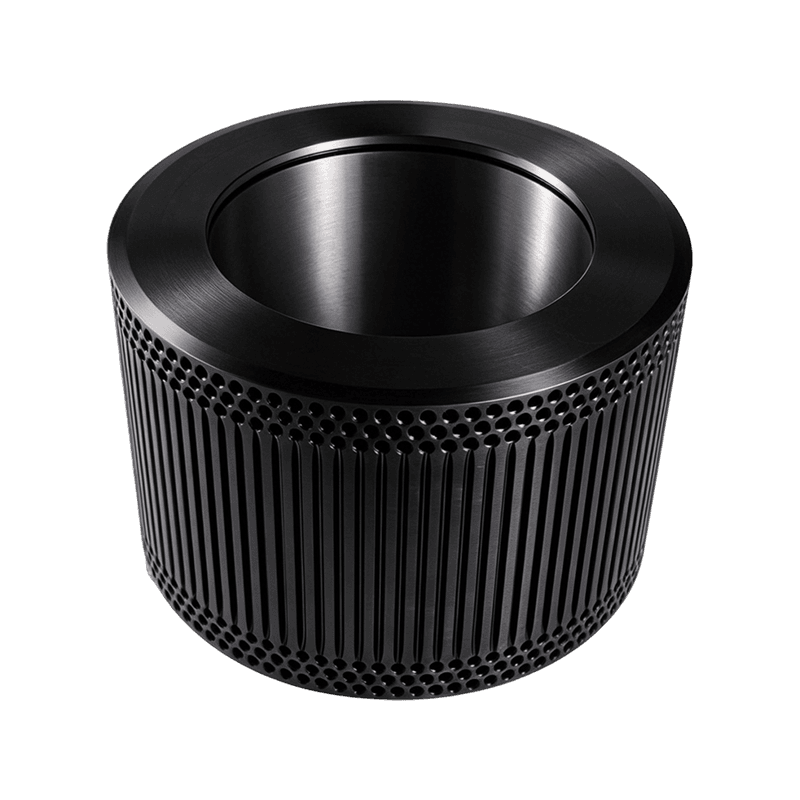
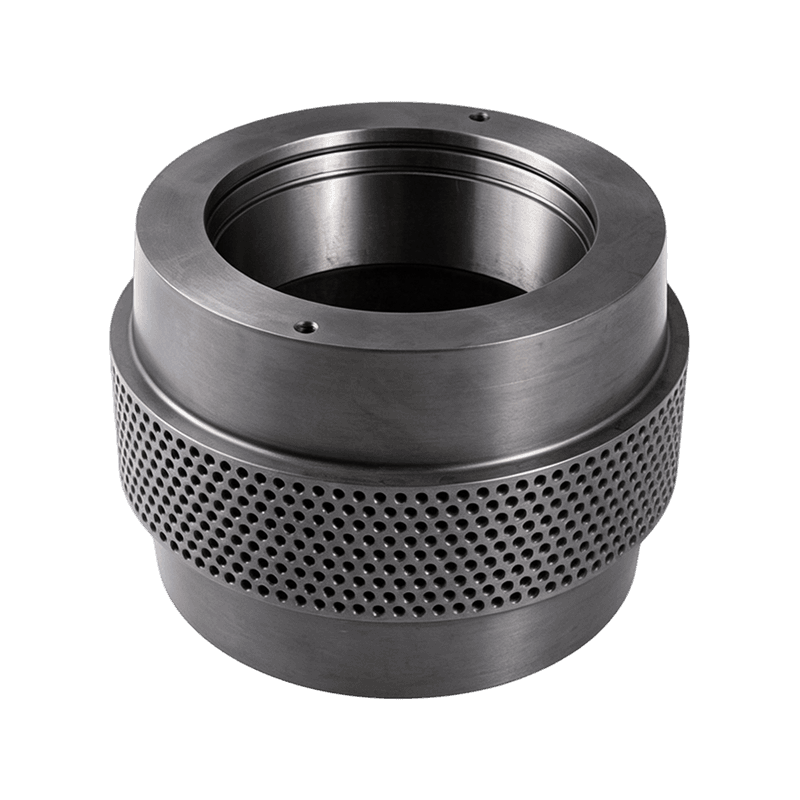
- Dimpled — ang maliliit na indentasyon ay nagpapabuti ng kagat at tumutulong sa paghawak ng mga madulas na halo sa roll face.
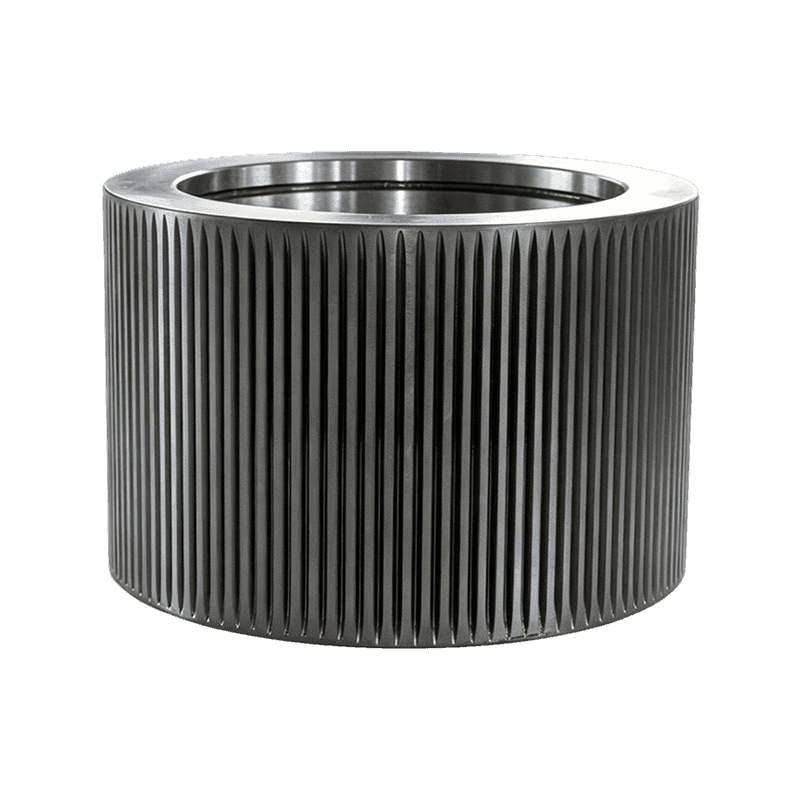
- Straight corrugated — ang mga agresibong grooves ay nagbibigay ng malakas na pagkakahawak sa fibrous at coarse material.
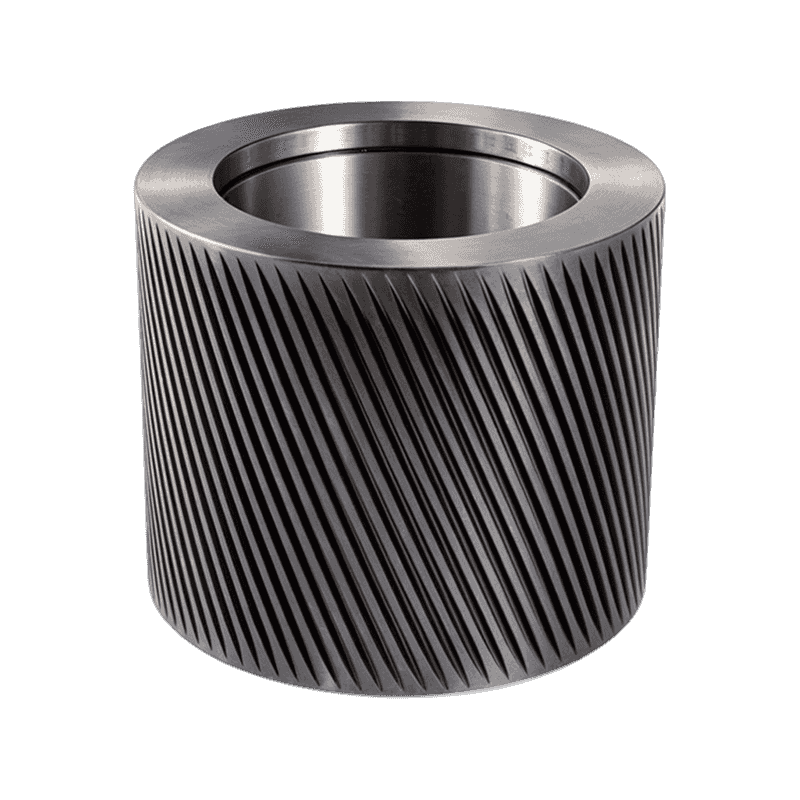
- Curved corrugated — ang mga angled na ngipin ay nagpapabuti sa self-feeding at nagpapakinis ng torque peak.
Bakit gumagana nang maayos ang mga hubog na ngipin at bearing steel
Para sa biomass, high-fiber feed, at large-diameter mill, curved-tooth roller shells ay madalas na ginusto dahil ang mga angled grooves ay humihila ng materyal sa nip nang tuluy-tuloy sa halip na hayaan ang roll na dumausdos dito. Pinagsama sa isang 58–62 HRC bearing steel shell, ang mga ngiping iyon ay mananatiling matutulis nang mas mahaba kaysa sa mga ngiping pinutol sa isang mas malambot na haluang metal. Kung ang napaaga na pagbura ng ngipin ay pumapasok sa iyong output, ang isang curved-tooth na disenyo ay nararapat na tingnan laban sa iyong kasalukuyang laki ng die at feed formula.
 Custom Curved Tooth Roller Shell para sa Supplier ng Pellet Mill, Kumpanya Ang Anhui Jindingsheng Machinery Co., Ltd ay China Custom Curved Tooth Roller Shell para sa Pellet Mill Supplier at Company. Pangkalahatang-ideya ng Produkto Th... Tingnan ang Produkto →
Pinili: Fit, Hardness Matching, at Supplier Control
Roller-to-die fit
Ang roller shell at ang ring die ay isinusuot bilang isang pares. Ang shell sa labas ng diameter ay dapat tumugma sa die sa loob ng diameter at ang dinisenyo na operating gap. Kapag pinalitan mo ang isang roller ng dalawa o tatlo sa parehong die, ang bagong shell ay dapat tumugma sa diameter ng natitirang mga shell upang ang lahat ng mga roller ay magbahagi ng load nang pantay-pantay. Ang bore at keyway ay nararapat ding suriin: ang isang shell na maluwag na nakaupo sa hub ay mag-aalala, mag-overheat, at kalaunan ay pumutok sa paligid ng keyway.
Katigasan ng shell laban sa katigasan ng mamatay
Ang hardness matching ay pumuputol sa parehong paraan. Ang isang shell na mas matigas kaysa sa die ay magpapabilis sa pagkasuot ng die at paikliin ang buhay ng mas mahal na bahagi. Ang isang shell na mas malambot kaysa sa die ay mabilis na masusuot at babaguhin ang gumaganang profile ng die. Para sa karamihan ng mga feed at biomass mill, ang praktikal na pagpipilian ay isang shell hardness na malapit sa, o bahagyang mas mababa, sa die hardness, na ang roller gap ay pinamamahalaan bilang bahagi ng pang-araw-araw na operasyon.
Kontrol ng proseso ng supplier
Dalawang shell na ginawa mula sa parehong grado ng bakal ay maaaring gumanap ng ibang-iba depende sa kung paano sila ginawa. Bago mag-order, kumpirmahin na kayang kontrolin ng supplier ang apat na bagay:
- Raw material traceability — isang mill certificate para sa 100Cr6/GCr15 grade.
- Kalidad ng forging — isang panloob na istraktura na walang mga bitak at paghihiwalay.
- Heat treatment — pare-pareho ang tigas sa buong shell, na kinumpirma ng pagsubok.
- Machining tolerance — bore concentricity, tooth geometry, at surface finish sa loob ng specification.
Ang apat na puntong iyon ay madalas na naghihiwalay sa isang shell na tumatakbo ng 2,000 oras mula sa isang na tumatakbo ng 6,000 na oras sa parehong linya, kaya naman ang mga bihasang mamimili ay naghahanap ng isang tagagawa na kumokontrol sa buong proseso. Para sa mga operasyong gustong alisin ang hula tungkol sa pagtutugma, nag-aalok ang ilang mga supplier ng a high-productivity ring-die-and-roller-shell set na nagpapanatili sa dalawang bahagi ng suot na nakahanay mula sa simula.
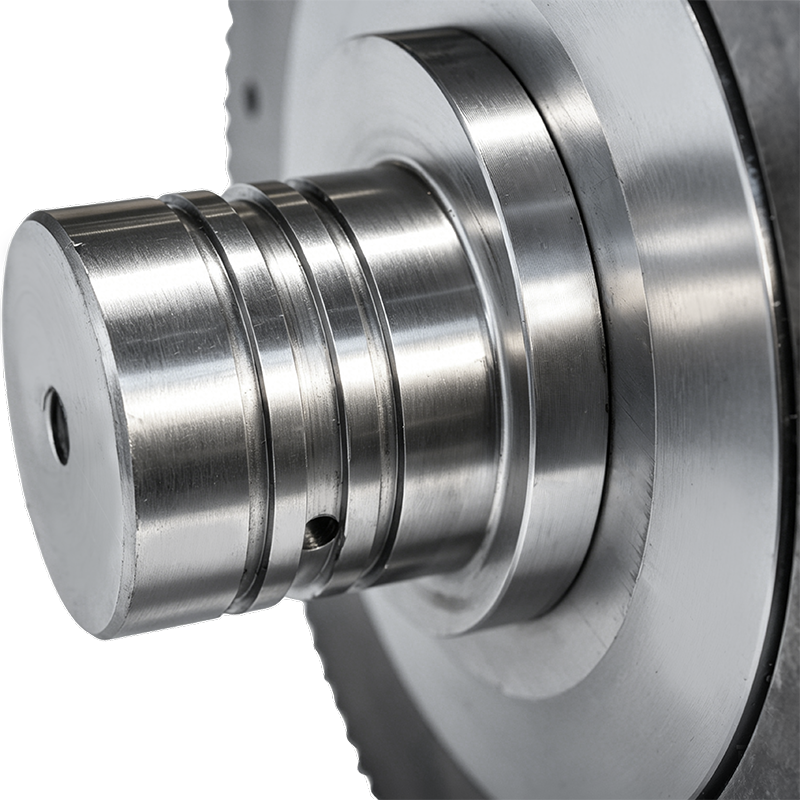 Custom High Productivity Pellet Mill Spare Parts Ring Die Roller Shell Assembly Ang Anhui Jindingsheng Machinery Co., Ltd ay China Custom High Productivity Pellet Mill Spare Parts Ring Die Roller Shell Assembly Supplier a... Tingnan ang Produkto →
Pagpapanatili: Pagkuha ng Pinakamaraming tonelada sa isang 100Cr6 Shell
Ang pinakamahusay na shell ay nangangailangan pa rin ng pamamahala. Ang isang simpleng gawain ay nakakakuha ng mga problema bago sila umabot sa kamatayan.
- Itala ang mga panimulang sukat ng bawat bagong shell, kabilang ang diameter sa labas at taas ng ngipin.
- Siyasatin sa mga regular na pagitan, lingguhan o pagkatapos ng isang nakapirming tonelada, para sa spalling, mga bitak ng hairline, at hindi pantay na pagkasuot sa buong mukha.
- Palitan ang shell bago bumagsak ang profile ng ngipin hanggang sa punto kung saan hindi na mapapanatili ang roller gap.
- Panatilihin ang roller gap sa loob ng rekomendasyon ng tagagawa ng mamatay; masyadong masikip ay nagpapataas ng init at pagkarga, masyadong maluwag ay nagiging sanhi ng pagkadulas at pagbaba ng output.
- Gamitin ang pagpapalit ng shell bilang pagkakataon upang suriin ang mga bearings, seal, at oil slinger habang nakabukas ang roller.
Kung gusto mo ang buong larawan kung paano isinusuot ang roller assembly at kung ano ang dapat suriin bago bumili ng kapalit, ang aming gabay sa pagsusuot at pagpapalit ng pressure roller assembly sumasaklaw sa mga detalye ng konstruksiyon at ang karaniwang mga punto ng pagkabigo. Ang pag-uugali ng materyal ay nakasalalay din sa disenyo ng linya at formula ng feed, kaya sumusunod balita sa industriya tungkol sa pagpapanatili ng roller shell at die tumutulong kapag sinusuri mo ang isang bagong supplier o isang bagong recipe.
Konklusyon: Tukuyin ang 100Cr6, Pagkatapos I-verify ang Mga Detalye
Ang 100Cr6 bearing steel ay ang tamang baseline para sa karamihan ng mga pellet roller shell sa abrasive feed, biomass, at high-volume production. Ang katigasan at paglaban nito sa pagkapagod ay nagsasalin sa mas mahabang agwat ng kapalit at mas mababang gastos bawat tonelada . Ngunit ang materyal lamang ay hindi ginagarantiyahan ang pagganap. Ang profile ng ngipin ay dapat na angkop sa materyal, ang shell ay dapat tumugma sa die sa diameter at tigas, at ang tagagawa ay dapat na tunay na kontrolin ang forging, heat treatment, at proseso ng machining.
Isang supplier na nag-aalok ng kumpletong hanay ng mga pellet roller shell at mga bahagi ng mill ginagawang mas madaling panatilihing pare-pareho ang mga detalyeng iyon sa bawat kapalit. Kung wear life ang iyong pangunahing reklamo, tukuyin ang 100Cr6, i-verify ang proseso, at subaybayan ang mga resulta sa sarili mong linya.
Makipag-ugnayan
Sundan kami
Mga Mabilisang Link
Serye ng mga Produkto
Makipag-ugnayan sa Amin
Email : ysf@jindingsheng.com.cn
Address : 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui Province