Balita sa Industriya
Namatay ang Pellet Mill: Mga Detalye, Compression Ratio at Checklist ng Pagbili
Ang isang pellet line na may rating na 8 tonelada bawat oras na bumabalik sa 6.5, na may mga multa sa mga natapos na bag na gumagapang sa 5, porsyento ay nagsasabi sa iyo ng isang bagay bago pa man mabuksan ang sinumang pinto ng silid ng die: ang gumaganang mukha ng die ay pagod na. Ang mga pasukan ng butas ay bilugan, ang labas ng haba ay lumiit, at ang mga nagbabayad para dito sa kapasidad. Sa lahat ng suot na bahagi sa isang pellet press, namatay ang pellet mill ay kadalasang ang pinakamahal na item, ngunit madalas pa rin silang inuutusan ayon sa diameter ng butas na nag-iisa, na may compression ratio, open area at steel grade na natitira sa catalogue.
Sinasaklaw ng gabay sa ibaba kung ano ang ginagawa ng die, ang mga linya ng detalye na nagpapasya sa pagganap, kung paano dapat piliin ang ratio ng compression, at ang roller hardware na nagpapasya kung gaano katagal ang alinman sa mga ito.
Ano ang Namamatay ng Pellet Mill sa loob ng Press Chamber
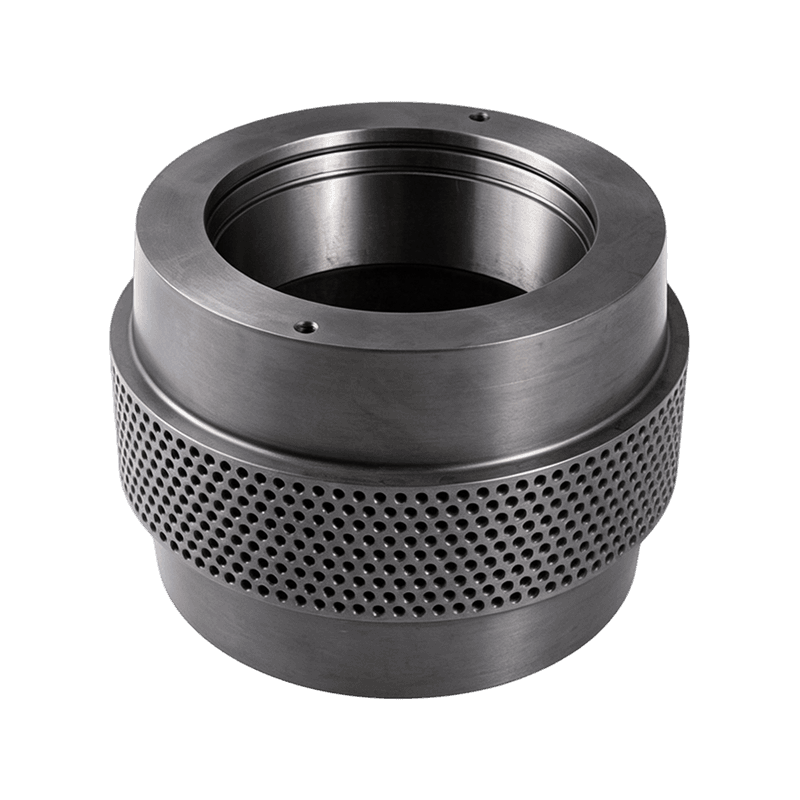
Ang pellet mill die ay ang butas-butas na bakal na singsing o disc na aktwal na bumubuo ng pellet: pinindot ng mga roller ang nakakondisyon na materyal sa libu-libong na-drill na butas, at ang friction, pressure at moisture ay nagbibigkis nito sa mga makakapal na hibla na pinuputol sa haba sa labas.
Ang pellet mill die ay isang mapapalitan, precision-drilled steel component, hugis singsing sa ring die presses at flat sa flat die presses, na ang hole geometry ay nagtatakda ng pellet diameter, density at throughput.
Ang bawat butas ay nagdadala ng parehong anatomy, at bawat parameter dito ay isang desisyon sa pagbili:
- Diametro ng butas: ang laki ng pellet na iniutos ng mamimili, mula sa 2 mm fry feed hanggang 8 mm na gasolina.
- Inlet countersink at anggulo: masyadong mababaw ay nagpapagutom sa paggamit, masyadong malalim ay nagpapahina sa mukha.
- Epektibong haba: ang distansya sa ilalim ng compression, na bumubuo ng compression ratio na may diameter.
- Kabuuang kapal at ginhawa: lalim ng istruktura at anumang pinalawak na labasan na nagpapaikli sa haba ng trabaho.
- Drill pattern at bilang ng butas: kung gaano karaming mga butas ang magkasya sa lapad, na nagtatakda ng bukas na lugar at kapasidad.
Baguhin ang alinman sa isa at kapasidad, ang tigas ng pellet at lakas ng mamatay ay gumagalaw dito.
Checklist ng Die Spec Sheet: Mga Butas, Mabisang Haba, Bukas na Lugar, Bakal
Limang spec lines ang nagpapasya sa karamihan ng performance at presyo ng die: diameter ng butas, mabisang haba, open area, steel grade at working hardness.
Ang diameter ng butas ay naayos ng spec ng pellet na ibinebenta. Ang mabisang haba, hindi ang kabuuang kapal, ang kumokontrol sa compression at ang figure na ihahambing sa pagitan ng mga quote. Ang bukas na lugar, ang bahagi ng mukha na inookupahan ng mga butas, ay nakikipagpalitan ng kapasidad laban sa lakas: ang mas maraming bakal na inalis ay nangyayari ng mas maraming tonelada bawat oras ngunit isang mukha na bumabaluktot at nabibitak nang mas maaga. Ipinagkibit-balikat ng Stainless X46Cr13 ang kaagnasan na sanhi ng singaw at acidic na feed, habang ang case-hardened na 20MnCr5 ay nababagay sa abrasive biomass. Dumating ang isang maayos na ginawa kasama ang gumaganang surface nito sa pagitan ng HRC 52 at 58, na sinusuportahan ng isang hardness certificate.
| Pagtutukoy | Namamatay ang mga feed ng hayop | Namatay ang biomass ng kahoy |
| Karaniwang diameter ng butas | 2-4 mm | 5-8 mm |
| Karaniwang karaniwang haba | 20-40 mm | 30-55 mm |
| Compression ratio (L/D) | 8:1 hanggang 13:1 | 5:1 hanggang 8:1 |
| Mga karaniwang marka ng bakal | X46Cr13 (4Cr13) hindi kinakalawang | 20MnCr5 / 40Cr na haluang metal |
| Paggawa ng tigas sa ibabaw | HRC 52-58 | HRC 52-58 |
| Karaniwang bukas na lugar | 20-28% | 18-25% |
Mag-ingat: ang isang die na na-drill na may mas bukas na lugar kaysa sa idinisenyo ng press ay maaaring gumuhit ng higit sa kasalukuyan kaysa sa nakareserbang pangunahing motor, kaya binanggit ang modelo ng makina at naselyohang die code sa bawat pagtatanong.
Ipinaliwanag ang Compression Ratio: Ang Bilang sa Likod ng Pellet Hardness
Ang ratio ng compression ay ang pinakasinipi at pinaka-hindi nauunawaan na figure sa isang die: itaas ito at ang mga pellets ay nagiging mas siksik at mas tumigas, ngunit ang press ay gumagana ng higit na kapangyarihan, higit pang conditioning at steadier na operasyon.
Ang ratio ng compression ay katumbas ng katumbas ng haba ng butas na hinati sa diameter ng butas. Ang 4 mm hole na may 40 mm na may haba ay nagbibigay ng 10:1 die.
Ang pagbabalangkas ay nagtatakda ng panimulang punto. Ang mga taba ay nagpapadulas, kaya ang mamantika na mga rasyon ng manok ay madaling lumalabas sa pamamagitan ng mas maikling haba ng pagtatrabaho; Ang lignin-bound na sawdust ay nangyayari ng makapal na die wall ngunit katamtaman ang ratio upang maiwasang mabulunan ang linya. Magsimula sa napatunayang ratio at mag-adjust sa isang direksyon: ang mga crumbly pellets ay madalas na isang overloaded na motor o madalas na nasasakal nang mas mababa. Ang mahusay na steam conditioning ay gumagawa ng ilan sa parehong gawain tulad ng dagdag na haba ng die, kaya naman ang well-conditioned na feed ay maaaring magpatakbo ng mas maikli, mas malamig na die.
Karaniwang panimulang mga ratio ng compression (L/D) ayon sa aplikasyon
Ring Die vs Flat Die: Pagtutugma ng Press Chamber sa Output Mo
Panalo ang singsing sa bawat kapasidad at pagkakapare-pareho, panalo ang flat dies sa presyo at pagiging simple, kaya ang pagpipilian ay karaniwang bumababa sa oras.
Ring die chamber
- Mga kapasidad mula sa humigit-kumulang 300 kg/h hanggang 30 t/h sa mga linyang pang-industriya
- Kahit na ang compression, kaya ang katigasan at kahusayan ay may mahigpit na banda
- Ang pinatigas na hindi kinakalawang o pinatigas ng kaso ay namatay na may mahabang agwat ng serbisyo
- Mas mataas ang halaga ng pagbili at mas mabigat na pamamaraan sa pagpapalit ng mamatay
Flat die chamber
- Karaniwang 50 hanggang 1,000 kg/h para sa farm at workshop scale
- Simpleng istraktura na may mga dies na mas mura at palitan sa loob ng ilang minuto
- Madaling pagbabago ng formula para sa pinaghalong feed at maliit na biomass run
- Higit pang pagkakaiba-iba sa tigas ng pellet sa buong mukha ng die
Rule of thumb: kung ang mga pellets ay ibinebenta laban sa isang detalye ng customer, ang ring die chamber ang magbabayad para sa sarili nito; para sa on-farm na paggamit, ang isang flat die ay kadalasang nakakaabot ng payback nang mas maaga.
Ang Pellet Mill Die Wear ay Dalawang Bahaging Problema: Ipares ang Roller Shells
Ang isang die ay hindi kailanman nagsusuot ng mag-isa: bawat tonelada na umabot sa mga butas ay unang na-compress ng roller shell, kaya ang buhay ng mamatay ay napagpasyahan ng mga pares.
Ang mga roller shell ay mas maliit, mas mura at mabilis na palitan, at karamihan sa mga plano sa buhay ay nagba-badyet ng dalawa hanggang tatlong pagbabago sa shell bago ihinto ang isang mamatay. Pinoprotektahan ng tatlong pagsulat sa pagpapares ng pamumuhunan iyon:
- Patakbuhin ang shell at mamatay sa katugmang tigas upang hindi mabutas ang isa.
- Itugma ang lapad ng shell at pattern ng ngipin sa hole field ng die.
- Palitan sa mga katugmang set sa sandaling ma-advance na ang pagsusuot, o mamanahin ng bagong die ang hindi pantay na profile ng mga pagod na roller sa loob ng ilang araw.
Para sa abrasive na tungkulin, ang mga tumigas na GCr15 na may dalang bakal na shell ay humahawak sa profile ng kanilang ngipin nang mas mahaba kaysa sa plain carbon steel.
 Bearing Steel GCr15/100Cr6 Pellet Roller Shell Ginawa mula sa high-carbon chromium bearing steel at heat treated para sa high-stress pelletizing, ang mga roller shell na ito ay humahawak sa profile ng ngipin ng mas matagal kaysa sa plain carbon steel sa abrasive biomass o feed duty. Tingnan ang Produkto →
Ang geometry ng ngipin ay ang kalahati ng nakalimutan ng mga mamimili ng pagpapares. Ang mga curved-tooth shell ay kumagat sa madulas o fibrous na materyal nang mas maaasahan at ikinakalat ito sa lapad ng die, at ang pagkakaiba ay makikita bilang kapasidad sa parehong karga ng motor. Konstruksyon, pagsusuot at pagbili ng pamantayan para sa isang kumpletong pressure roller assembly ay nakalagay sa isang hiwalay na gabay.
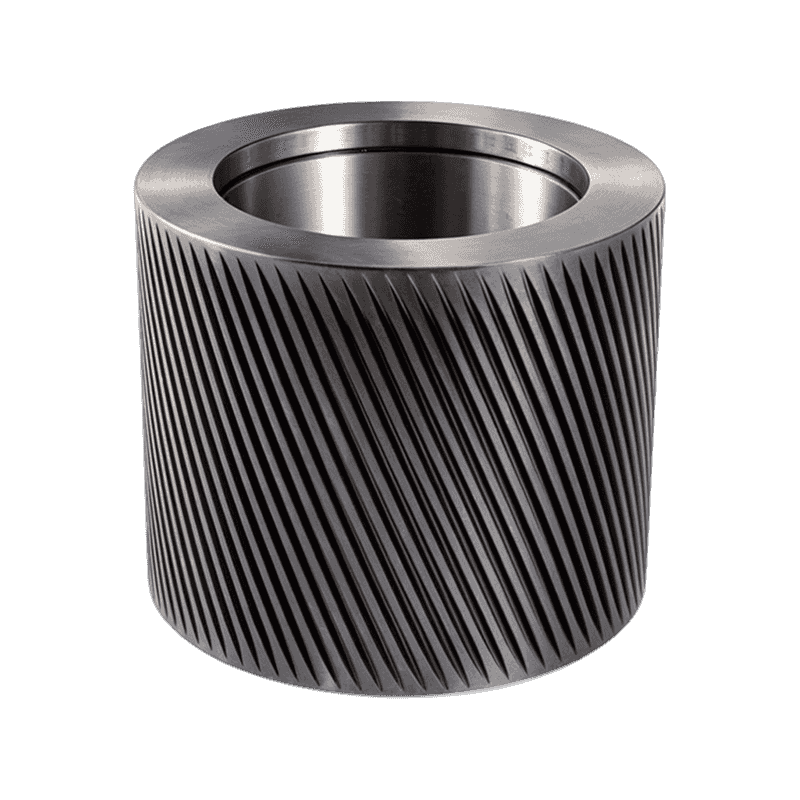
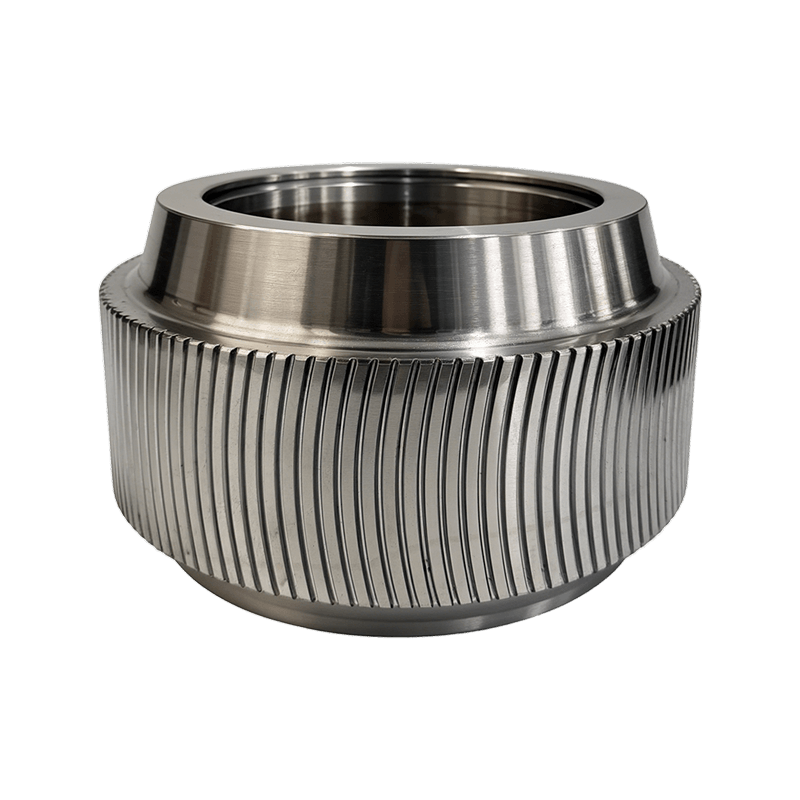 Curved Tooth Roller Shell para sa Pellet Mill Isang arc-tooth roller shell para sa ring die pellet mill na nakakapit sa madulas o fibrous na materyal nang mas maaasahan at kumakalat ito sa lapad ng die, na nagpapahusay sa kapasidad at kalidad ng pellet sa parehong karga ng motor. Tingnan ang Produkto →
Limang Field-Proven na Paraan para Palawigin ang Buhay ng Serbisyo ng Ring Die
Ang premature die failure ay kadalasang bumabalik sa proseso sa paligid ng die sa halip na ang die mismo, at limang gawi ang pumipigil sa karamihan nito.
- Dahan-dahang patakbuhin ang die: iniiwan ng mga bagong butas ang gun-drill na magaspang, kaya i-flush ang press ng mamantika, mababang uri na materyal sa unang kalahating oras.
- Hawakan ang roller gap sa 0.1-0.3 mm: mas mahigpit ang paggiling ng metal sa metal, mas malawak na hinahayaan ang materyal na makalusot nang hindi naka-compress.
- Kundisyon bago ka mag-compress: ang tuyo, kulang sa steamed na mash ay kumikilos na parang nakakagiling na paste, kaya dalhin ang temperatura at moisture hanggang sa matamis na lugar ng formulation.
- I-clear ang mga plug sa tamang paraan: gumamit ng malambot na drift o drill na may mga light tap, dahil ang mga mushroomed inlet mula sa martilyo ay permanenteng nagpapaliit sa intake.
- Ang mga patay na tindahan ay tuyo at selyado: itulak ang mamantika na pagkain pagkatapos ng huling pagtakbo, ilagay ang die at itago ito sa mamasa-masa na sahig, dahil ang kalawang sa mga butas ay pumapatay ng isang nakaimbak na mamatay nang mabilis.
ay isang normal na figure sa pagpaplano. Ang mga shell ay ang mas murang bahagi ng pagsusuot, at ang pagpapatakbo sa kanila ng manipis upang ipagpaliban ang isang pagbabago ay ang pinakamahal na ekonomiya sa kamara.
Isang Pre-Order Checklist para sa Pellet Mill Dies
Ang isang mamatay na maling dumating ay walang output ng dalawang pagbabago at araw-araw, kaya kumpirmahin ang mga puntong ito nang nakasulat bago magbayad:
- Pindutin ang modelo at ang nakatatak na die code mula sa lumang bahagi
- Diametro ng butas, mabisang haba, kabuuang kapal at anggulo ng countersink
- Steel grade na may hardness certificate sa HRC 52-58 window
- Drill pattern na tumugma sa lapad ng roller shell sa serbisyo
- Ang ratio ng compression ay tumugma sa formulation, hindi isang default na catalog
- Mga ekstrang roller shell, spacer at oil slinger sa parehong kargamento
Ang mga supplier na dalubhasa sa mga kasosyo sa pagsusuot ng die ay ginagawang mas madali itong isara. Ang Anhui Jindingsheng Machinery Co., Ltd., isang roller shell at pressure roller assembly manufacturer na nakabase sa Guangde, Anhui, ay nagpapakita ng sarili bilang one-stop service center para sa mga bahagi ng pellet press at mga barko sa United States, Japan, South Korea, Vietnam, France, Bangladesh, Russia at India, kaya ang die-side at roller-side na hardware ay maaaring tukuyin nang magkasama.
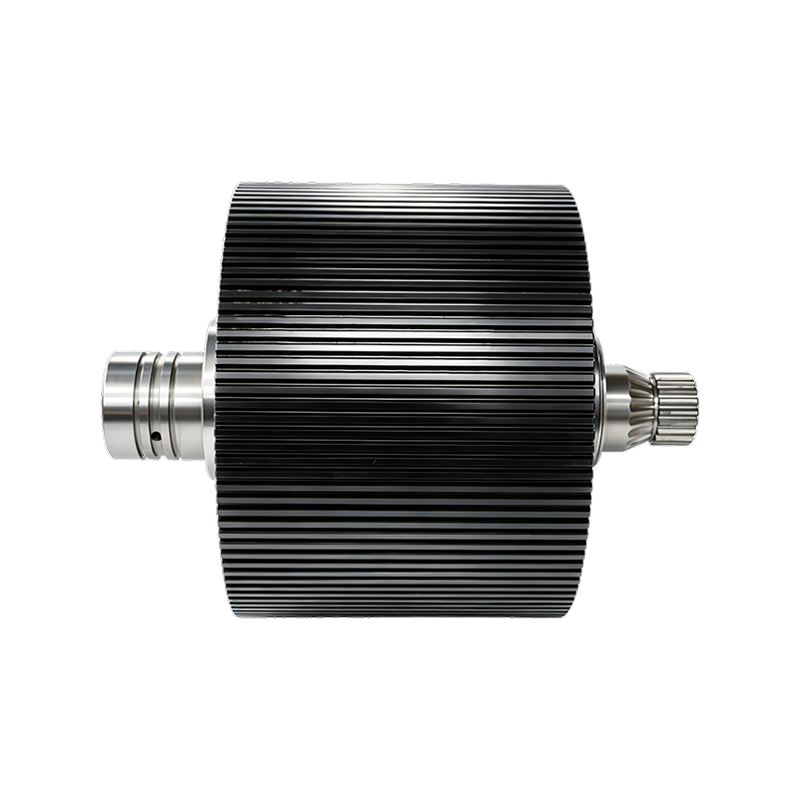
 Pellet Mill Ring Die Roller Shell Assembly Isang kumpletong roller assembly na may alloy steel shell, heavy-duty bearings at multi-layer sealing, na mas maayos sa die, roller shell at drive hardware na magkasama nang magkasama bilang isang wearing system. Tingnan ang Produkto →
Bottom line: bilhin ang die, ang roller shell at ang drive hardware bilang isang sistema ng suot, at ang gastos sa bawat tonelada ay bumaba sa bawat mamatay na iyong pinapatakbo.
Mabilis na sagot para sa mga mamimili na nag-shortlist ng die at roller hardware.
Mga madalas Itanong
Gaano katagal namamatay ang isang pellet mill?
Walang fixed figure. Ang mga linya ng feed ay karaniwang nag-uulat ng 800 hanggang 1,500 na oras ng pagpapatakbo mula sa isang hindi kinakalawang na die, habang ang nakasasakit sa biomass ay maaaring maputol iyon nang husto. Subaybayan ang mga tonelada at butas na suot sa listahan, hindi sa oras ng kalendaryo, at ihambing ang mga namatay sa bawat halagang tonelada.
Anong compression ratio ang kailangan ng aking formulation?
Magsimula sa pamilya ng produkto: humigit-kumulang 9:1 hanggang 13:1 para sa karamihan ng mga feed ng hayop, 5:1 hanggang 8:1 para sa kahoy at dayami. Ang mga crumbly pellets ay tumatawag para sa isang mas mataas na ratio; ang isang overloaded na motor o nabulunan ay nangyayari ng mas mababang motor.
Maaari bang magpatakbo ang isang mamatay sa parehong feed at biomass?
Hindi matino. Ang feed at biomass ay nangyayari sa iba't ibang diameter ng butas, mabisang haba at mga grado ng bakal, kaya ang isang pinagsasaluhang mamatay ay nakompromiso ang katigasan o kapasidad. Karamihan sa mga halaman ay nagpapanatili ng isang die sa bawat pamilya ng produkto, nilalangis at selyado.
Dapat bang palitan ang mga roller shell kasama ng die?
Oo, sa tuwing advanced ang pagsusuot. Ang isang bagong die ay kukuha ng hindi pantay na profile ng mga pagod na roller sa loob ng ilang araw, at ang matigas na ibabaw ng shell ay siyang nagpoprotekta sa mukha ng die. Ang pag-order sa pareho ay nag-aalis din ng pangalawang pagbabago.
Makipag-ugnayan
Sundan kami
Mga Mabilisang Link
Serye ng mga Produkto
Makipag-ugnayan sa Amin
Email : ysf@jindingsheng.com.cn
Address : 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui Province