Balita sa Industriya
Mga Kapalit na Bahagi ng Pellet Mill: Paano Itugma ang Mga Roller Shell, Dies, at Shafts
Karamihan sa mga halaman ng pellet ay natutuklasan ang mga pagod na die at roller shell sa mahirap na paraan: ang throughput sa bawat kilowatt-hour ay bumaba, ang press ay nagsisimulang magdaldalan, at ang mga pellet ay lumalabas na basag sa mga gilid. Ang pangunahing dahilan ay kadalasang hindi ang makina; ito ay isang kapalit na bahagi na pinili na may tamang numero ng bahagi ngunit maling metalurhiya o clearance.
Pagpili mga kapalit na bahagi ng pellet mill ay isang desisyon sa pagpapanatili na kasing dami ng isang hakbang sa pagbili. Ito ang magpapasya kung gaano katagal ang isang ring die, kung gaano karaming enerhiya ang nauubos ng press, at kung ang isang nakaplanong paghinto ay tumatagal ng dalawampung minuto o isang buong shift.
Ang Ring Die at Roller Shell ay Isang Pares ng Pagsuot, Hindi Dalawang Part Number
Ang mga ring dies at roller shell ay dapat ituring bilang magkatugmang pares dahil ang pagsusuot sa isang bahagi ay nagbabago sa contact geometry ng isa pa. Ang pagpapatakbo ng mga bagong shell laban sa isang lumang die ay tumutuon sa pagkarga sa matataas na punto ng mukha ng die at maaaring maputol ang mga nangungunang gilid ng mga butas. Ang pagpapatakbo ng bagong die na may mga sira na shell ay nag-iiwan ng makintab na ibabaw na hindi makakagat, na nagiging sanhi ng madulas at labis na mga multa.
Sinusubaybayan ng mga praktikal na koponan sa pagpapanatili ang dalawang bahagi at itinatakda ang radial gap sa pagitan ng 0.1 mm at 0.4 mm, na lumilipat sa itaas na dulo para sa mga fibrous wood pellets. Kapag ang gap na iyon ay hindi mapanatili sa isang makatwirang bilang ng mga pagliko sa adjustment screw, ang susunod na tanong ay hindi kung mag-order ng mga piyesa ngunit kung paano tumutugma ang shell sa die bore, keyway, pin centers, at press model. Naaapektuhan din ng die compression ratio kung gaano agresibo dapat kumagat ang mga roller, kaya ang pagbabago sa formulation ng feed ay dapat mag-trigger ng pagsusuri sa profile ng roller shell nang sabay-sabay.
Ang kapalit na bahagi ay hindi lamang pagkakahanay ng bolt. Nangangahulugan ito ng pagtutugma ng tigas, working gap, at materyal na spec sa parehong operating window kung saan idinisenyo ang orihinal na bahagi.
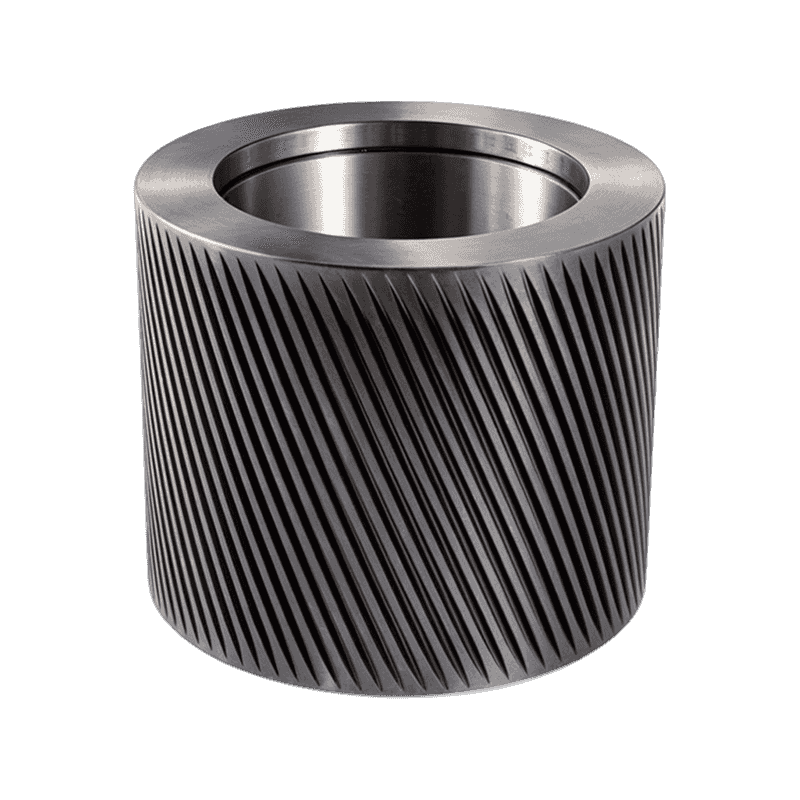
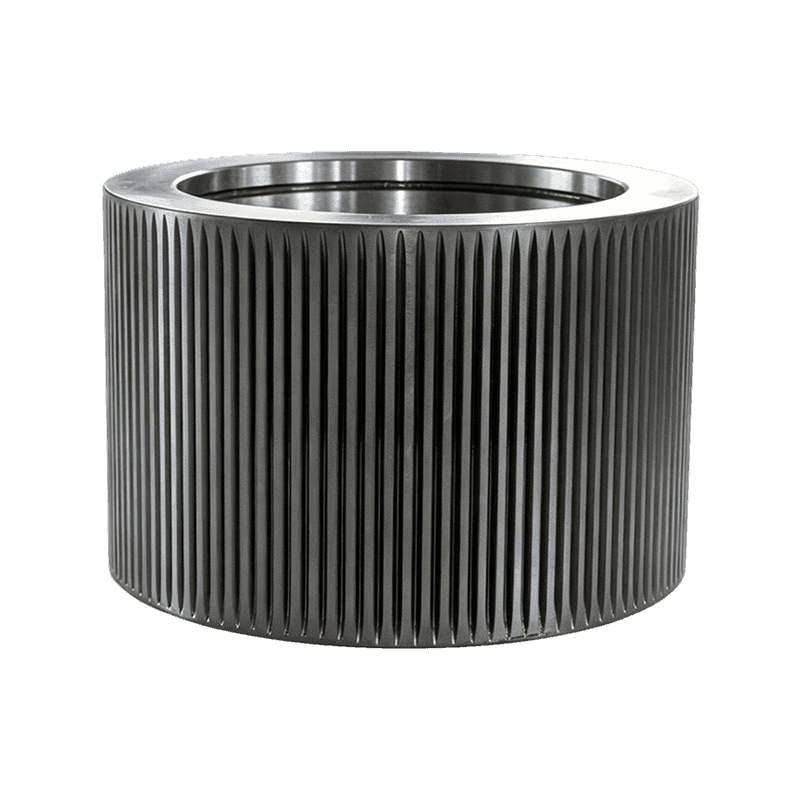
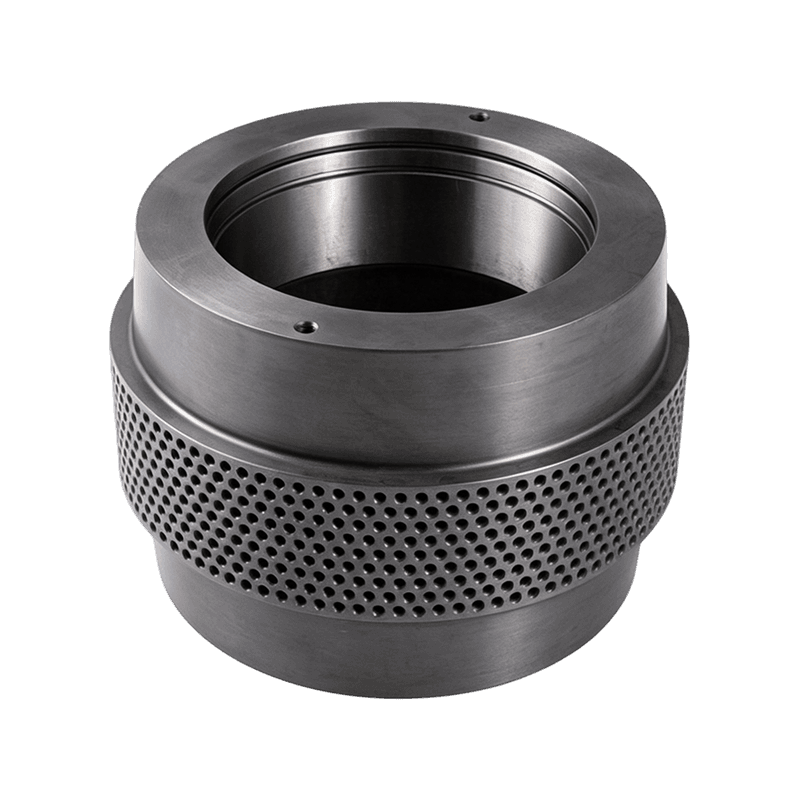 20CrMnTi Alloy Steel Pellet Roller Shell para sa Abrasive Feed Ang case-hardened na 20CrMnTi roller shell na ito ay inirerekomenda para sa mga feed na may kontaminasyon ng buhangin, dahil ipinapakita ng mga paghahambing sa field na tinatagal nito ang mga plain carbon shell ng 30 hanggang 45 porsiyento sa mga abrasive na kondisyon. Tingnan ang Produkto →
Itugma ang Roller Shell Steel sa Abrasive Load ng Iyong Feed
Ang abrasive load sa feed, hindi ang press brand, ang dapat na panimulang punto kapag pumipili ng roller shell. Tinutukoy ng silica, moisture, at fiber content kung gaano kabilis nawawalan ng diameter ang isang shell. Sa mga mash feed na may kapansin-pansing kontaminasyon ng buhangin, ang mga shell na 20CrMnTi na pinatigas ng kaso ay patuloy na lumalampas sa mga plain carbon shell ng 30 hanggang 45 porsiyento sa mga paghahambing sa field. Sa low-abrasion grain feeds, ang isang hard bearing steel gaya ng GCr15 o 100Cr6 ay maaaring maghatid ng pinakamahabang kabuuang buhay dahil pinapanatili nito ang makinis na tumatakbo na ibabaw sa ilalim ng compression.
Sa Anhui Jindingsheng Machinery Co., Ltd., ang linya ng produkto ay nakaayos sa buong wear chain: mga sira-sira na shaft, panloob na bahagi, roller shell, at pressure roller assemblies. Ang pagpili ng materyal ay itinuturing bilang isang detalye, hindi isang default na katalogo.
Relatibong paghahambing ng wear-life sa ilalim ng nakasasakit na mga kondisyon ng feed. Ang mas mataas na halaga ay nagpapahiwatig ng mas mahabang agwat ng serbisyo bago maabot ng roller shell ang limitasyon sa pagkasuot nito.
| materyal | Profile ng katigasan | Pinakamahusay na angkop para sa | Magsuot ng katangian |
| 20CrMnTi | Kaso tumigas, matigas ang core | Abrasive mash feed, wood blends | Mabagal na uniform wear, magandang impact resistance |
| GCr15 / 100Cr6 | Mataas sa pamamagitan ng katigasan | Mga feed na butil na mababa ang abrasion at oilseed | Mahabang buhay ng pagsusuot, mas mababang tolerance sa tramp metal |
| 60Si2Mn | Spring steel, nababanat | Mabibigat na pag-load ng shock, mga high-tonnage press | Lumalaban sa pag-crack sa ilalim ng biglaang pagbabago sa pagkarga |
| 40Cr | Alloy na istrukturang bakal | Pangkalahatang layunin sa pagpapanatili ng mga tungkulin | Balanseng pagsusuot at gastos para sa mga halaman sa maagang yugto |
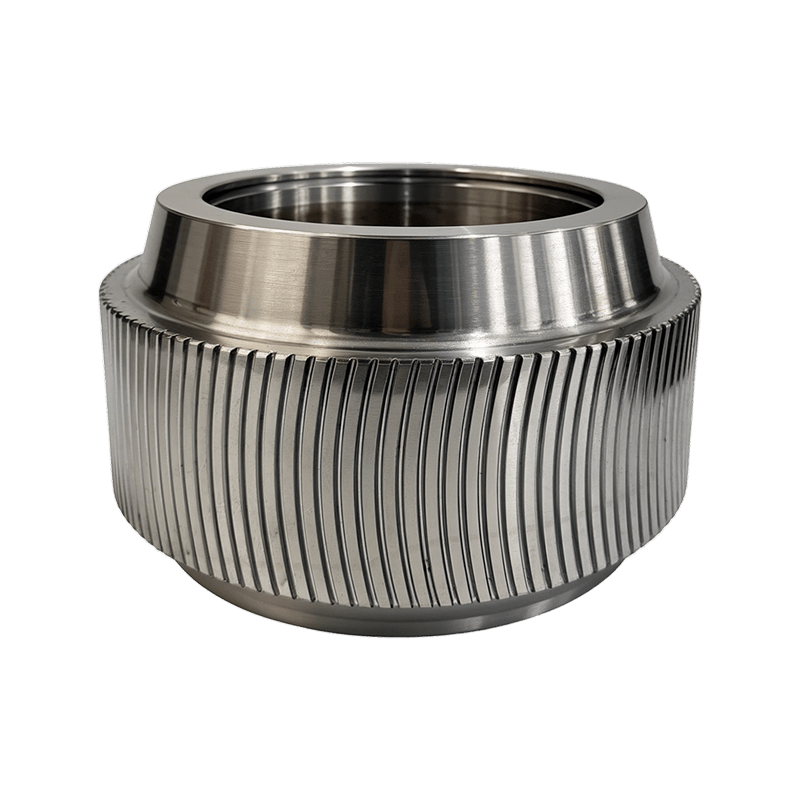
| Curved-tooth shell | Profile sa halip na materyal | Mababang bulk density feed, mahinang kagat | Nagpapabuti ng paggamit ng materyal at binabawasan ang pagkadulas |
Ang pinakakaraniwang error sa pagtutukoy ay ang pag-order ng shell na mas mahirap kaysa sa die. Ang isang mas matigas na shell ay naglilipat ng pagkasuot sa mukha ng die, at ang ring die ay nagkakahalaga ng dalawa hanggang tatlong beses na mas mataas kaysa sa shell.
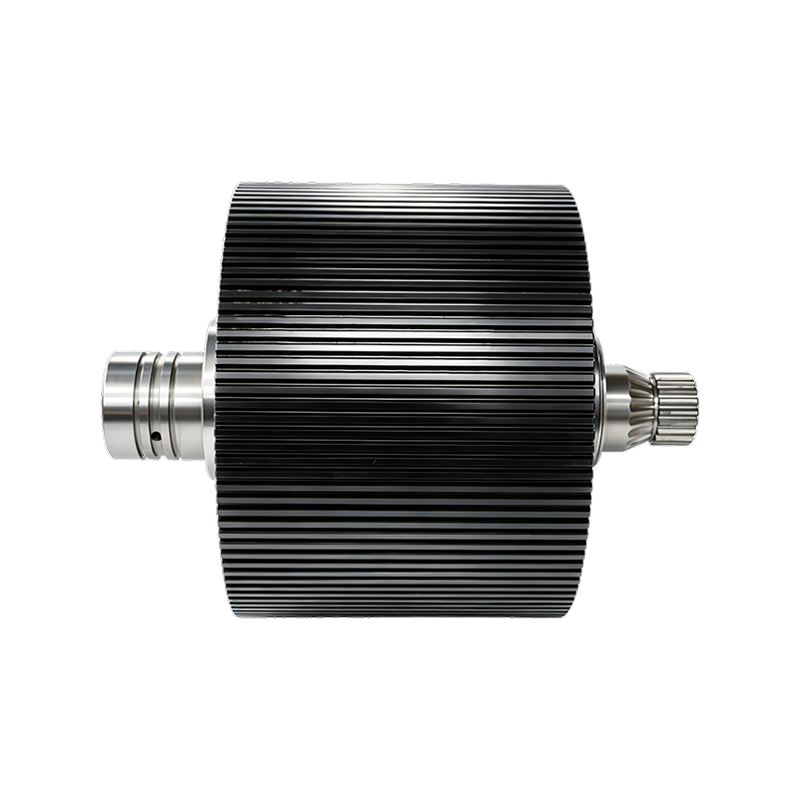
 Kumpletuhin ang Ring Die Roller Shell Assembly para sa Pellet Mills Kasama sa pagpupulong na ito ang shell, bearings, shaft, at seal bilang iisang exchange unit, na tumutulong na maiwasan ang napaaga na pagkasira kapag pinaghihinalaan ang mga isyu sa hidden bearing o pag-mount sa panahon ng maintenance. Tingnan ang Produkto →
Roller Shell Lang o Kumpletong Pressure Roller Assembly?
Pumili ng isang solong shell kapag ang tindig at mounting hardware ay tunog; pumili ng kumpletong pressure roller assembly kapag hindi mo ma-verify ang kondisyon ng mga nakatagong bahagi na iyon. Sa isang nakaplanong iskedyul ng pagpapanatili, ang mga shell ay madalas na pinapalitan ng dalawang beses bago ang isang hanay ng mga bearings ay umabot sa limitasyon ng serbisyo nito. Sa ganoong sitwasyon, ang shell lamang ang kailangang palitan. Kapag nasusukat mo ang paglalaro ng bearing, makarinig ng ungol, o makakita ng kontaminasyon sa oil slinger, magbabago ang desisyon.
Ang pag-install ng bagong shell sa isang nasirang bearing ay gumagawa ng isang makintab, nagbabagong pattern ng contact na mabilis na sumisira sa bagong bahagi. Inaalis ng kumpletong pressure roller assembly ang panganib na iyon sa pamamagitan ng pagpapalit ng shell, shaft support, seal, at magkatugmang mounting hardware nang magkasama. Dinisenyo ni Jindingsheng ang assembly bilang iisang exchange unit para dumating ang roller shell na may tamang pre-set geometry para sa press model.
- Ang bearing grease ay malinis at ang paglalaro ay lampas sa limitasyon
- Ang mga mounting pin at shaft journal ay hindi nagpapakita ng pagmamarka
- Nagbibigay-daan ang iskedyul ng produksyon ng dagdag na oras ng teardown
- Ang pagdadala ng ingay o axial play ay nakikita na
- Ang mga seal, mga takip sa dulo, o mga oil slinger ay nagpapakita ng mga marka ng pagsusuot
- Mahigpit ang downtime at may halaga ang pre-set na clearance
 42CrMo Eccentric Shaft para sa Pellet Press Machinery Isang precision-forged at heat-treated na sira-sira na baras na nagko-convert ng rotary motion sa oscillation na kailangan para sa daloy ng materyal, mahalaga para sa pagpapanatili ng wastong pagganap ng roller shell. Tingnan ang Produkto →
Ang mga Eccentric na Shaft at Panloob na Bahagi ay nagdadala ng Wear Chain Forward
Ang isang pagod na sira-sira na shaft o isang maling laki ng spacer ay maaaring maging sanhi ng isang bagong-bagong shell na mabibigo nang mas mabilis kaysa sa isang buong panahon ng normal na produksyon. Ang mga sira-sira na shaft, bearing gland end cover, oil slinger, at precision spacer ay kadalasang itinuturing na murang mga accessory, ngunit bawat isa ay may partikular na mekanikal na trabaho. Ang baras ay nagko-convert ng rotary motion sa oscillation na nagtutulak ng materyal sa pamamagitan ng die. Ang oil slinger ay nagdidirekta ng pagpapadulas sa tindig, at ang spacer ay nagtatatag ng eksaktong lateral na posisyon ng roller shell.
Ang isang 0.05 mm deviation sa shaft journal wear ay sapat na upang baguhin ang bearing load distribution, at iyon ay lalabas bilang hindi pantay na shell wear sa buong die face. Nag-aalok ang Jindingsheng ng mga sira-sira na shaft sa 45 steel, 40Cr, at 42CrMo upang ang kapalit ay maaaring tumugma sa orihinal na pagpapalagay ng pagkarga sa halip na default sa pinakamurang opsyon.
- Alisin ang roller shell at sukatin ang natitirang kapal ng pader.
- I-rotate ang sira-sira na baras sa pamamagitan ng kamay at pakiramdam para sa hindi regular na pag-drag.
- Siyasatin ang takip sa dulo ng bearing gland at oil slinger para sa mga contact mark.
- Ihambing ang mga sukat ng shaft journal sa bagong bahagi na detalye.
- Itakda ang shell-to-die radial gap pagkatapos ng pagpupulong, hindi bago.
Ang isang malinis na sample ng grasa ay hindi patunay ng isang malusog na tindig. Ang pattern ng pagsusuot ng roller shell ay unang nagsasabi ng kuwento.
Mag-iskedyul ng Pagpapalit na Trabaho sa Mga Pagsukat ng Gap, Hindi sa Kalendaryo
Ang pinaka-maaasahang trigger para sa pagpapalit ay ang nasusukat na pagtaas sa die-to-roller gap at ang pagkawala ng kapal ng shell ng dingding, hindi isang oras na counter. Ang mga kalendaryo ay kapaki-pakinabang bilang mga paalala, ngunit ang pagkarga ng produksyon at pagkagalos ng hilaw na materyal ay masyadong nag-iiba upang gawin silang ang tanging kontrol. Para sa isang medium-sized na ring-die press na tumatakbo sa dalawang shift, tingnan ang roller-to-die gap tuwing 200 oras ng pagpapatakbo.
Palitan ang isang roller shell kapag ang panlabas na diameter ay pagod ng 2.5 hanggang 3.0 mm mula sa bagong dimensyon, o mas maaga kung ang profile ay nawala ang kagat nito. Ang iskedyul na ito ay nagbibigay ng mahuhulaan na mga resulta nang hindi binabago ang mga namatay nang masyadong maaga. Para sa mga pagpindot na nagpapatakbo ng tuluy-tuloy na mga pagbabagong may mataas na tonelada, ang mga heavy-duty na roller assemblies ay nararapat na bigyang pansin dahil ang kanilang mas malalaking support surface ay kumakalat sa parehong load sa isang mas malaking contact area.
| Sintomas | Malamang na dahilan | Bahagi upang siyasatin o palitan |
| Manipis na mga pellets at die face glazing | Masyadong malawak ang roller-to-die gap | Roller shell, sira-sira shaft wear |
| Pinakintab ang shell ngunit hindi nakakagat | Maling profile ng ngipin para sa feed | Curved-tooth roller shell |
| Bearing overheating | Nasamsam o tuyong mantika ng lambanog | Oil slinger, bearing gland end cover |
| Metallic na katok sa isang load press | Labis na paglalaro ng tindig o baluktot na baras | Pressure roller assembly, sira-sira na baras |
| Hindi pantay na pagsusuot sa lapad ng shell | Sipot na spacer ring o hindi naka-align na shaft | Precision spacer, sira-sira na baras |
Subaybayan ang diameter, hindi lamang ang mga oras. Ang isang shell na nawawalan ng 0.1 mm sa loob ng 200 oras ay normal na ang pagsusuot. Ang isang shell na nawawalan ng 0.4 mm sa parehong panahon ay tumutukoy sa isang kontaminadong bearing o isang puwang na itinakda nang masyadong masikip.
Sourcing Mga Kapalit na Bahagi ng Pellet Mill Nang Hindi Nawawala ang Metalurgical Control
Ang komersyal na panganib sa mga kapalit na bahagi ay hindi ang presyo ng yunit; ito ay hindi nakokontrol na metalurhiko at dimensional na pagkakaiba-iba sa pagitan ng mga batch. Ang mga kapalit na bahagi ng pellet mill ay ginawa sa mga batch, at ang bawat batch ay nakasalalay sa hilaw na materyal, paggamot sa init, at mga pagpapahintulot sa machining. Ang isang quotation na mukhang mura ay mura lang kung ang hardness report at dimensional na certificate ay tumugma sa napagkasunduang grado.
- Hilingin ang materyal na grado at numero ng init sa bawat invoice.
- Humiling ng ulat ng tigas para sa mga roller shell at shaft, hindi lamang isang sertipiko ng kemikal.
- Kumpirmahin kung ang mga pagpapaubaya ay gaganapin sa bagong bahagi na dimensyon o ang pagod na limitasyon.
- Sabihin ang packing at moisture protection na kinakailangan para sa kargamento sa dagat.
- Suriin ang katalogo ng mga ekstrang bahagi para sa modelo ng pindutin at mamatay ang panlabas na diameter.
Mag-order gamit ang parehong dokumentasyong aasahan mo mula sa isang OEM: grado ng materyal, hanay ng tigas, dimensional na ulat, at batch traceability. Ang isang supplier na hindi makakapagbigay ng mga talaan ng paggamot sa init ay hindi magagarantiya ng buhay ng pagsusuot.
Mga Kapalit na Bahagi ng Pellet Mill: Mga Karaniwang Tanong sa Pagkuha mula sa Mga Maintenance Team
Gaano kadalas dapat palitan ang mga roller shell sa isang feed pellet mill?
Sa mga abrasive na aplikasyon ng feed, karamihan sa mga halaman ay nagpapalit ng roller shell tuwing 800 hanggang 1,200 na oras ng pagpapatakbo. Sa mga low-abrasion feed application, ang mga agwat ay maaaring lumampas sa 2,000 oras. Gamitin ang 200-hour gap check bilang pangunahing trigger at palitan ang shell kapag nawala ang panlabas na diameter nito ng 2.5 hanggang 3.0 mm.
Dapat ko bang palitan ang kumpletong pressure roller assembly o ang roller shell lang?
Palitan lamang ang shell kapag ang bearing, shaft journal, at end cover ay nasa loob ng tolerance. Palitan ang kumpletong pagpupulong kapag nasusukat mo ang paglalaro ng bearing, nakarinig ng ingay, o nakakita ng scoring sa oil slinger. Ang dagdag na paunang halaga ay mas mababa kaysa sa halaga ng pangalawang teardown.
Bakit minsan nabigo ang isang bagong roller shell bago maubos ang lumang die?
Ang isang bagong shell ay maaaring mabigo nang maaga kung ang radial gap ay itinakda nang masyadong mahigpit, kung ang materyal ng shell ay masyadong matigas para sa mukha ng mamatay, o kung ang sira-sira na baras at mga bearings ay naglilipat ng vibration sa shell. Suriin ang puwang pagkatapos ng bawat pagpupulong at ihambing ang katigasan ng shell sa katigasan ng mamatay bago mag-order.
Anong impormasyon ang dapat kong ipadala bago mag-order ng mga kapalit na bahagi?
Ipadala ang press brand at modelo, die outer diameter, roller shell width, mounting pin centers, shaft journal dimension, at ang kasalukuyang shell material. Kung maaari, magdagdag ng mga larawan ng pagod na bahagi at ang bearing housing. Binabawasan nito ang posibilidad ng hindi pagkakatugma na dulot ng mga mas lumang machine na muling idinisenyo sa mga taon ng produksyon.
Makipag-ugnayan
Sundan kami
Mga Mabilisang Link
Serye ng mga Produkto
Makipag-ugnayan sa Amin
Email : ysf@jindingsheng.com.cn
Address : 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui Province