Balita sa Industriya
Mga Bahagi ng Pellet Machine: Pagpili ng Mga Roller Shell, Assemblies at Spares para sa Maximum Uptime
Ang isang feed mill sa Vietnam ay nawalan ng anim na oras na produksyon nang ang isang roller shell ay nag-crack sa bolt counterbore, at ang kapalit na bahagi na in-order mula sa isang broker ay may ibang bore tolerance kaysa sa orihinal. Ang pag-aayos ay nagkakahalaga ng 3,200 USD sa airfreight at overtime, mga labindalawang beses ang halaga ng invoice ng shell. Karamihan sa downtime ng pellet plant ay sumusunod sa parehong pagkakasunud-sunod: isang pagkabigo sa pagsusuot, isang maling detalye, at isang mismatch na natuklasan sa panahon ng pag-install.
Sinasaklaw ng gabay na ito ang mga bahagi ng pellet machine na talagang nagpapasya sa mill uptime: roller shell, pressure roller assemblies, sira-sira shaft, at panloob na mga bahagi. Ipinapaliwanag nito kung paano tukuyin ang mga ito upang magkasya ang kapalit sa unang pagkakataon, mahuhulaan ang pagsusuot, at hindi mabibigo nang maaga sa ilalim ng normal na pagkarga.
Aling mga Bahagi ng Pellet Machine ang Unang Nabigo?
Ang mga roller shell at ring dies ay sanhi ng karamihan ng wear-related na downtime sa ring die pellet mill. Sa normal na operasyon, idinidiin ng shell ang feedstock sa mga die hole sa ilalim ng humigit-kumulang 100 hanggang 150 MPa ng contact pressure, na ginagawang ibabaw ng shell ang unang bahagi upang mawala ang profile nito.
Ang pagkakasunod-sunod ng pagkabigo sa isang tipikal na gilingan ay mahuhulaan:
- Nasusuot, nasisilip, o nabibitak ang ibabaw ng roller shell sa gumaganang mukha
- Paglaki ng ring die hole at pagguho sa mukha ng die
- Eccentric shaft bearing seat wear dahil sa kontaminasyon o nawalang preload
- Mga pagkabigo sa panloob na bahagi tulad ng mga deformed spacer at tumutulo na oil slinger
Dahil ang pagkakasunud-sunod ay predictable, naka-iskedyul na maintenance concentrates sa shell at mamatay. Ang mga hindi inaasahang paghinto ay halos palaging bumabalik sa isang bahagi na huli nang nasuri o natukoy nang hindi tama.
Mga Materyal ng Roller Shell: Itugma ang Hardness sa Iyong Operating Condition
Ang katigasan ng ibabaw ay ang nag-iisang pinakamahusay na predictor ng roller shell wear life, ngunit ang hardness na walang core toughness ay nagbubunga ng isang malutong na bahagi na bitak sa ilalim ng shock load. Ang tamang pagpipilian ay nagbabalanse ng isang hard working surface laban sa isang core na maaaring sumipsip ng epekto.
Apat na grado ng bakal ang sumasakop sa karamihan ng kapalit na merkado: 40Cr, 20CrMnTi, GCr15/100Cr6, at 60Si2Mn. Nag-iiba ang mga ito sa kung paano nabuo ang katigasan, alinman sa pamamagitan ng hardening o carburizing, at ang pagkakaibang iyon ay nakakaapekto sa parehong rate ng pagkasira at mode ng pagkabigo.
| Grado ng bakal | Katigasan ng ibabaw | Kaso at pangunahing pag-uugali | Pinakamahusay na angkop para sa |
| 40Cr (AISI 5140) | 28 hanggang 34 HRC | Uniform sa pamamagitan ng tigas, matigas na core | Pangkalahatang feed pellets, katamtamang output |
| 20CrMnTi | 58 hanggang 62 HRC | Hard carburized case, matigas na low-carbon core | Abrasive biomass at high-pressure feed |
| GCr15 / 100Cr6 | 58 hanggang 63 HRC | Ganap na tumigas, mas mababang impact tolerance | Malinis na mga linya ng feed, tuluy-tuloy na mataas na throughput |
| 60Si2Mn | 40 hanggang 46 HRC | Spring-grade kayamutan, mataas na pagkapagod lakas | Shock load at pasulput-sulpot na operasyon |
Karaniwang tigas ng ibabaw pagkatapos ng inirerekomendang paggamot sa init, sa HRC
Ang data sa field mula sa mga halaman ng pellet ay nagpapakita ng 30 hanggang 50 porsiyentong pagpapabuti sa buhay ng shell kapag lumipat mula sa 40Cr patungo sa isang carburized na grado sa ilalim ng mga kondisyon ng abrasive na feed. Ang pagpapabuti ay nagmumula sa lalim ng kaso gaya ng sa katigasan ng ibabaw.
Ang lalim ng kaso ay ang lalim sa ibaba ng gumaganang ibabaw kung saan nananatili ang katigasan sa itaas ng minimum na katanggap-tanggap na antas. Para sa carburized 20CrMnTi shell, tukuyin ang pinakamababang epektibong case depth na 1.5 mm sa gumaganang mukha. Sa ibaba nito, bumagsak ang case sa ilalim ng contact pressure at nabigo ang shell sa pamamagitan ng plastic deformation, hindi sa pagsusuot.
Ang panganib ng supply ay totoo sa merkado na ito. Ang mga murang shell na may label na GCr15 kung minsan ay nabigo sa isang portable spectrometer check dahil wala silang nasusukat na chromium. Humingi ng sertipiko ng gilingan at i-verify ang grado bago i-install, hindi pagkatapos ng napaaga na pagkabigo.
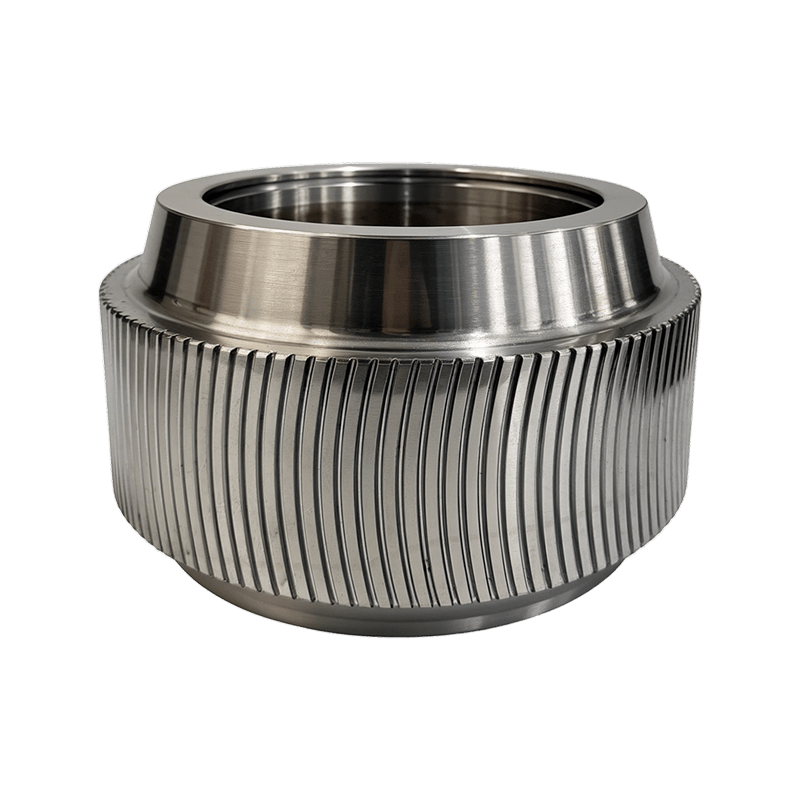
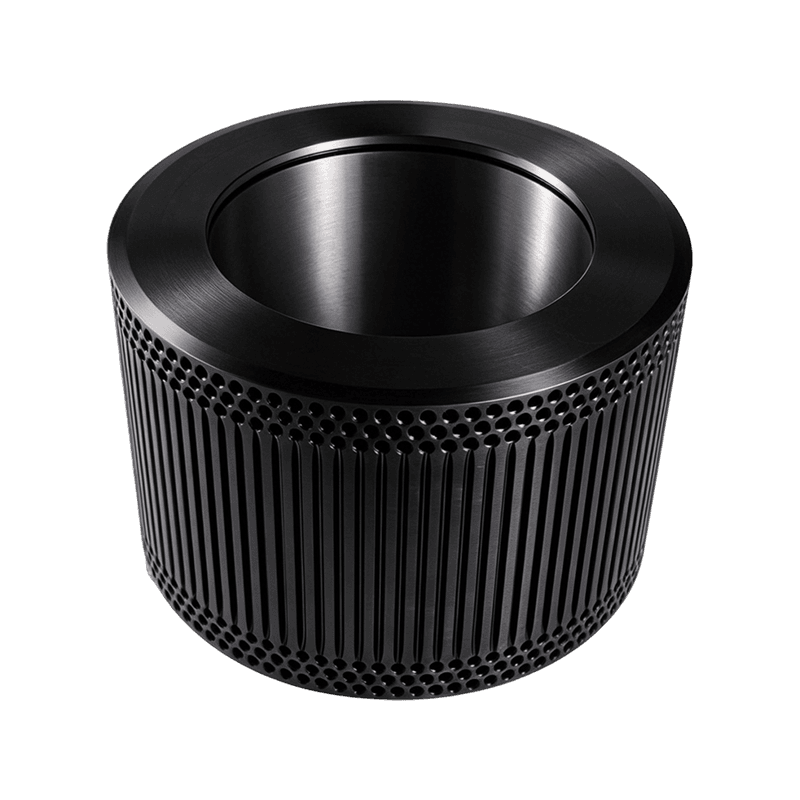
Para sa malinis na mga linya ng feed na patuloy na tumatakbo, ang isang ganap na tumigas na bearing steel shell tulad ng GCr15/100Cr6 ay naghahatid ng pinakamahabang pagitan sa pagitan ng mga pagbabago.
 GCr15/100Cr6 Bearing Steel Pellet Roller Shell Ang fully hardened bearing steel roller shell na ito ay nababagay sa tuluy-tuloy na mga linya ng feed na naghahanap ng mahabang buhay ng serbisyo. Ang geometry ng ngipin nito ay nakakaapekto sa material bite at die feeding, na ginagawa itong maaasahang pagpipilian para sa mga kondisyon ng high-load pelletizing. Tingnan ang Produkto →
Profile ng Ngipin: Ang Detalye ng Mga Piyesa ng Pellet Machine na Pinapansin
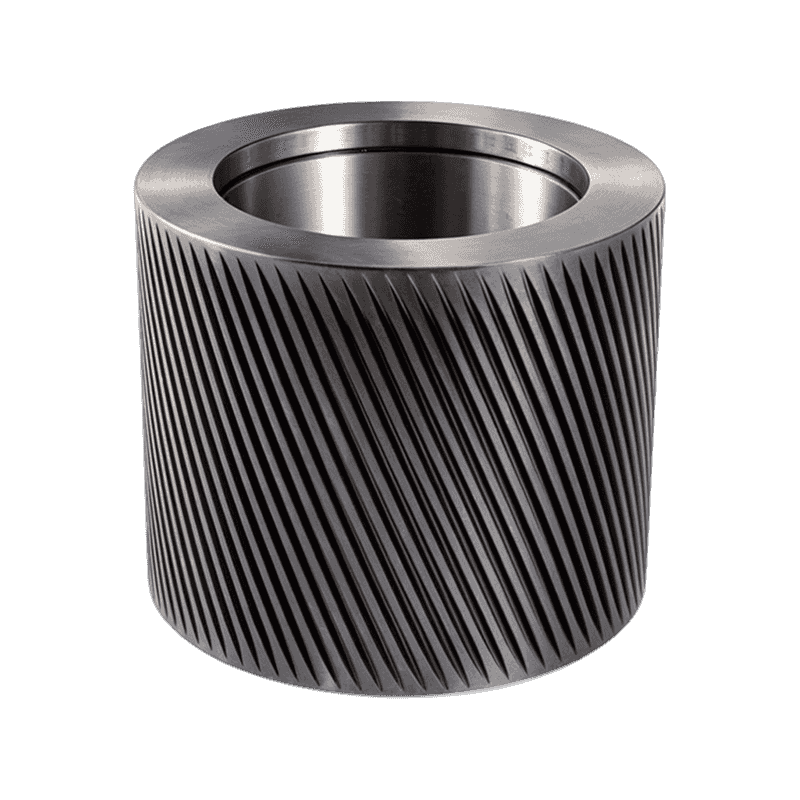
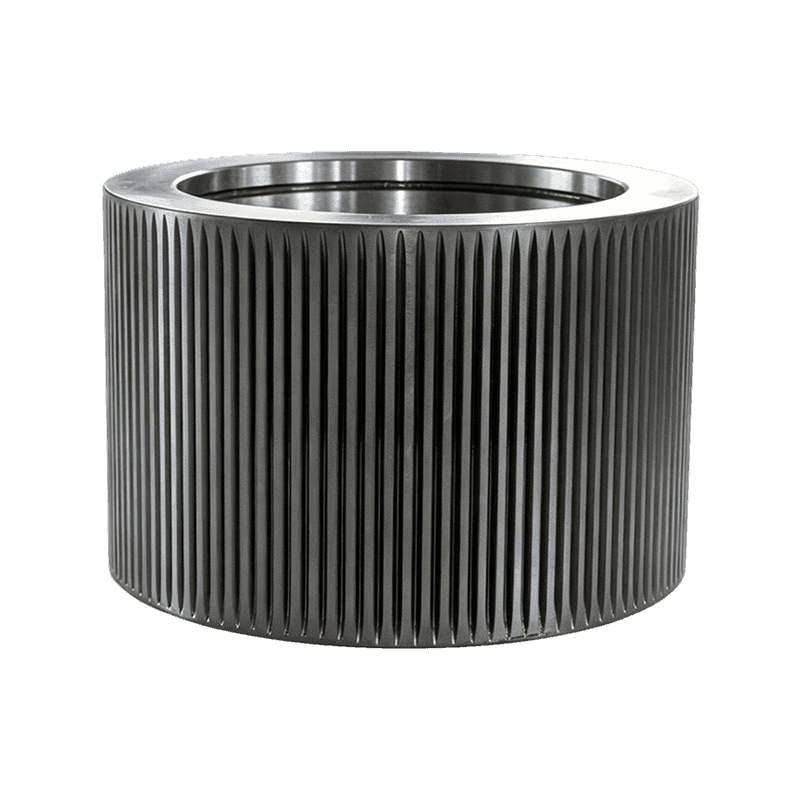
Tinutukoy ng geometry ng ngipin kung nahuhuli ng shell ang materyal at hinihila ito papunta sa nip zone. Ang isang shell na gawa sa tamang bakal ngunit ang maling profile ay madulas, magpapakinang, at magpapagutom sa mamatay.
Itugma ang profile sa formulation, hindi lang sa makina:
- Ang karaniwang corrugated na ngipin ay angkop sa tuyo, malayang dumadaloy na mash na may matatag na kahalumigmigan
- Ang mga dimpled shell ay nagpapabuti ng mahigpit na pagkakahawak sa mga high-moisture at high-fat formulations
- Gumagamit ang curved-tooth shells ng anggulong entry na mas agresibong kumagat sa madulas o madulas na materyal
Naaapektuhan din ng profile kung paano tumatanda ang shell at die. Ang pagpapatakbo ng bagong shell laban sa isang pagod na die ay nagtutuon ng stress sa isang mas maliit na lugar ng contact, at ang mga halaman ay karaniwang nakakakita ng pagbaba ng output ng 15 hanggang 20 porsiyento sa kondisyong iyon. Sukatin ang die wear bago mo iiskedyul ang changeover.
Kailan Papalitan ang Full Pressure Roller Assembly
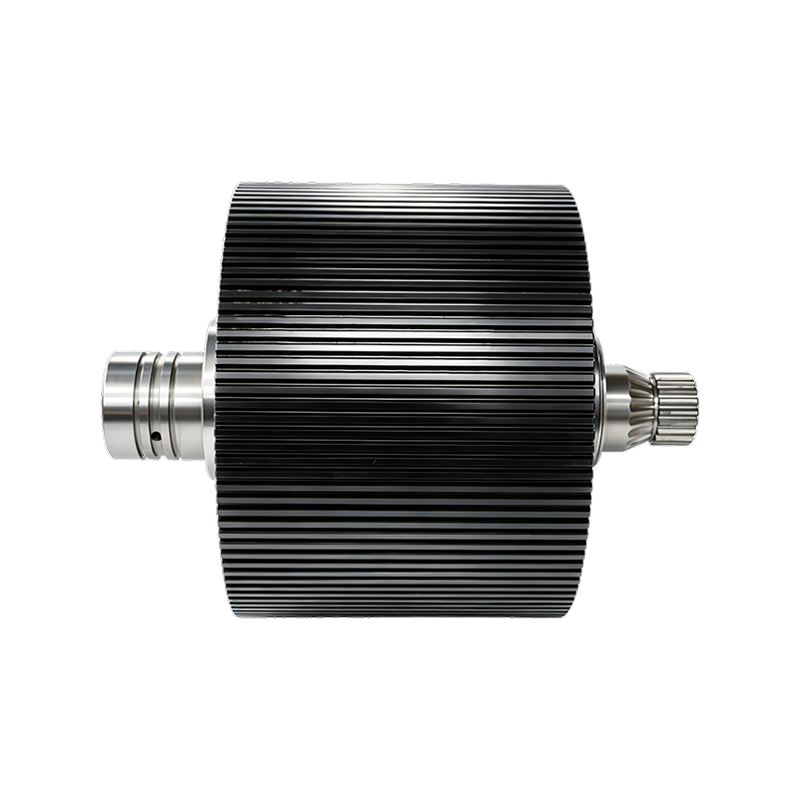
Palitan ang kumpletong pressure roller assembly kapag ang mga bearings ay maingay, ang mga seal ay may pagtulo ng grasa, o ang shell ay nawala ng higit sa 1 mm ng profile ng ngipin. Ang pressure roller assembly ay ang buong umiikot na unit na pumipindot ng materyal laban sa die: ang roller shell, bearing set, oil seal, spacer sleeve, at retaining hardware.
Pag-unawa kung paano ang mga pressure roller assemblies ay itinayo at kung saan sila nagsusuot ginagawang diretso ang desisyon sa pagpapalit.
Shell-only na kapalit
- Mas mababang bahagi ng gastos sa bawat pagbabago
- Nangangailangan ng bearing pull, inspeksyon, at re-fit sa gilingan
- Panganib ng pagkasira ng seal o preload error sa panahon ng pagpupulong
- Mas mahabang oras ng pagpapalit sa isang tumatakbong linya
Buong assembly swap
- Preassembled na may katugmang bearing clearance at preload
- Mas maikling nakaplanong paghinto dahil walang trabaho sa pagpindot sa lugar
- Pare-parehong pagpapaubaya sa pagitan ng shell, shaft, at seal
- Mas mataas na upfront cost, kadalasang nare-recover sa isang iniiwasang breakdown
Ang mga halaman na tumatakbo 24/7 ay patuloy na pumipili ng mga buong pagtitipon para sa mga nakaplanong paghinto. Para sa mas maliliit na mill kung saan available ang paggawa at masusuri ang mga tolerance, nananatiling matipid ang kapalit na shell-only.
 High-Productivity Ring Die Roller Shell Assembly Isang kumpletong assembly na may alloy steel shell, tapered roller bearings, at sealing system para sa 24/7 na halaman. Pinapanatili nito ang tumpak na roller-to-die gap, pinapabuti ang pagkakahawak ng materyal, at binabawasan ang downtime sa panahon ng nakaplanong paghinto ng maintenance. Tingnan ang Produkto →
Eccentric Shaft at Panloob na Bahagi: Maliit na Bahagi, Malaking Pagkabigo
Ang isang sira-sira na pagkabigo ng baras ay bihirang sanhi ng mismong baras; ito ay karaniwang nagsisimula bilang isang pagpapadulas o pagkabigo sa pagkakahanay sa isang seal, spacer, o bearing gland na nalaktawan sa panahon ng pagpapanatili.
Ang sira-sira na shaft ay umiikot upang ilipat ang roller patungo o palayo sa die, na itinatakda ang nip gap. Kapag ang bearing seat ay nagsuot, ang kinokontrol na puwang ay nagiging isang hugis-itlog, ang output ay bumababa, at ang roller shell ay nagsisimulang kumatok. Ang mga shaft ay karaniwang ibinibigay sa 45 na bakal para sa karaniwang tungkulin, 40Cr para sa pinahusay na lakas, o 42CrMo para sa mga makinang may mataas na torque na nagpapatakbo ng mga abrasive na materyales.
Ang mga panloob na bahagi ay nakakakuha ng mas kaunting pansin at nabigo tulad ng predictably:
- Ang mga takip sa dulo ng bearing gland ay nagpapanatili ng grasa at lumalabas ang kontaminasyon
- Ang mga oil slinger at deflector ay nagdidirekta ng lubricant patungo sa bearing race
- Itinatakda ng mga precision spacer at spacer ring ang tamang preload ng bearing
Sinisira ng isang deformed spacer ang bearing preload, at ang isang bearing na tumatakbo nang walang preload ay maaaring mabigo sa loob ng ilang oras. Kapag nag-order ng mga panloob na bahagi, kumpirmahin ang pagpapaubaya sa lapad; ang isang spacer na naiiba sa orihinal sa pamamagitan ng 0.1 mm ay nagbabago sa buong landas ng pagkarga.
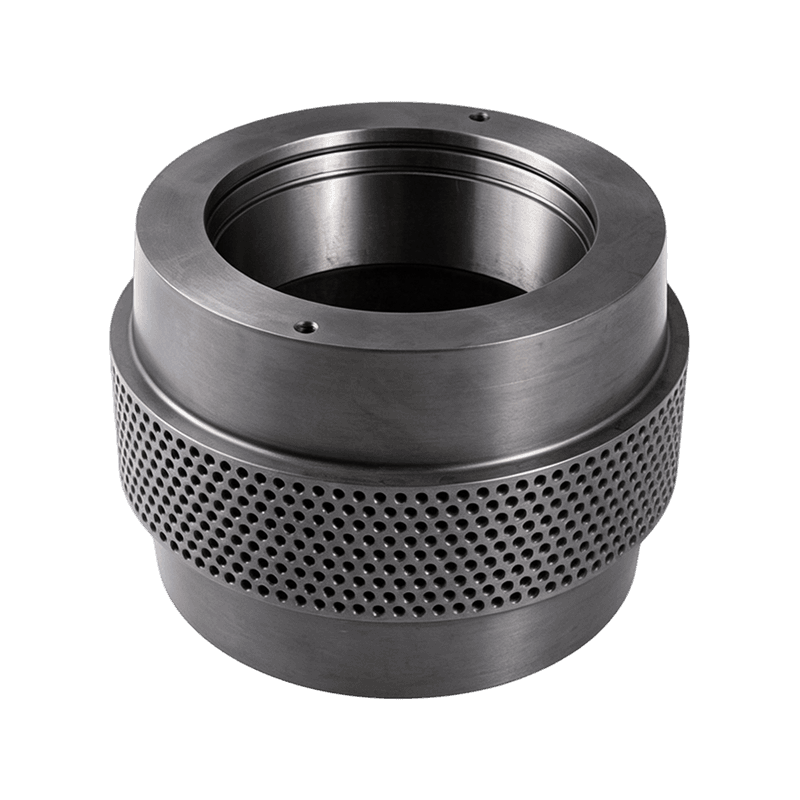
 42CrMo Alloy Steel Eccentric Shaft Precision-forged at heat-treated na 42CrMo shaft para sa mga pellet mill. Ang dimensional accuracy at surface finish nito ay nagpoprotekta sa bearing preload at alignment, na kritikal kapag pinapalitan ang mga panloob na bahagi sa panahon ng maintenance. Tingnan ang Produkto →
Checklist ng Supplier: Paano Mag-vet ng Parts Maker
Suriin ang proseso ng supplier, hindi lamang ang presyo. Ang mga bahaging pinakakasya at pinakamatagal na nabubuhay ay mula sa mga tagagawa na kumokontrol sa materyal, paggamot sa init, at panghuling dimensyon sa isang lugar.
Gamitin ang checklist na ito para sa bawat bagong source:
- Humiling ng sertipiko ng gilingan na may numero ng init at komposisyon ng kemikal para sa bawat batch
- Kumpirmahin ang hardness testing ay ginagawa sa mga natapos na bahagi, hindi lamang sa isang witness coupon
- I-verify ang mga tolerance ng bore, keyway, at concentricity laban sa orihinal na drawing o sa sarili mong mga sukat
- Magtanong tungkol sa stock at lead time; ang isang dalawang linggong emergency airfreight order ay maaaring mas mahal kaysa sa mismong bahagi
- Kumpirmahin na saklaw ng warranty ang napaaga na pagkasira o pagkasira sa ilalim ng mga nakadokumentong parameter ng pagpapatakbo
Ang Anhui Jindingsheng Machinery Co., Ltd. ay gumagawa ng mga bahagi ng pellet machine sa 14,509 metro kuwadrado nitong pasilidad sa Guangde, at kinokontrol ang daloy mula sa hilaw na materyal, forging, precision machining, at heat treatment. Ang kumpanya ay nagsusuplay ng mga roller shell, pressure roller assemblies, sira-sira na shaft, at panloob na mga bahagi bilang isang one-stop na serbisyo ng mga bahagi, na may mga pag-export sa United States, Japan, South Korea, Vietnam, France, Bangladesh, Russia, India, at Pilipinas.
FAQ: Mga Bahagi ng Pellet Machine
Gaano kadalas dapat palitan ang mga shell ng pellet machine roller?
Ang karaniwang buhay ng serbisyo ay mula 800 oras sa nakasasakit na biomass hanggang 1,500 oras sa malinis na linya ng feed. Ang praktikal na trigger ay pagkawala ng profile ng ngipin; kapag ang taas ng ngipin ay nabawasan ng humigit-kumulang isang-katlo, palitan ang shell bago magsimula ang mga bitak.
Ano ang pagkakaiba sa pagitan ng open-end at closed-end na roller shell?
Ang isang open-end na shell ay isang machined na manggas kung saan ang tindig ay nakapatong sa isang balikat at ang baras ay dumaan nang buo. Ang isang closed-end na shell ay may isang saradong dulo, kaya ang tindig ay nakuha sa isang bulsa at ang heat path sa panlabas na ibabaw ay naiiba. Piliin ang estilo na tumutugma sa pagkakaayos ng tindig ng iyong gilingan.
Bakit pumuputok ang mga premium na roller shell bago maubos?
Ang mga bitak sa mga premium na shell ay karaniwang nagmumula sa mga problema sa clearance, hindi kalidad ng bakal. Ang isang napakalaking roller shaft o isang maliit na butas ay nag-aalis ng preload, ang shell ay bumabaluktot sa ilalim ng pagkarga, at ang mga bitak sa pagkapagod ay nagsisimula sa keyway o bolt hole. Sukatin ang bore at shaft bago i-install.
Dapat ko bang palaging palitan ang singsing na mamatay kapag pinalitan ko ang roller shell?
Hindi sa lahat ng oras, ngunit dapat mong sukatin ang mukha ng mamatay. Kung ang lalim ng countersink ay nadoble o ang mukha ng die ay nagpapakita ng 0.5 mm o higit pa sa radial wear, ang isang bagong shell laban sa lumang die ay lumilikha ng hindi pantay na presyon at nagpapaikli sa buhay ng bagong bahagi.
Makipag-ugnayan
Sundan kami
Mga Mabilisang Link
Serye ng mga Produkto
Makipag-ugnayan sa Amin
Email : ysf@jindingsheng.com.cn
Address : 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui Province